筒类锻件的锻造工艺
2012-09-25马廷威叶妮佳王玉红刘志华
马廷威 叶妮佳 王玉红 刘志华 马 谦 刘 巍
(1.中冶京诚(营口)装备技术有限公司,辽宁115004; 2.渤海石油装备巨龙钢管南京公司,江苏210061)
筒形件是锻造行业中的一个重要种类。随着我国重型装备制造业的发展,大型筒类零件的应用越来越多,这就给大型自由锻行业提供了难得的商机。但是由于大型筒类零件的重量大,工艺复杂,锻造工序多,容易出现质量问题,也给锻造带来了很大的难度。
我公司订购了一种大型筒类件,材质为20SiMn,锻件的重量为52 890 kg,需要使用83 t钢锭生产,利用率为63.7%。设备采用80 MN液压机,锻比为3.4。锻件图见图1。交货要求:(1)硬度≥140 HBW;(2)常温力学性能:Rm≥470 MPa,Rp0.2≥260 MPa,A5≥16%,Z≥30%,AKV≥24 J;(3)超声检测按ASTM A 388 05执行。
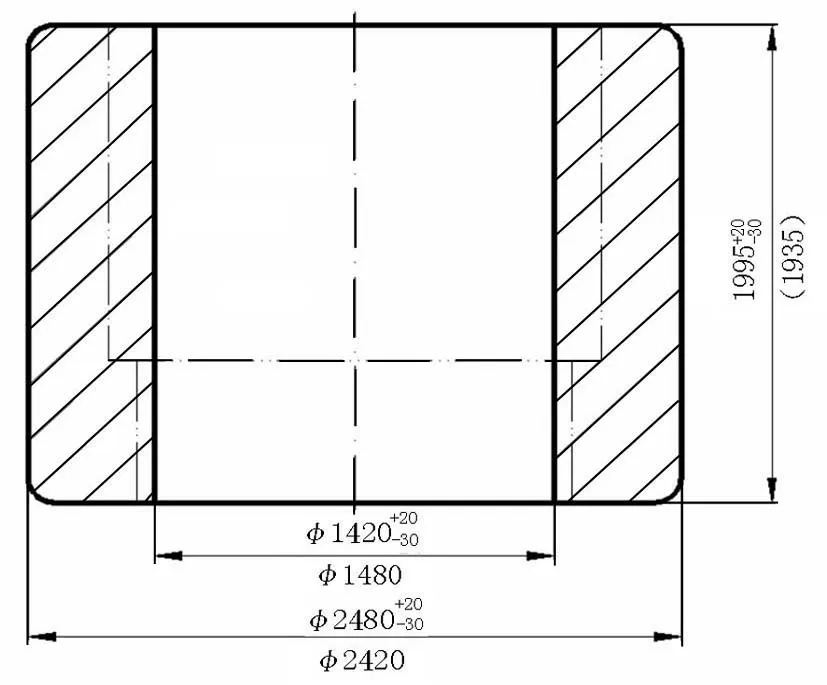
图1 锻件图Figure 1 Forging drawing
1 准备
1.1 化学成分
为了更好的控制锻件质量,在成本允许范围内尽可能降低S、P等夹杂。内控化学成分要求见表1。
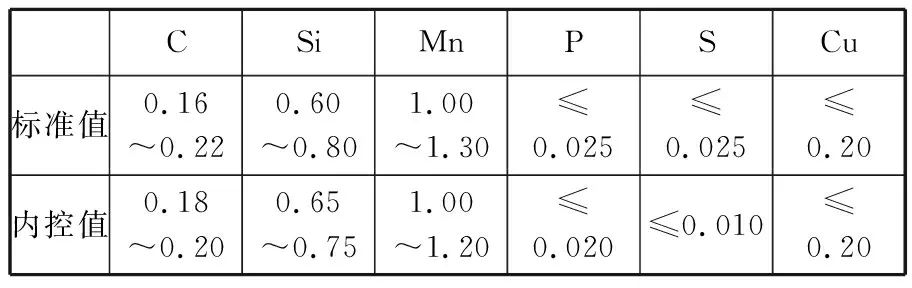
表1 锻件的化学成分(质量分数,%)Table 1 Chemical composition of forging (mass fraction,%)
1.2 冶炼及工艺路线
为了保证顺利生产出合格的锻件,钢锭采用真空冶炼、真空浇注的方法,以提高钢水的纯净度,减少钢锭的偏析、缩孔等缺陷。
工艺路线为:电炉(真空冶炼)→铸锭(真空浇注)→热送锻造厂→锻造→锻后热处理→检验→无损检测→力学性能试验→粗加工→交货。
2 锻造工艺
2.1 工艺的分析
锻件外圆直径为∅2 480 mm,高度H=1 995 mm。本厂83 t钢锭实际情况为:八棱,小头1 625 mm,大头1 880 mm,锭身高3 155 mm,锭身重64 830 kg。根据锻件的形状可以采用以下两种工艺方案:
方案一,按照圈类件锻造,只需要镦粗到锻件的高度,然后经过扩孔工序即可完成。
第1火次:压钳口,倒棱,拔长到∅1 650 mm,长度约3 780 mm,下料∅1 650 mm×3 450 mm,水口切除150 mm。
第2火次:镦粗钢锭至H=2 300 mm、∅2 000 mm左右,冲∅850 mm孔,平端面。……
