1 580 mm热连轧机精轧支承辊新材料研制
2012-09-25杨志洪
杨志洪
(中国第一重型机械有限公司铸锻钢事业部,黑龙江161042)
近十年来一重在国内推广应用5%Cr和5%Cr改进型锻钢支承辊,取得了较好效果,在国内居同行业领先地位。但随着钢铁行业产品技术的发展,现代化大型冷、热带钢连轧机出于提高轧机作业率和实现无头、半无头轧制等目的,提出了延长支承辊换辊周期的要求。一重公司的支承辊与JCFC的支承辊相比仍有一定的差距。一重公司研制出8%Cr锻钢支承辊新材质,通过强化淬火热处理冷却工艺方法,获得(马氏体+下贝氏体)基体+(M7C3+MC)型碳化物的金相组织,提高了支承辊耐磨性和抗接触疲劳强度,达到支承辊轧制周期延长一倍的目标。
1 试验阶段
1.1 8%Cr锻钢支承辊化学成分设计
在8%Cr锻钢支承辊的化学成分设计中,合理的合金元素配比和加入量是保证支承辊各项性能要求的关键。依据各种元素在钢中的作用,设计了三种化学成分进行选择,具体见表1。
1.2 冶炼和锻造试验
根据设计的化学成分,采用150 kg工频感应电炉熔炼3钢水,大气浇注3支75 kg小钢锭,并进行炉后成分分析。同时将3支小钢锭在室式煤气炉中加热,按始锻温度1 000~1 250℃、终锻温度850~900℃在7.5 kN蒸汽锤上开坯锻成220 mm×130 mm×65 mm方试块,锻后进行球化退火处理。
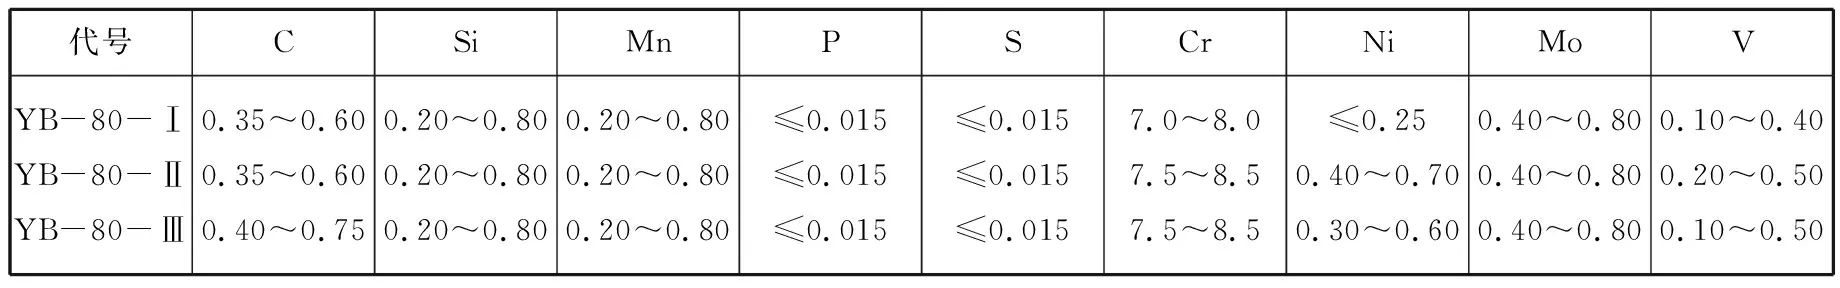
表1 锻钢支承辊的化学成分(质量分数,%)Table 1 Chemical composition of forged steel backup roll (mass fraction,%)
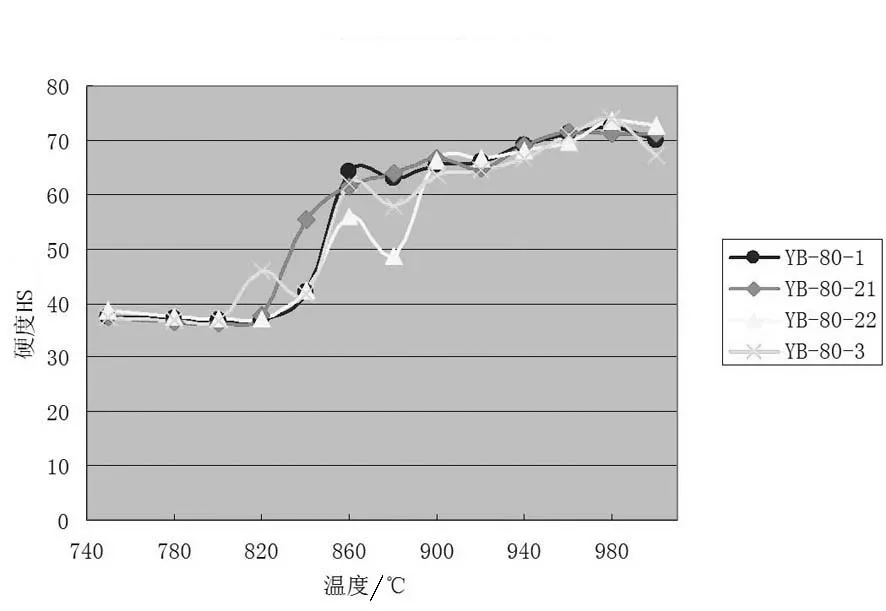
图1 三种试样淬火后硬度值对比示意图Figure 1 Comparison of hardness values after quenching for three kinds of specimens
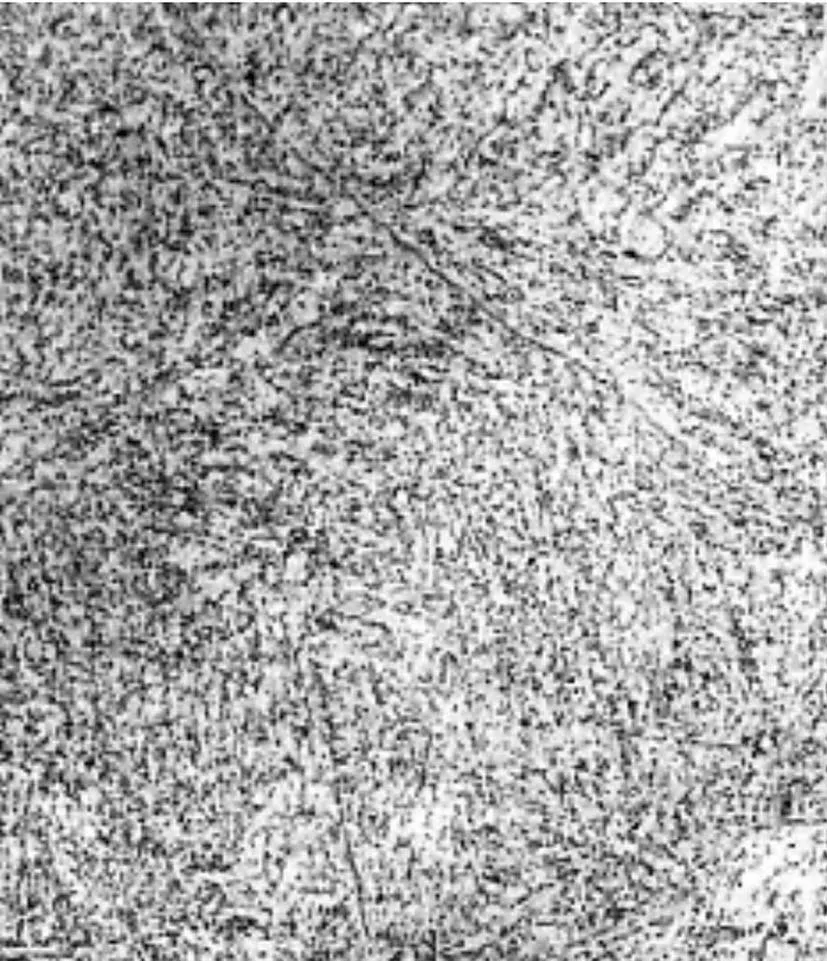
图2 第一种试样淬火、回火状态下的金相组织(500×)Figure 2 Metallographic structure of the first kind of specimen when quenching and tempering (500×)
1.3 淬火温度和化学成分的选定
将三种成分的试块均加工成20 mm×20 mm×15 mm的试块,每组试样3件,在Ⅱ-H-30电阻炉中进行加热、淬火,三种试样淬火后硬度值对比如图1所示。……
