船用曲臂锻件用54 t下注钢锭的试制
2012-09-25管仲毅陈建东王文柏韩国盛艾馨鹏胡亮亮
管仲毅 陈建东 王文柏 李 奇 韩国盛 艾馨鹏 胡亮亮 高 峰
(上海重型机器厂有限公司大型铸锻件研究所,上海200245)
长期以来,我公司按照传统的生产工艺生产船用曲臂锻件用钢(以下简称曲臂锻件用钢)。锻件用钢采用双真空锭(真空精炼、真空浇铸)进行冶铸。钢锭的有效利用率为70%~75%,与同行的钢锭利用率≥80%相比存在一定的差距。由于大钢锭凝固过程中存在底部沉积锥(负偏析带),锭身顶部存在V型偏析、A型偏析(正偏析带)及严重的中心偏析、中心疏松、一般疏松等影响质量的问题,因此,一旦锭型确定之后,基本上不再更改。
2010年10月,我公司设计并铸造了50 t系列浮动钢锭模(即能在一定范围内通过改变锭身高度、冒口高度,达到调节锭型的目的)。成功试制出了大型船用曲臂锻件用钢,本次试制的曲臂锻件用钢锭利用率达到83.3%。曲臂锻件用下注钢锭的研制成功,缩短了我公司与国内外同行之间的技术差距,也是我公司在争先创优活动过程中的一次有益尝试。
1 工艺条件
1.1 50 t系列浮动钢锭锭型见图1。
1.2 曲臂锻件用钢元素成分执行MAN《材料手册》P182-3 S34MnV标准。具体的化学成分见表1。
1.3 冶炼方法为电炉冶炼→真空精炼。
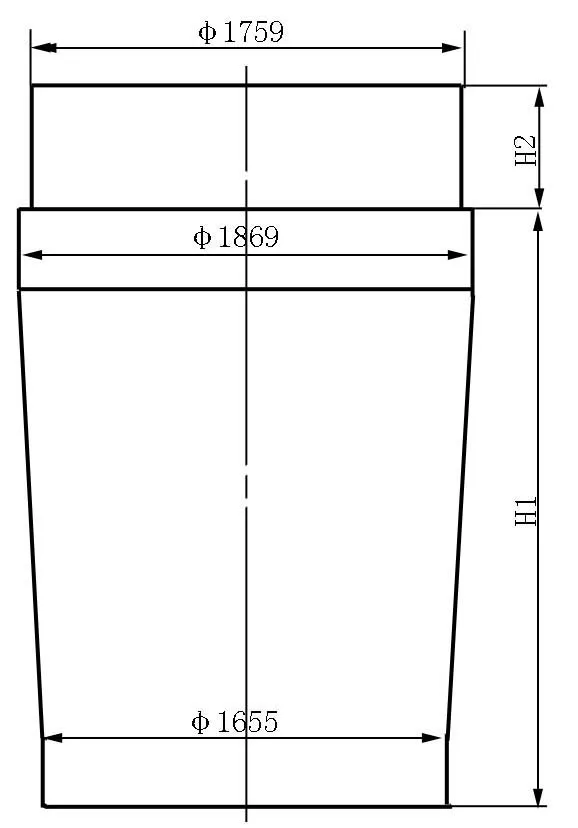
图1 50 t系列浮动钢锭锭型图Figure 1 The series of 50 t floating ingot shapes
1.4 在正火件加长部分试块半径的1/2处取样作理化性能检测,曲臂锻件力学性能要求:RP0.2≥350 MPa、Rm为610 MPa~750 MPa、A≥15%、Z≥40%、硬度为180HBW~220HBW、常温冲击吸收功Akv≥18 J。
1.5 曲臂锻件出白后进行超声波探伤,探伤方法为垂直法。检查部位:总厚天地面、红套孔、曲柄部。探伤执行标准:MAN 0743099-1.0(2007.11.29版),探伤合格后,申请船检。……