大型支承辊锻坯端面裂纹状缺陷分析
2012-09-25乙继海邵奎祥
大型铸锻件 2012年2期
关键词:裂纹
乙继海 邵奎祥 刘 丽 乔 坚
(1.中国第一重型机械股份公司铸锻钢事业部,黑龙江161042;2.天津重型装备工程研究有限公司,天津300457)
我公司生产的4 300 mm轧机用大型支承辊锻坯,在锻后热处理后机加工前发现其冒口端辊颈端面中心和距中心65 mm处各有一条裂纹状缺陷,其中距中心65 mm处相对较大的一条裂纹状缺陷探伤检查其纵向长度约为2 500 mm。为了解支承辊锻坯辊颈端面裂纹状缺陷性质和产生的原因,对该支承辊解剖取样并进行理化分析。
1 4 300 mm轧机用支承辊锻坯基本情况
该支承辊锻坯实物照片见图1,材质为YB-50,钢锭重360 t,其实际生产工序为:电炉粗炼钢水→钢包精炼(真空除气)→真空铸锭→锻前加热→水压机锻造(切除冒口和锻压成型)→锻后热处理(正火加球化退火、回火)→粗加工→超声波探伤。在辊坯粗加工前,发现冒口端辊颈端面存在两条裂纹状缺陷。一条位于端面中心,尺寸较小,长约97 mm;另一条距中心65 mm处,,呈弯曲状,尺寸较大,长约450 mm。经超声波探伤检查尺寸较大缺陷纵向长度约为2 500 mm,缺陷在各部位粗细程度(张口宽度或在空间走向连续性)不一致,其粗细部位的分布较为杂乱。
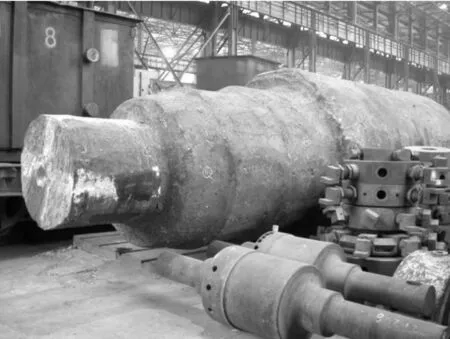
图1 支承辊锻坯实物形貌Figure 1 The actual appearance of backup roll forged blank
2 试样分析
2.1 截取试样
首先对支承辊锻坯进行冒口端辊颈根部横向锯切→立车加工成∅940 mm圆坯→在距冒口端面100 mm处横向锯切∅940 mm×40 mm试片→继续锯切取∅940 mm×180 mm×35 mm的条形试料。对条形试料进行低倍酸洗检验后,将其解剖切取化学分析、力学性能试验、高倍金相检验与电镜检测分析等试样。
2.2 理化检测分析
2.2.1 低倍检验
登录APP查看全文