热精密闭式模锻技术 (中)
2012-09-12赵一平中国锻压协会首席专家
文/赵一平·中国锻压协会首席专家
热精密闭式模锻技术 (中)
文/赵一平·中国锻压协会首席专家
《热精密闭式模锻技术(上) 》见2012年第7期
热精密闭式模锻技术
基本参数
图1是MBC轻型面包车突缘锻件图,加工余量为0.5mm,高度公差为+0.8mm和-0.2mm(属精化毛坯)。材料20钢,经三维图计算,其体积为2.866×105mm3,锻件质量为2.25kg。
工艺分析
该零件属于非对称带法兰的大孔壁薄短轴类锻件,孔φ70mm,壁厚为10mm,为了提高材料利用率和锻件精度,宜采用热精密闭式模锻。突缘法兰四角和圆环下端部都不易充满,且内壁易产生折叠。经数值模拟和现场生产调试,闭式模锻成形时,金属开始流动扩镦锻成形,当金属坯料和凹模膛壁四周接触并形成封闭腔时,坯料开始圆环正挤压和法兰四角径向挤压,最后锻件充满成形。经分析,该零件需要四工步成形,即镦粗→预锻→终锻(挤压)→冲孔。
坯料直径
MBC突缘锻件冲孔连皮形状和尺寸的设计,如图2所示。连皮最小厚度为5mm,大圆弧面过渡R为100mm。经计算终锻热锻件体积为3.13426×105mm3。坯料体积还要加上1%的火耗即可,坯料体积为3.1656×105mm3,质量为2485g。
众所周知,按坯料镦粗时的最佳镦粗稳定条件计算,镦粗长度为(1.8~2.2)d,式中d为坯料直径。取2.2d,这样就可计算出坯料直径:(π/4)×d2×2.2d=3.16560×105mm3,d=56.6mm,取φ60mm。按体积不变原则,计算坯料长度为112mm,即坯料规格φ60mm×112mm。
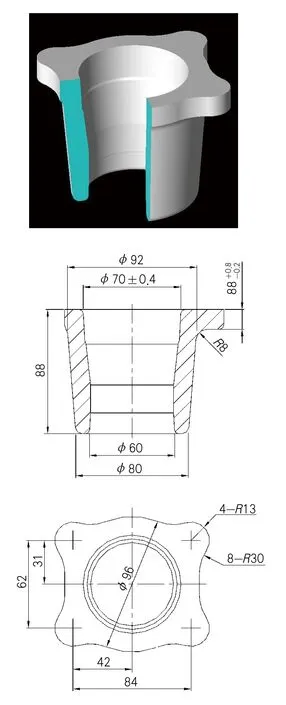
图1 MBC轻型面包车突缘锻件图

图2 冲孔连皮形状和尺寸
坯料精度和下料方式
采用高速带锯床下料。因为是闭式模锻,采用质量下料,下料质量为2485g,坯料精度要求:质量公差不大于±0.5%,取(2480±10)g,坯料端面斜度精度要求不大于2°。……
