焦化苯深度脱硫精制研究*
2012-06-27黎景平蔡新安蔡景清陈绪军王凯凯
黎景平 ,蔡新安 ,蔡景清 ,陈绪军 ,王凯凯
(1.景德镇高等专科学校 生物与化学工程系,江西 景德镇 333000;2.景德镇焦化工业集团有限责任公司,江西 景德镇 333000;3.景德镇第七中学,江西 景德镇 333000)
我国的焦化苯资源极为丰富,但是随着环保要求和工艺技术水平地不断提高,世界各国对苯中杂质含量的限制越来越严格,我国于2009年10月1号实施了焦化苯国家新标准(GB/T 2283-2008)[1],其中对噻吩的含量、酸洗比色、溴价等指标作了更加严格的限制,因此,对焦化苯精制工艺的研究和改进具有广泛的应用前景和重要的经济价值。
目前,国内大部分中小型焦化厂多采取硫酸酸洗工艺,但其精制后的总硫含量超过100×10-6,需进一步精制才能达到焦化苯国家新标准。近年来,焦化苯精制方面也有大量研究,如萃取精馏[2],催化加氢脱硫,催化氧化脱硫[3]等,其中催化加氢脱硫法投资较大,不适合中小型焦化厂,催化氧化脱硫则由于种种原因未能实现工业化,萃取精馏不适合硫含量低的焦化苯精制。本文采用加入催化剂并在超声条件下进行二次硫酸酸洗工艺,取得较好的脱硫效果。
1 实验部分
1.1 仪器与试剂
国华JJ-1电动搅拌机(常州国华电器公司)。
焦化精苯(总硫含量:130×10-6景德镇焦化工业集团有限责任公司);H2SO4(A.R.);催化剂(自制)。
1.2 实验方法
在100mL三颈烧瓶中,加入100g焦化精苯及0.5g催化剂与2g H2SO4,超声条件下搅拌反应1h。静置,分去酸层,水洗至中性,无水Na2SO4干燥,然后进行蒸馏。取样测定总硫含量。
1.3 脱硫率计算
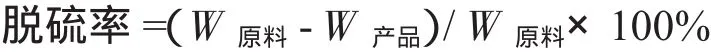
2 结果与讨论
2.1 原料配比对产率的影响
当反应体系中加入100g焦化精苯、0.5g催化剂,超声条件下搅拌反应1h,反应温度45~50℃,改变H2SO4的加入量,考察原料配比对脱硫率的影响,其实验结果见表1。……
