某梁类零件的数字化加工
2012-02-20杨晓红
装备制造技术 2012年5期
杨晓红
(沈阳飞机工业集团有限公司,辽宁 沈阳 110850)
某梁类零件,是某型飞机上典型的承力结构件,其功能要求严格,尺寸公差严格。以前该类似零件耳片加工,为常规加工,耳片位置按检夹检查,零件按检夹进行划线,由于常规加工靠常规工人的技术水平,生产效率低,劳动强度大,零件经常超差。本文针对此梁零件进行分析,制定了数字化加工方案,取得了较好的成果与效率。
1 零件简介
某梁零件为结构主要受力件,零件外廓尺寸:820 mm×100 mm×170 mm;零件材料为TA15M,来料为最终热处理退火状态,零件的毛料状态为模锻件。此零件尺寸公差繁多,形状和位置公差要求严格(见图 1)。
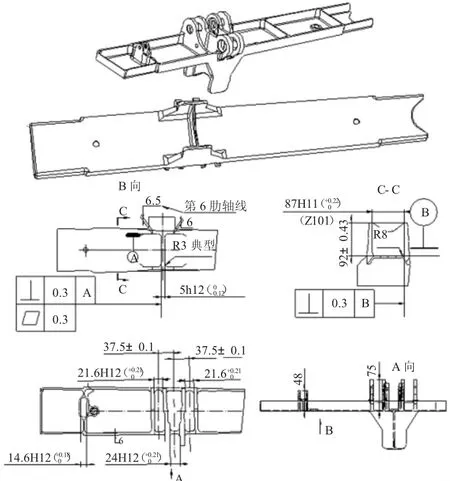
图1 某梁零件尺寸结构图
2 结构的工艺性分析
(1)利用数控立式铣床铣切典型槽腔结构时,内槽及缘板之间的内转接圆弧R常限制刀具的直径,如图2所示。

图2 典型槽腔结构铣削工艺性
一般来说,当R<0.2 H(被加工轮廓面的最大高度),可以判定为零件的工艺性不好。对于此梁类零件 R=3 mm,H=92 mm;R=8 mm,H=68 mm;符合R<0.2 H的条件,可判定零件的工艺性不好。
零件铣削面的槽底圆角或腹板与缘板相交处的圆角半径r也影响加工性(如图2所示)。当r越大,铣刀端刃铣切平面的能力越差,效率也越低;当r大到一定程度时,甚至必须用球头刀加工,这是应当尽量避免的。
因为铣刀与铣切平面接触的最大直径
d=D-2r(D为铣刀直径)
当D越大而r越小时,铣刀端刃铣削平面的面积越大,加工平面的能力越强,铣削工艺性当然也越好。有时候,当铣削的底面面积较大,底部圆弧r也较大时,不得不用两把r不同的铣刀(一把r小些,另一把r符合零件图)进行两次铣切。……
登录APP查看全文
