850单机冷连轧机液压AGC控制系统
2011-09-29白华
时代农机 2011年6期
关键词:系统
白 华
(贵州大学机械工程学院,贵州 贵阳 550003)
1 绪论
1.1 概述
近年来,冷轧带板生产有了很大的发展,工业生产对冷轧薄板的需求量越来越大,对成品质量的要求也越来越高。厚度偏差是冷轧板带最重要的尺寸精度指标之一。调整厚度是厚度控制的最主要方法,常用于消除由于影响轧制力的因素造成的厚差。
1.2 液压AGC简介
液压AGC采用了液压执行元件(压下缸)的AGC,国内称为液压压下系统。AGC是现在板带轧机的关键系统,去其功能是不管板带偏差的各种扰动因素如何变化,都能自动调节压下缸的位置,即轧机的工作辊间隙,从而是出口板厚恒定,保证产品的目标厚度、同板差、异板差达到性能指标要求。
(1)基本控制思想。
轧机的弹跳方程:h=S+P/K
AGC系统中h为被控量,希望它恒定,影响板厚变化的各种因素为扰动量。由于扰动因素多而变化复杂,因此,AGC系统的基本控制思想是:位置闭环控制+扰动补偿控制。
(2)系统工作原理。液压伺服系统是一个控制能源输出的装置,在其中输入量与输出量之间自动而连续的保持一定的符合一致的关系,并且利用这两个量之差来控制能源的输出。系统工作原理方块如图1:
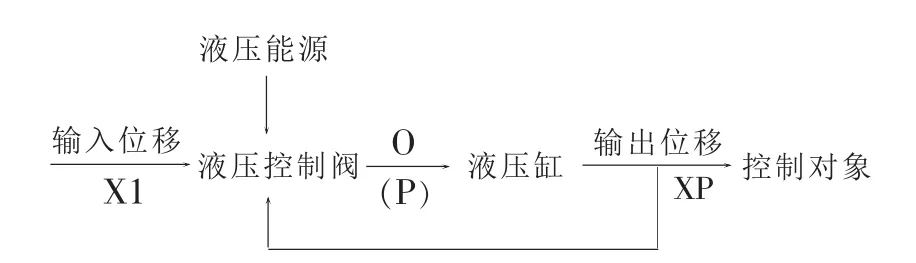
图1 工作原理方块图
2 系统原理设计
2.1 系统原理
由于液压伺服控制系统具有许多的优点,如执行元件快速性好,抗负载刚度大等,而这些正是现代带材轧机所需要的,同时,为了提高精度采用闭环控制。
用测厚仪测得板材实际厚度与给定厚度比较,将偏差以电压的形式通过伺服阀达到控制液压缸的动作,调整轧机的轧辊辊缝,从而控制板材的厚度。……
登录APP查看全文