42 MN宽厚板压平机缸体的锻造工艺优化
2011-09-26赵达
赵 达
(中国第一重型机械股份公司铸锻钢事业部水压机锻造分厂,黑龙江161042)
1 技术条件及零件图
42 MN宽厚板压平机缸体是压平机主要构件,零件技术要求非常严格,具体要求如下:
(1)工作压力30 MPa,试验压力38 MPa。
(2)锻件验收按JB/T5000.8—2007、Ⅴ组。切向力学性能Rm≥470 MPa,Re≥240 MPa,A5≥15%,Z≥28%,AKU≥20 J,143~187 HBW。
(3)锻件探伤按JB4730—1994 Ⅱ级进行100%超声波探伤检查。
缸体零件图见图1。
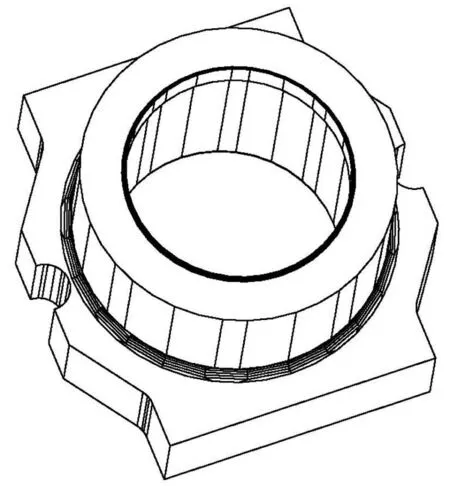
图1 缸体零件图Figure 1 The detail drawing of cylinder body
2 优化前工艺
150 MN水压机投产前,由于受到设备锻造能力限制,只能将缸体锻件结构按板类结构处理。
(1)缸体锻件图如图2所示。
(2)锻造工艺见表1。
(3)锻后热处理工艺见图3。
(4)锻件取样图见图4。
(5)热处理后力学性能见表2。
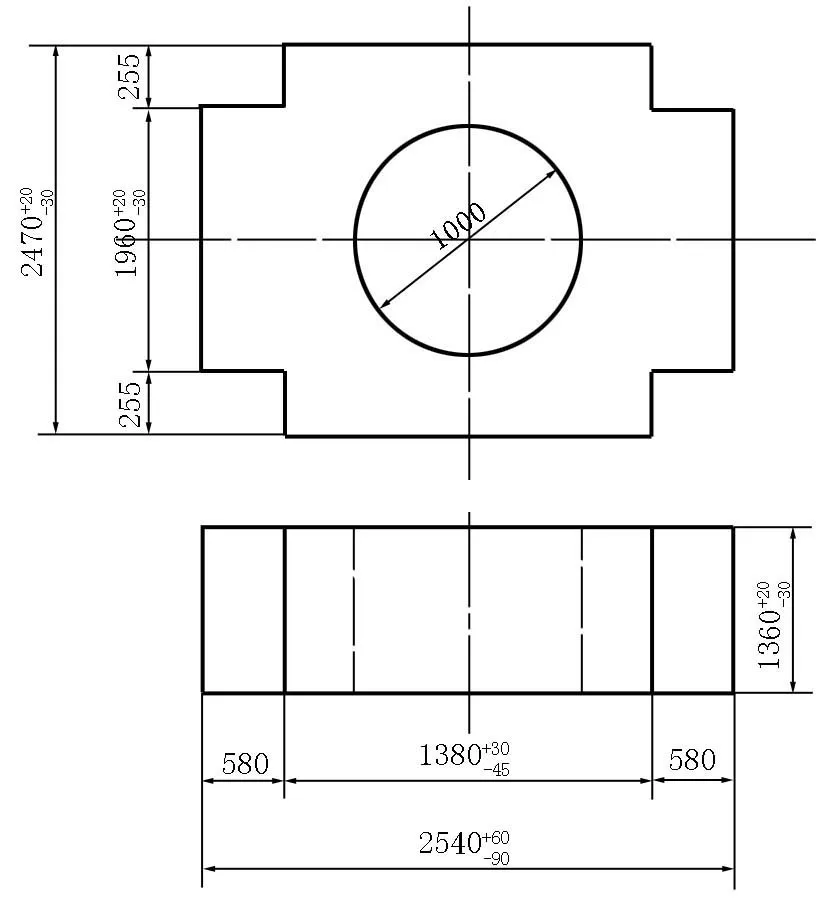
图2 优化前缸体锻件图Figure 2 The forging drawing for cylinder body before optimization

表1 优化前缸体锻造工艺Table 1 The forging process for cylinder body before optimization
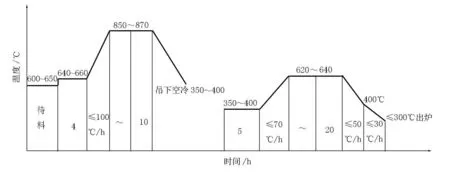
图3 优化前缸体锻后热处理工艺Figure 3 The post-forging heat treatment process for cylinder body before optimization
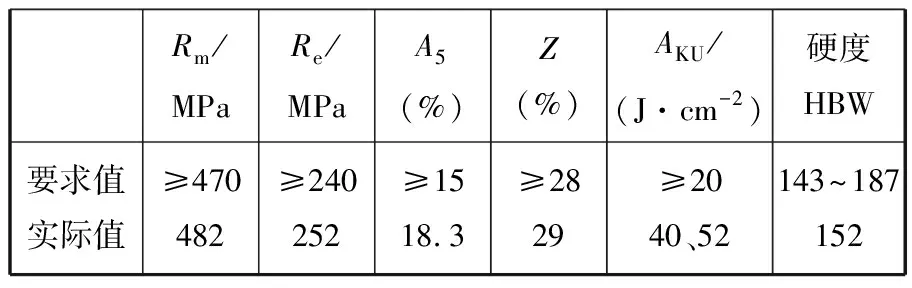
表2 优化前缸体热处理后力学性能Table 2 The post-heat treatment mechanical property of cylinder body before optimization
从表2可见,力学性能接近要求值,但偏低。其根本原因是锻件坯料没有形成良好的线性纤维方向。随着一重150 MN水压机正式投入使用,大锻件的生产能力大幅度提高。为此,决定利用150MN水压机对缸体工艺进行优化,并与缸体配套使用的缸底合锭锻造。
3 优化后锻造工艺
(1)锻件图如图5所示。
(2)锻造工艺见表3。
(3)锻后热处理工艺见图6。
(4)锻件取样图见图7。
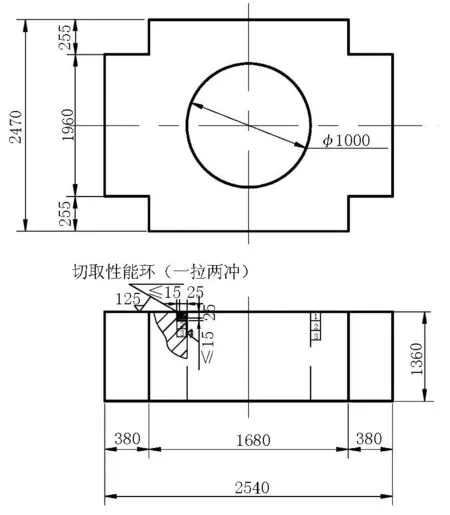
图4 优化前缸体取样图Figure 4 The sampling sketch of cylinder body before optimization
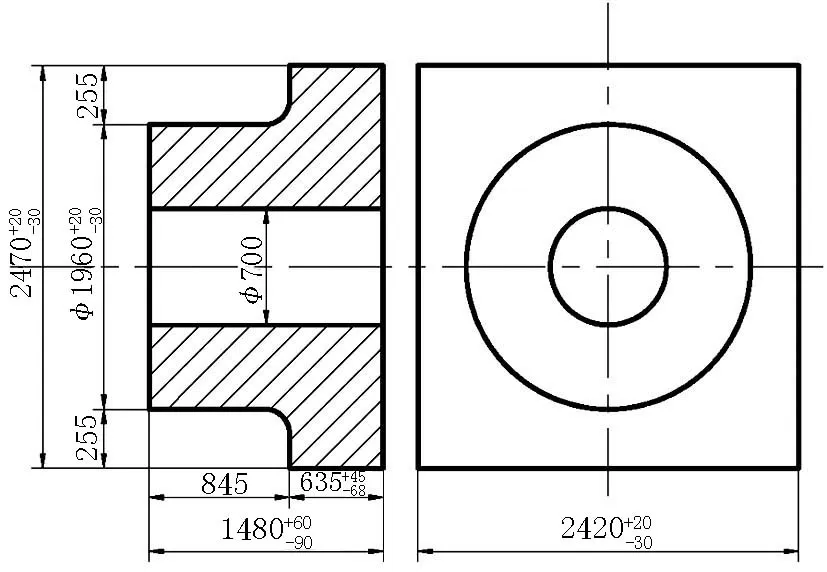
图5 优化后缸体锻件图Figure 5 The forging drawing for cylinder body after optimization
(5)热处理后力学性能见表4。
4 优化后工艺效益
(1)锻件重量:优化前锻件重量63.7 t,优化后锻件重量47.6 t,锻件重量节省16.1 t。
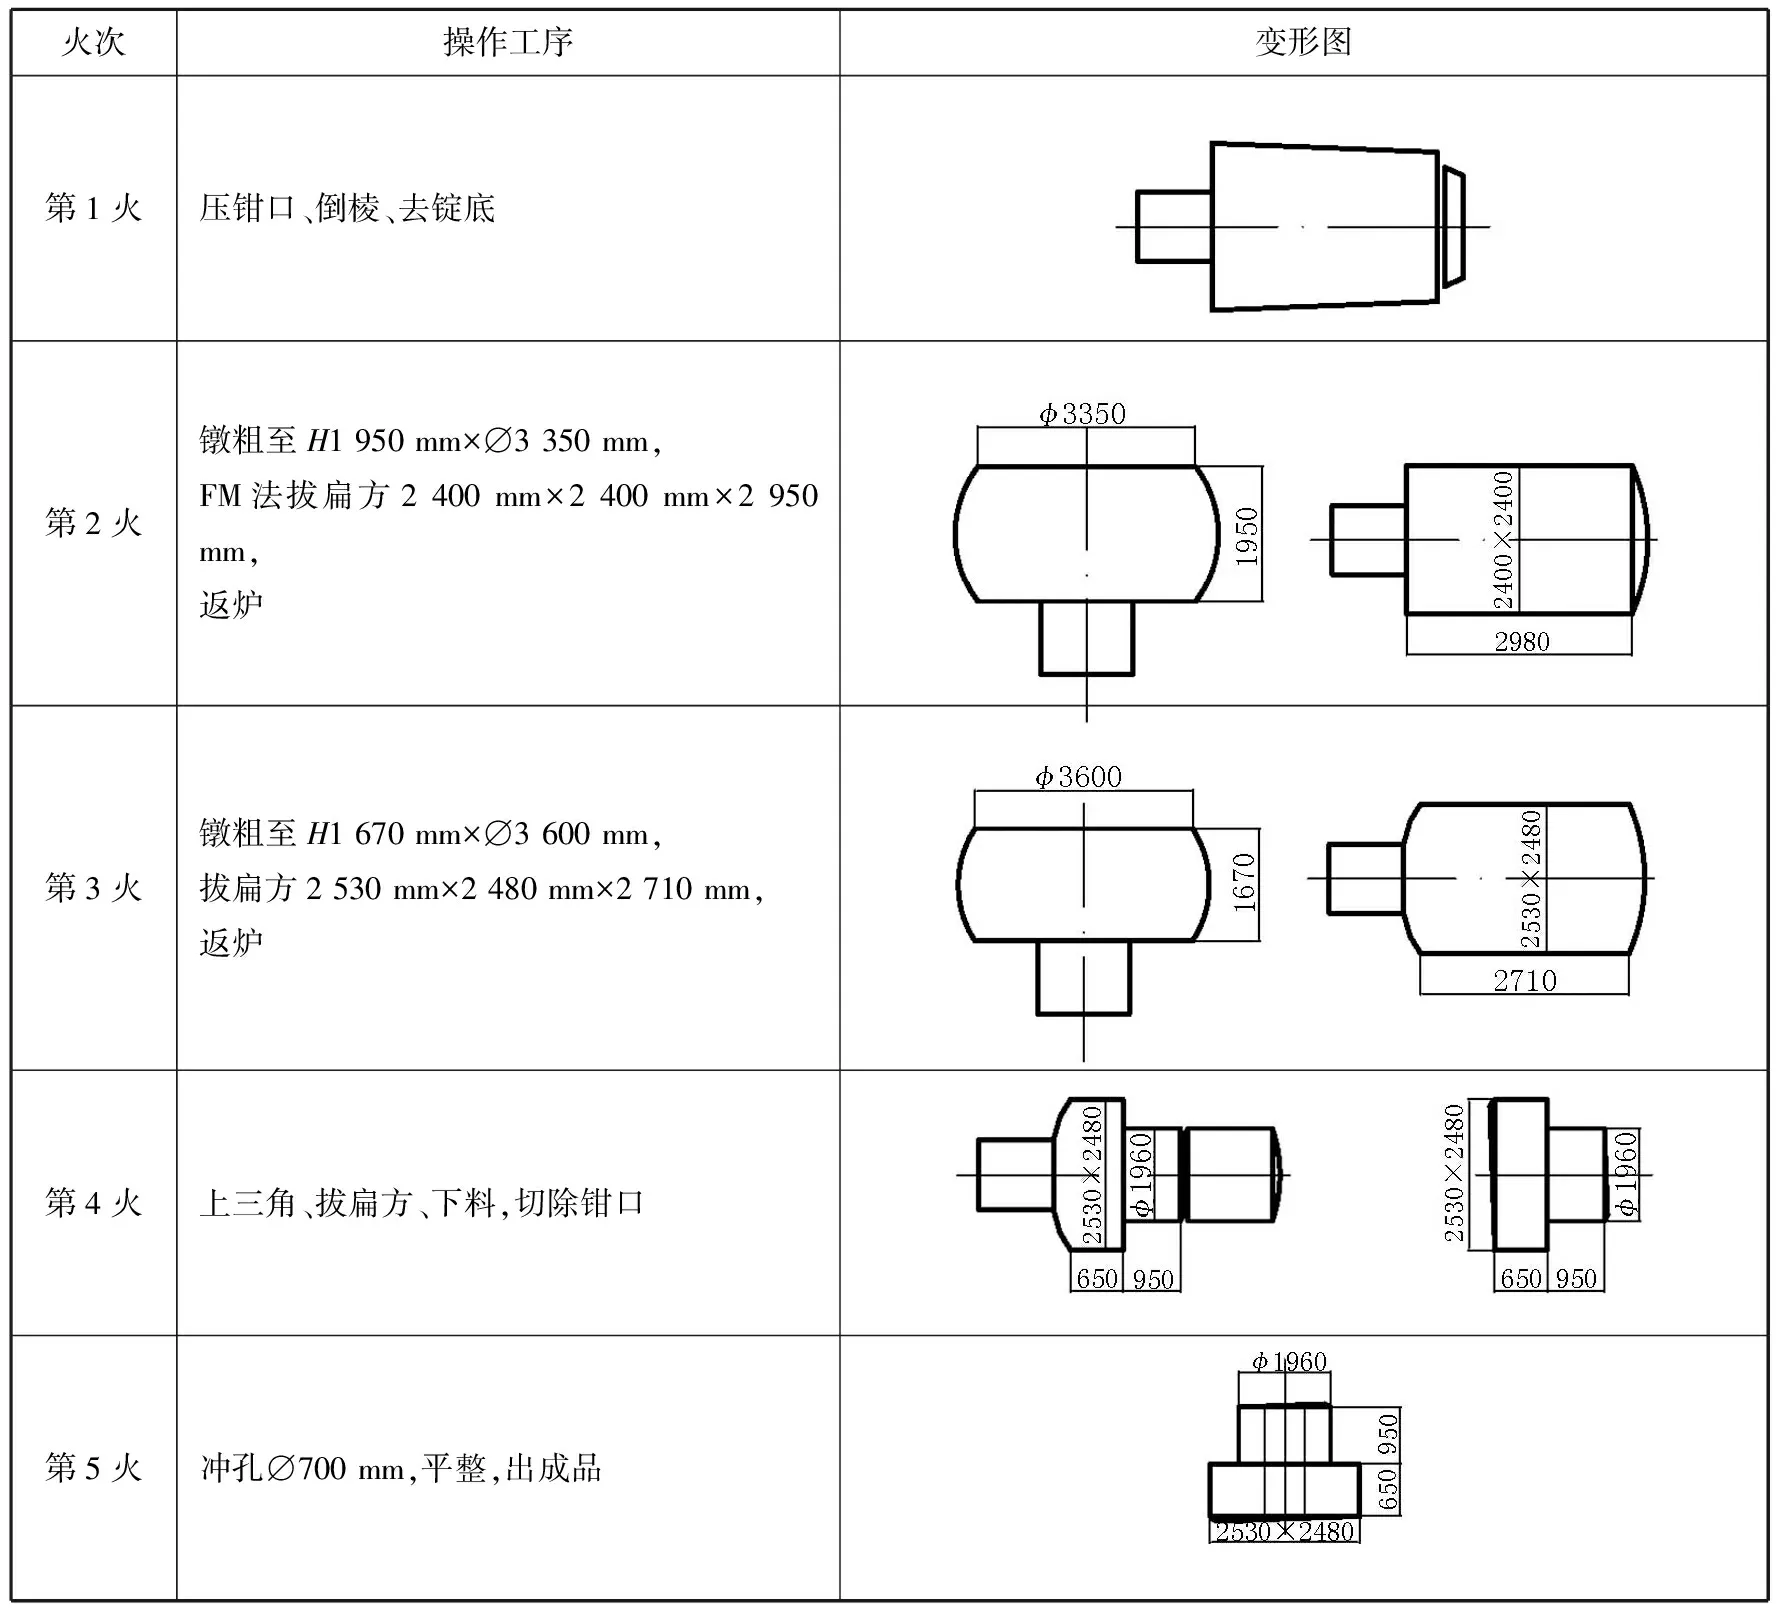
表3 优化后缸体锻造工艺Table 3 The forging process for cylinder body after optimization
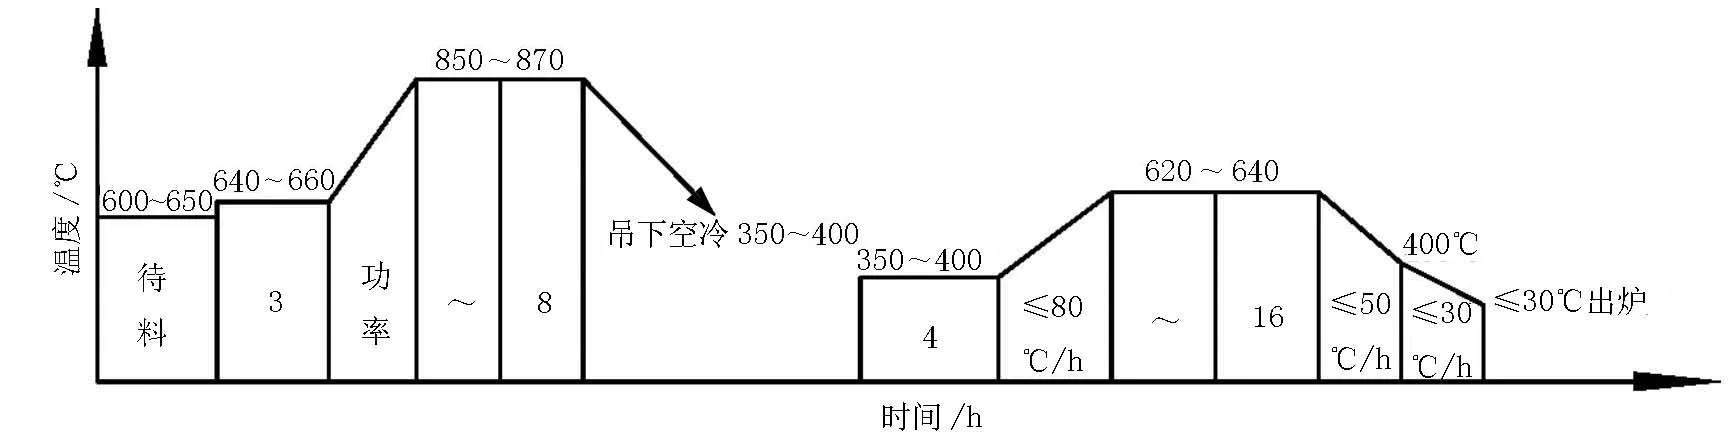
图6 优化后缸体锻后热处理工艺Figure 6 The post-forging heat treatment process for cylinder body after optimization
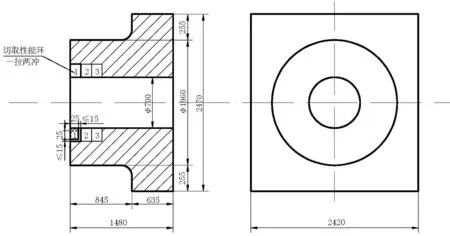
图7 优化后缸体锻后取样图Figure 7 The sampling sketch of cylinder body after optimization
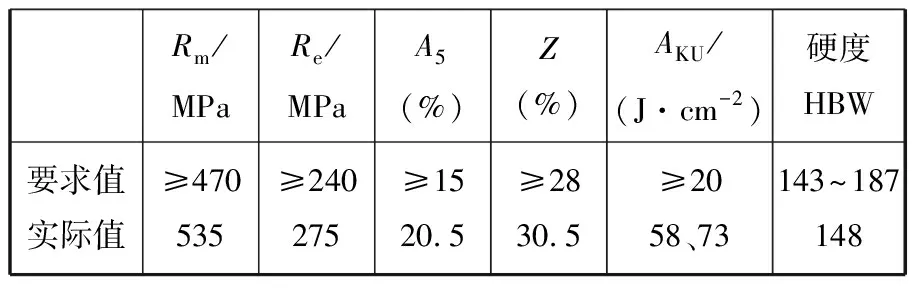
表4 优化后缸体热处理后力学性能Table 4 The post-heat treatment mechanical property of cylinder body after optimization
(2)坯料利用:优化前锻件板坯前端产生的余块重量达到18 t,优化后锻件余块约1t,锻件坯料节省17 t。……