蒸汽发生器进口接管修复工艺
2011-09-26杨晓禹刘凯泉许四海
杨晓禹 刘凯泉 许四海
(1.天津重型装备工程研究有限公司,天津300457;2.中国一重水压机锻造分厂,黑龙江161042)
两件蒸汽发生器进口接管在锻造成形并空冷后,交检查站进行尺寸检查时,发现这两件进口接管均在距冒口端450 mm的内孔壁处有折叠缺陷:A进口接管为半周折叠深约60 mm缺陷;B进口接管为半周折叠深约50 mm缺陷。由于这两件进口接管的折叠缺陷都较深,使得锻件粗加工尺寸不够,所以需要热返修。两件进口接管的锻件尺寸图和经检查站测量获得的实际尺寸及缺陷位置分别见图1和图2。
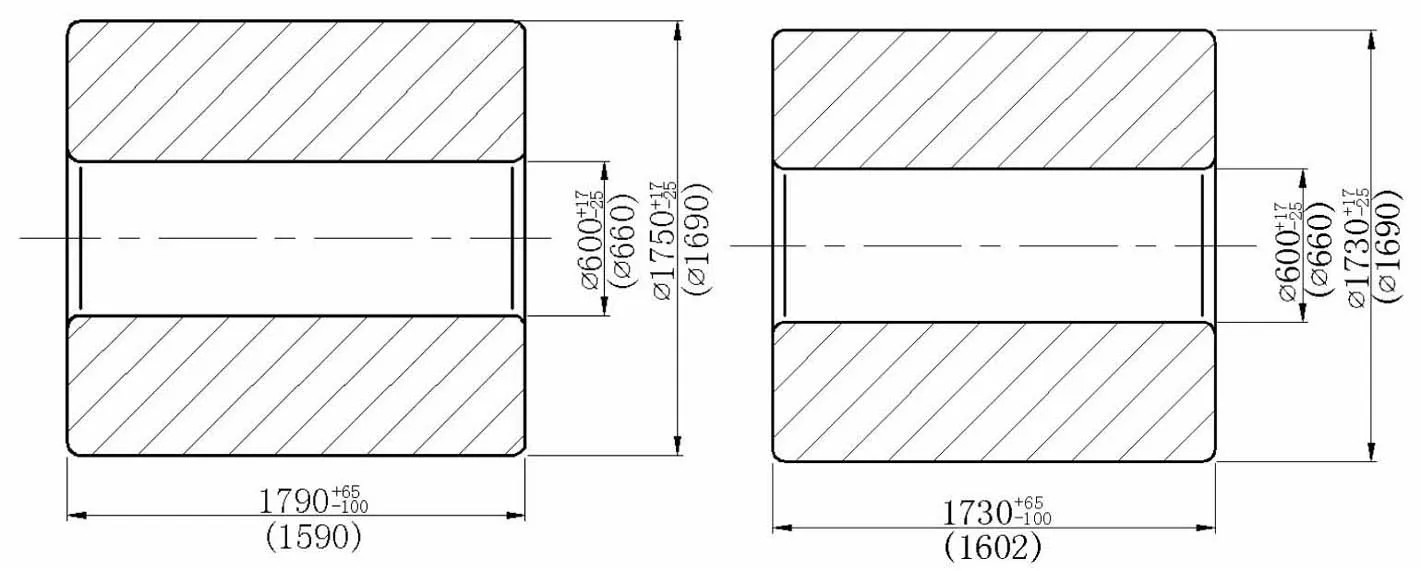
A进口接管 B进口接管图1 进口接管锻件图Figure 1 Forging draw of inlet nozzle

A进口接管 B进口接管图2 进口接管实际测量形状尺寸Figure 2 Actual dimension of the inlet nozzle
1 制定返修工艺
两件进口接管的返修过程都在60 MN水压机上进行,主要附具有回转台、宽600 mm上平砧。返修工艺根据水压机的能力,以及其它附具的配备情况制定。
1.1 A进口接管的返修工艺
A进口接管返修原因为:锻件冒口端向里450 mm处有半周折叠60 mm深。据此制定锻件返修工艺为:
①水口朝下,在回转台上用上平砧,将锻件旋转镦粗至H=1 400 mm;
②用∅450 mm芯棒拔长锻件至L=1 790 mm;
③马杠扩孔至成品尺寸,并保证∅内≤600 mm。
1.2 B进口接管返修工艺
B进口接管返修原因为:锻件冒口端内径最大负偏差为100 mm,水口端内径负偏差为80 mm。整个锻件两端呈喇叭口状,水口端为小头。从冒口端向里450 mm处,半周折叠50 mm深。返修工艺为:
①水口端朝下,镦粗至H=1 360 mm;
②将锻件掉头,冒口端朝下,镦粗至H=1 160 mm;
③用∅450 mm芯棒拔长至L=1 760 mm;
④马杠扩孔至成品尺寸,并保证∅内≤600 mm。
1.3 返修加热曲线
根据两件进口接管锻件材料(16MND5)、形状尺寸以及它们处于室温的状态,我们制定的加热曲线见图3。……