轴承钢环件轧制端面凹坑与折叠缺陷原因分析
2011-09-26刘小刚吴永安荣继祥袁洪虎项春花
大型铸锻件 2011年1期
关键词:变形
刘小刚 吴永安 宋 捷 荣继祥 袁洪虎 项春花
(贵州航宇科技发展有限公司,贵州550081)
轧制是用环形毛坯在旋转的模具中进行成形的一种特种成形工艺。其特点是借助轧环机和轧制孔型使环件产生连续局部塑性变形,可在低载荷下实现壁厚减小、直径扩大和截面轮廓成形。由于其节材、节能等一系列优点而被广泛用于航空、航天、石油、化工等行业中。轧环变形中,金属流动规律复杂,因而其轧制缺陷也是多种多样。本文重点介绍了轴承钢在轧制过程中端面凹坑与折叠缺陷产生的原因及防止措施。
1 轴承钢材料性能
本文以3311MPP材料为例,3311MPP是美国的渗碳轴承钢,类似于我国G20Cr2Ni4材料。该材料渗碳后表面有相当高的硬度,很好的耐磨性和接触疲劳强度,同时心部保留有良好的韧性,能耐强烈的冲击负荷,一般用于承受冲击负荷的大型轴承。具体化学元素含量如表1所示。
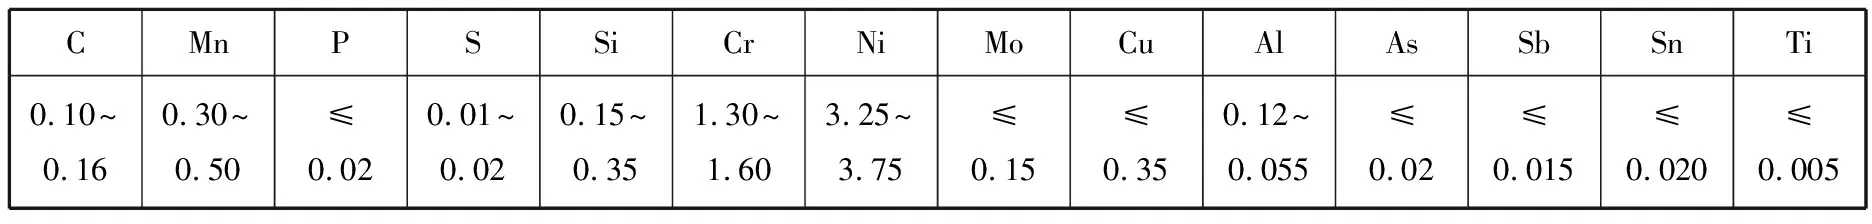
表1 3311 MPP材料化学成分(质量分数,%)Table 1 The chemical composition of 3311 MPP material (mass fraction, %)
2 端面凹坑和折叠产生难易程度与锻件结构的关系
通过生产现场的实际跟踪和数据统计分析,锻件端面产生凹坑和折叠的难易程度与锻件结构存在着一定的联系,大致关系如表2所述。
由表2可知,壁厚处于50 mm~90 mm区间的锻件极易产生端面凹坑与折叠。其次,锻件外径越大,产生端面凹坑与折叠的概率也越大。这主要与轧制变形量有关,轧制变形量越大,越容易产生端面凹坑与折叠。
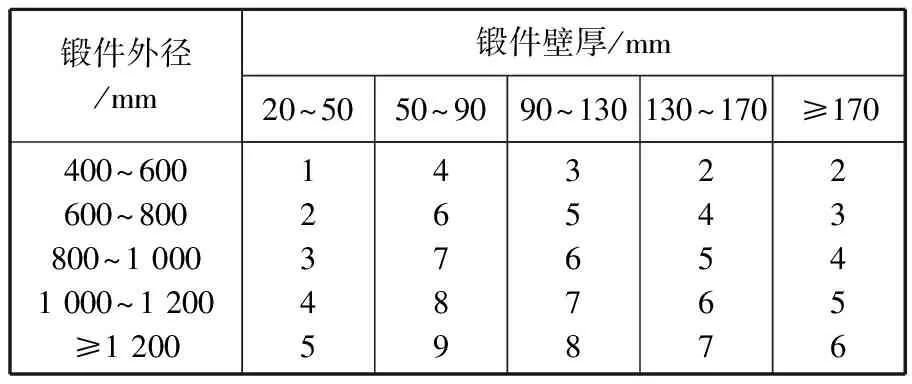
表2 锻件结构与产生缺陷程度关系Table 2 The relationship of forging construction and defect level
注:1~9表示锻件端面产生凹坑与折叠难易程度由低至高。……
登录APP查看全文