热镀锌生产线光整机
2011-04-27石宽曹鑫辉刘天惠陈丽颖郑淑玲范少泉
电气传动 2011年4期
关键词:焊缝
石宽,曹鑫辉,刘天惠,陈丽颖,郑淑玲,范少泉
(天津电气传动设计研究所,天津 300180)
热镀锌生产线光整机
石宽,曹鑫辉,刘天惠,陈丽颖,郑淑玲,范少泉
(天津电气传动设计研究所,天津 300180)
详述了光整处理线控制系统的系统功能、设备概况及其与外围(操作人员)的接口部分。描述的过程控制包含光整机程序、光整延伸率控制、HGC位置控制、压力控制和弯辊力控制,其中对于传动和液压控制系统部分结合原理图和示意图做了详尽的描述。通过对系统的原理和功能的描述分析了光整机的特点,得出了有益的结论,对相似的系统应用会有一定的参考价值。
光整机;液压辊缝控制;弯辊力;延伸率
1 引言
近年来我国钢铁市场对于家电、建材、汽车板、包装等实用冷轧镀锌板的需求越来越多,钢铁企业中的热镀锌生产线也在随之增多。为了提高冷轧镀锌板的光洁度和质量,绝大部分生产线中设置了光整机。综合近年对光整机电气控制系统和液压控制设备调试的经验,本文总结了大部分与光整机有关的控制系统的功能说明,文中的描述均以唐山某冷轧厂连续镀锌5号线项目中的光整机为基础。
热镀锌线的基础数据如下:带材为热浸镀锌带;钢种为CQ-DQ-FH;带厚0.3~1.2mm;带宽1 000~1 250mm;最大屈服强度270~600 N/mm2;最高光整前带材温度40℃;最高处理线速度170m/min;光整机最大张力6 750N;光整机延伸率0~2%可调;光整机最大工作负载500t。
2 热镀锌线中光整机主要功能
光整机及拉矫机系统布置流程图如图1所示。
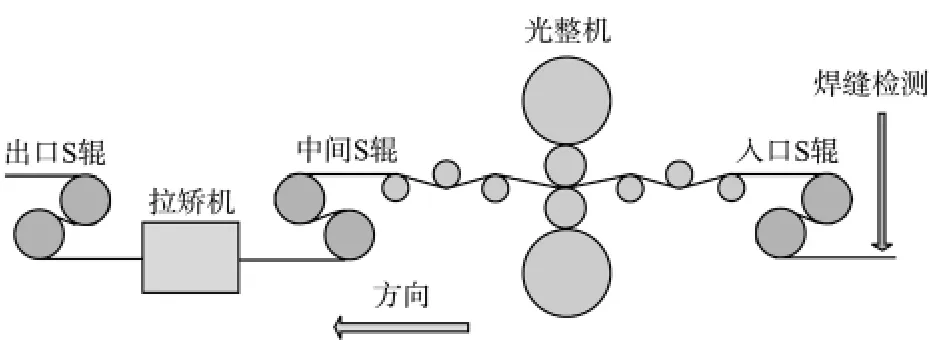
图1 光整机及拉矫机系统布置流程图Fig.1 Line arrangement for temper mill &tension leveller
登录APP查看全文
