连退线平整机延伸率控制技术应用
2019-09-21赵智勇陈景辉
山西冶金 2019年3期
赵智勇, 卢 杰, 陈景辉, 吕 剑
(首钢京唐钢铁联合有限责任公司, 河北 唐山 063200)
1 延伸率的定义和测量
延伸率和截面收缩率是描述材料塑性性能的重要指标,延伸率是指带钢由于轧制和张力拉伸后产生的形变量与带钢长度的百分比,相对于轧机而言,经过平整的带钢变形量较小,主要作用是对带钢的变形和表面质量状况起到一个改进作用[1]。因此带钢经过平整后长度变化较小,小到无法实际测量到ΔL,所以根据延伸率的计算公式:
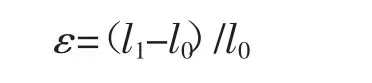
得出:

2 延伸率控制系统
平整机延伸率控制模式采取轧制力控制与张力控制相结合的方式进行延伸率的控制,经过PI调节器进行控制计算得出轧制力修正值和张力修正值参与延伸率的控制,使延伸率返回目标值,从而保证了带钢延伸率的稳定[2]。参见图1。

图1 延伸率控制系统框架图
由于带钢受到板形与力学性能的要求,不能因为延伸率的因素无限制地调节张力和轧制力,所以程序中对延伸率控制还做了限制,即由延伸率控制产生的轧制力变化在最小轧制力和4倍设定值之间[3]。张力变化的最大值为张力设定值的1/10和最大张力减去张力设定值所得结果的1/2两者之中的较小值。
3 二级计算机系统
在平整机工作过程中,二级计算机系统对延伸率控制系统的稳定与精度起着至关重要的作用,二级计算机系统向一级PLC延伸率控制系统发送各种设定值,其中包括不同钢种在不同宽度和厚度下所对应的延伸率设定值,以及设定延伸率所对应的轧制力预设值和平整机入出口张力预设值[4]。……
登录APP查看全文
