探究一模双件模具单边生产方法
2022-09-21汤茂代明材卢雷徐华洋张强上汽通用五菱汽车股份有限公司重庆分公司
锻造与冲压 2022年18期
相较于传统冲压模具,一模双件模具有助于提高生产效率,某车型的一模双件模具占比越高,一次冲压所得件数就越多。考虑到差异需求等因素影响,对于量产5 年的车型,一模双件模具所产出零件的库存差异能达到1000 件以上。因为多余的零件需要包装料架及存放场地,直接报废会导致原材料成本流失,通过单边生产配平库存差异成为一种最经济的解决方案。
一模双件模具分为以下两类:
⑴一模双料双件模具,即一副具有两个独立的模腔,生产过程中同时投入两张板料,经过拉深、切边、整形、冲孔等工艺得到两个零件的模具,以下简称A类模具,常用于侧门内板(图1)、翼子板等成形。
本次提升面积为7 077 m2。该节点不是人流集中的区域,参与性不强,以观赏性的微地形植物景观为主,在地形上有高低起伏韵律性变化,在植物景观空间上也有低中高复合层次变化,植物种类多样,营造四季景色各异的植物景观,如图12所示。
塑料薄膜拱篷保持插床内湿度和温度,上方搭遮阳网(遮光度60%~70%,遮阳网高度3 m左右),避免强光直射,叶片蒸腾作用过大,插条丧失水份。扦插前用0.1%多菌灵溶液对插穗进行消毒,扦插后每星期消毒1次,保持插床整洁干净。扦插基质含水量控制在用手压时,手掌湿润而无明水的程度。
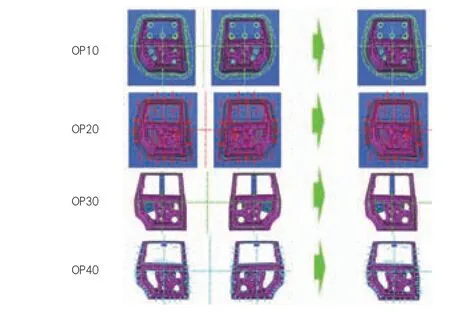
在模具设计时,为避免压力机受力偏载,需要模具受力中心与压力机工作台中心保持一致。单边生产时,未生产一侧需要通过对模具导向、平衡块、限位块等受力部分加减垫片或研合型面来平衡受力。……
登录APP查看全文
