曲轴箱气缸孔数控加工方法创新与实践
2022-06-21万传广张雪红丛明
金属加工(冷加工) 2022年4期
万传广,张雪红,丛明
中车大连机车车辆有限公司 辽宁大连 116022
1 序言
RK270型船用柴油机的标定功率为5500kW,其功率大,质量轻,技术先进,经济性好,大修周期长,是国际先进的大功率中速柴油机。曲轴箱是柴油机的关键部件,工作时承受气体压力、惯性力及惯性力矩的共同作用,应具有高的蠕变强度与持久强度。曲轴箱气缸轴线V形夹角为45°,每侧分布8个精密气缸孔,用于放置气缸套。气缸孔位置如图1所示。气缸孔作为曲轴箱的重要部位,其加工精度对柴油机的工作效率影响很大,柴油机工作时,活塞环在气缸套内高速运动,气缸孔的圆柱度、垂直度、表面粗糙度以及止口的平行度都影响柴油机的性能。
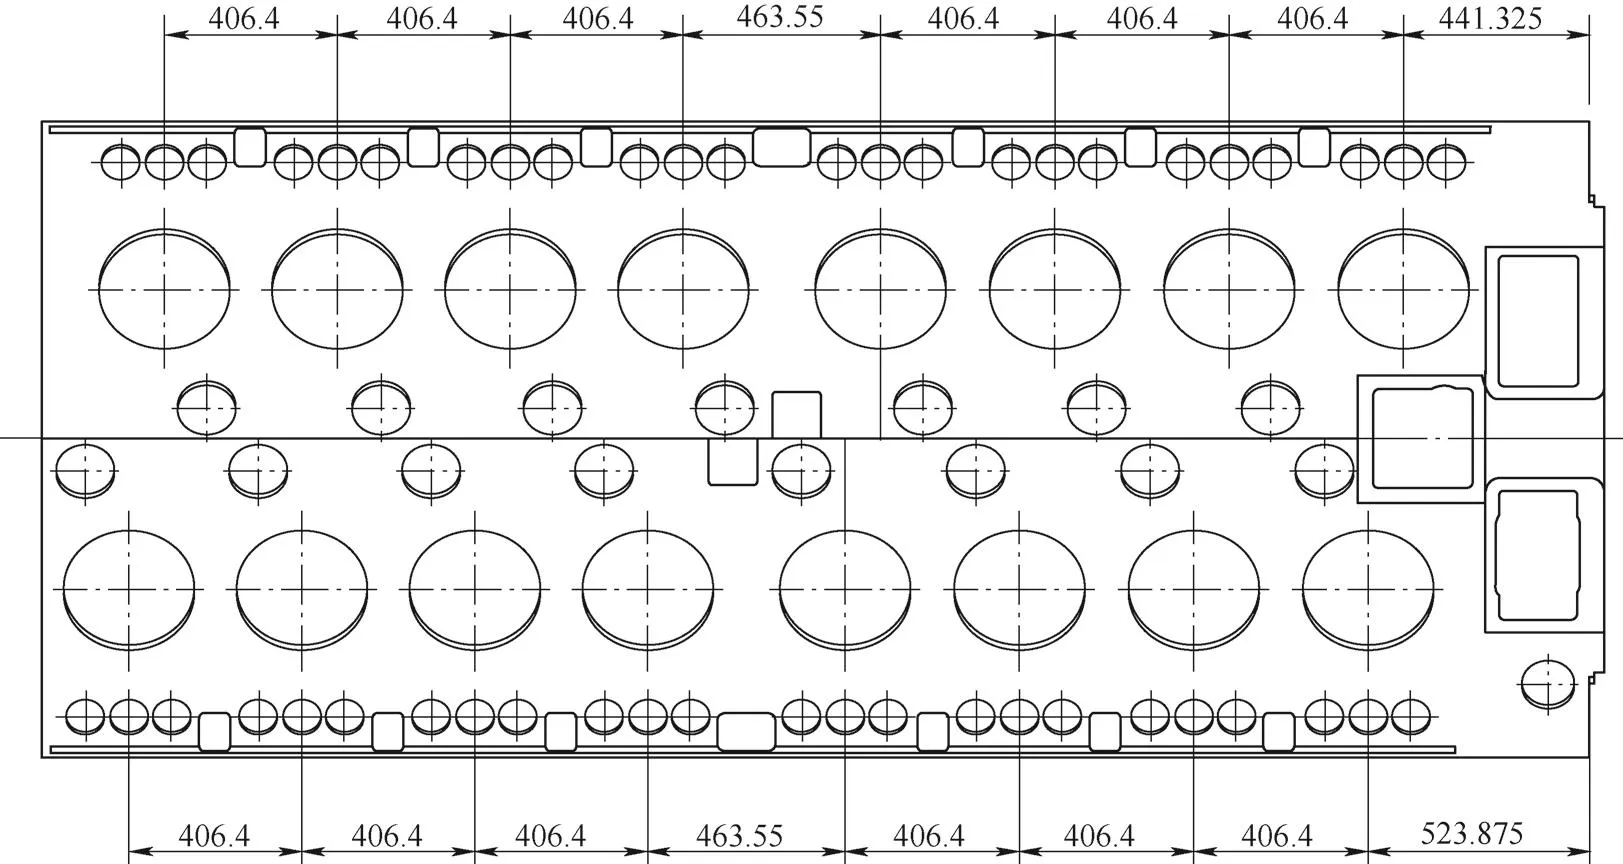
图1 气缸孔位置
2 气缸孔加工难点
曲轴箱采用整铸毛坯,材质为球墨铸铁,体积大、形状复杂,设计要求精度高,加工难度大。我公司采用龙门加工中心对曲轴箱气缸孔进行加工。为了得到高精度气缸孔,需要克服3个难题。
(1)镗孔刀具易崩刀 使用双刃镗刀镗削气缸孔特别是气缸孔二环时,易产生崩刀问题。这是由于镗孔深度较大,达到488mm。为防止崩刀,只能采用小的切削深度和进给量,从而影响质量和效率,故必须采用复合型专用刀具。
(2)数控机床控制程序的编制 气缸孔止口铣削后有刀痕,深度尺寸不稳定。为充分发挥龙门加工中心的功能和潜力,必须编制简短、有效和安全的加工程序,需要借助R参数来编制程序,特别是编制铣削循环CYCLE903铣削止口,使用变量R给循环提供参数,以减少编程工作量。……
登录APP查看全文
