骑缝销轴孔的组合加工方法
2022-06-21罗任峰桑御封侯瑞耿旭亮张硕
金属加工(冷加工) 2022年4期
罗任峰,桑御封,侯瑞,耿旭亮,张硕
天津航天机电设备研究所 天津 300301
1 序言
图1所示翻转架由上固定架和下固定架组成,上下翻转架通过螺栓联接,骑缝销轴进行定位。为保证联接可靠不错位,保证上下加工面的精度,联接螺栓涂防松胶,预紧力矩,销轴过盈联接。使用钻、扩和铰的工艺方法完成,经常出现销轴孔超差的情况,不满足过盈联接。为了解决该问题,提出了标准麻花钻和合金钻头组合的工艺方案。
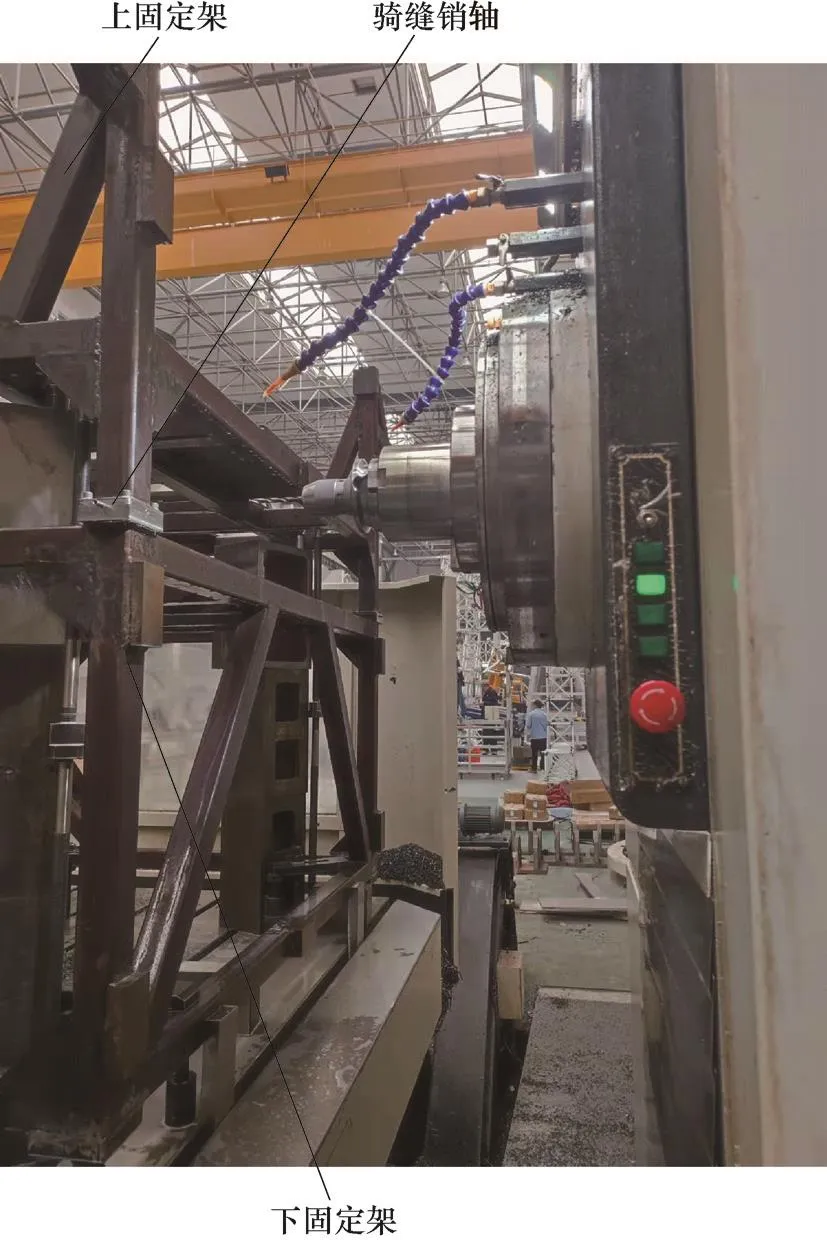
图1 翻转架
2 工件结构分析及加工要求
工件的上固定架和下固定架联接后长度为1700mm,宽度为1200mm。销轴尺寸为φ8n6[1](实际测量值为8.02mm),材质为淬火钢。需要加工的φ8H7销轴孔高度为1000mm,要求表面粗糙度值Ra=6.3μm。加工面材料为普通碳素钢,材料硬度为150~180HBW。加工面为通过螺栓联接在一起的平面,其刚度与实体相比会差一些。需加工位置较高,刚度较差;需加工材料加工性能良好。
3 加工设备
加工设备为PBC130系列数控卧式铣镗床,工作台尺寸:2000mm×2000mm,工作台平面度(在任意300mm长度上)为0.013mm,主轴径向圆跳动为0.006mm,伸出300mm主轴的径向圆跳动为0.012mm,主轴最大转速为3000r/min。平台尺寸及设备精度基本满足骑缝销轴孔的加工精度[2]。
4 工件的定位与夹紧
设备工作台有T形槽,通过垫铁和T形槽配合,对工件进行粗定位。工件上平面及销轴加工平面是基准平面,通过打表找正对工件进行精准定位[3]。通过可调高度机床垫铁和压板对下固定架进行夹紧,通过自制工装方箱和压板对上固定架进行夹紧。一次装夹,通过工作台的旋转完成多个位置销轴孔的加工。……
登录APP查看全文
