南海深水钢悬链立管S型铺设关键技术研究
2022-04-21王晓飞赵福臣吴仕鹏
石油工程建设 2022年2期
王晓飞,李 斌,赵福臣,吴仕鹏,王 佳
海洋石油工程股份有限公司,天津 300461
为充分发挥我国现有深水S型铺管船“海洋石油201”的作业能力,以中国南海陵水17-2项目的一条6 in(1 in=25.4 mm) SCR为例,针对SCR焊接、超深水管道起始铺设、涡激抑制减缓装置安装以及柔性接头应变控制等关键技术进行研究,并给出技术方案[1-8]。
1 SCR铺设关键技术
1.1 焊接工艺设计
为了满足严苛的疲劳寿命要求,SCR的焊接工艺设计是关键。在陵水17-2项目中,首次开发了机械式熔化极气体保护焊冷金属过渡(mGMAW-CMT)的封底工艺和机械式熔化极气体保护焊脉冲模式(mGMAW-P) 的填充盖面工艺,坡口形式设计为窄间隙J型坡口。管道焊缝组对错边量(Hi-Lo)控制在0.5 mm以内。为达到这一标准,SCR管道两端必须进行内镗孔,并根据管端测量数据进行分类和配对。SCR焊缝需打磨抛光形成圆滑过渡,并将余高控制在0.75 mm以内,以降低焊缝位置应力集中系数。通过机械性能和全尺度疲劳试验,证明所开发的焊接工艺满足规格书要求。SCR焊缝不允许返修,如果焊缝缺陷值超出标准则需要切口重新焊接。因此为了达到较高的焊接效率,必须控制切口数量。设计过程中对比了不同作业站点布置对施工效率的影响,以ϕ6 in的SCR为例,施工作业效率评估如表1所示。
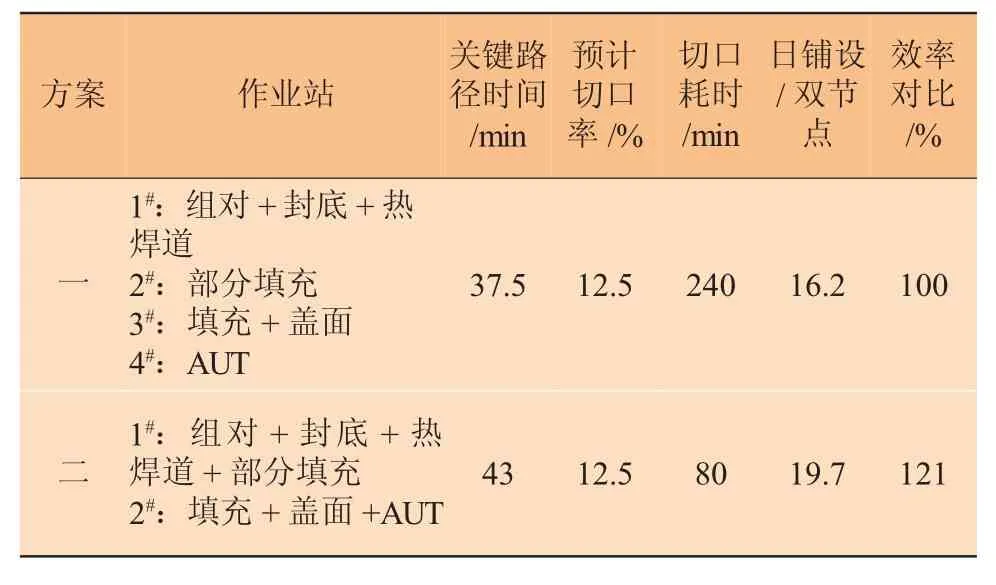
表1 施工作业效率评估
从上述分析中得知,对于每个双节点管道而言,方案一较方案二虽然在关键路径上平均节省5.5 min,但由于切口耗时更长,在效率上方案二更高,因此,海上施工时建议使用方案二。
1.2 超深水SCR起始铺设技术
对于超深水管道S型铺设,其与J型铺设类似,通常将管道的分离角设计为近90°,使托管架尾滚轮与管道成切线状态。……
登录APP查看全文