创新蒸汽干燥机定位挡轮修复工艺
2021-12-22刘小辉陈仕杰
铜业工程 2021年5期
关键词:设备
刘小辉,姚 鹏,陈仕杰
(江西铜业集团有限公司 贵溪冶炼厂,江西 贵溪 335424)
1 引言
熔炼一系统蒸汽干燥机主要用于对备料预干燥过来的铜精矿进行二次干燥。干燥机托轮挡轮系统主要由定位装置、固定轴装置、旋转装置及定位托轮挡轮组成。干燥机除每周固定停机进行的炉内点检两小时外,一直保持正常运转,长周期运转在挡轮的工作面形成多道斜槽,挡轮作业面斜槽加速干燥机托圈磨损,会造成严重设备故障。
2 检修分析
2.1 故障现象
干燥机在我厂铜冶炼生产工艺线上十分重要,因此对干燥机侧端定位挡轮作业面磨损斜槽的修复至关重要。由于干燥机侧端定位挡轮直径大,转速较慢(24r/min),摩擦阻力相对较大,长期运转导致作业面磨损形成多道10~12mm深的斜槽,严重影响主动轮运转,造成偏转误差,影响设备正常作业率,如图1。
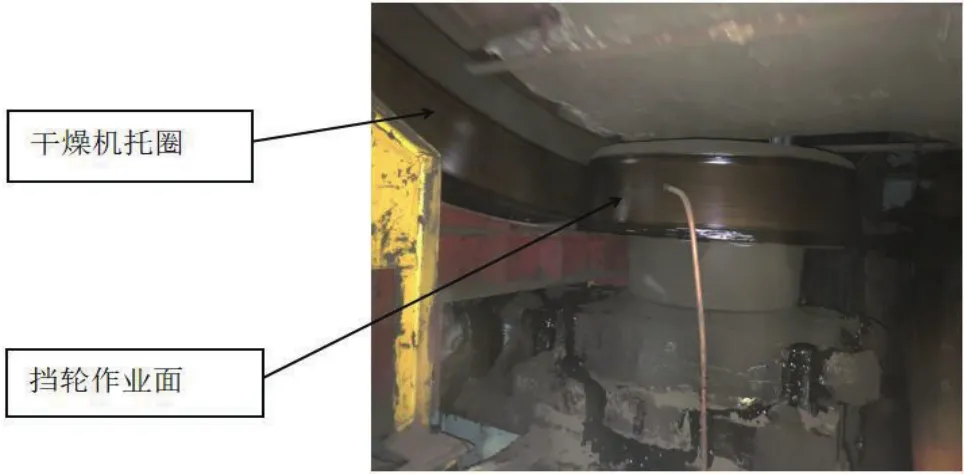
图1 干燥机挡轮
2.2 现场检修条件
干燥机设备体积大、结构复杂、检修难度大,并且由于作业空间受限以及检修时间紧张,挡轮无法单独拆卸及更换。挡轮作业面的斜槽必须经过车削加工才能去除[1]。挡轮的车削加工要将大直径挡轮装夹在CA6150A车床才能实现,挡轮的拆卸受设备现场检修空间的限制无法单独拆卸,故而无法将干燥机大直径侧端挡轮拆卸运至金工车间进行车削加工。挡轮作业面磨损斜槽的修复严重制约干燥机设备检修的完成率。
2.3 车削加工原理及具备条件
车削加工原理[2]:利用工件的旋转运动和刀具的直线运动或曲线运动来改变毛坯的形状和尺寸。……
登录APP查看全文