基于机械挺杆复合磨削浮动薄膜夹具的设计*
2021-12-18武亚平李妙玲
制造技术与机床 2021年12期
关键词:变形
武亚平 孟 瑾 李妙玲
(洛阳理工学院机械工程学院,河南 洛阳 471023)
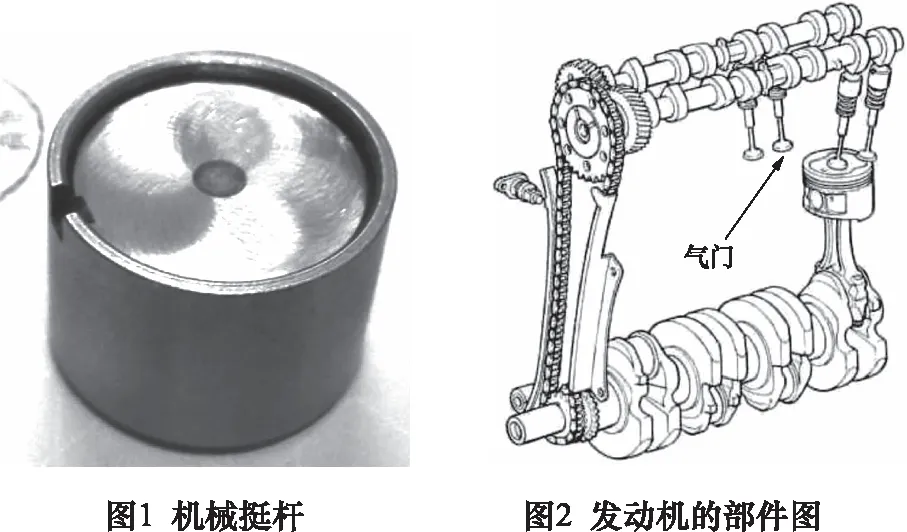
挺杆是汽车发动机配气机构的重要组成部分。机械挺杆的实物如图1所示。挺杆的一端与凸轮接触,另一端与气门接触。它的作用是将凸轮的推力传给气门[1],如图2所示。在挺杆的底端的内孔里装有调整垫片,可满足气门的间隙要求。而底端的内圆及端面的加工精度直接影响到调整垫片的使用寿命。现有的加工方法很难保证其尺寸公差和形位公差的要求。本文采用一种全新的浮动薄膜夹具,能解决以上存在的问题。
1 技术要求与工艺分析
1.1 技术要求
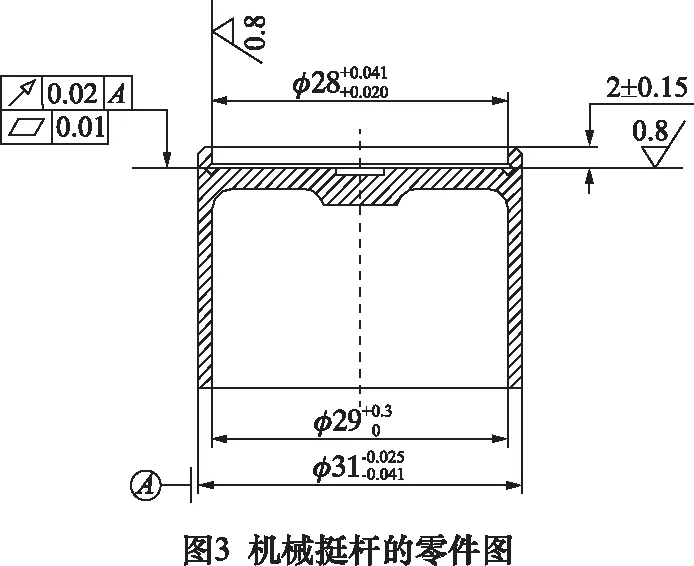
机械挺杆的零件图如图3所示。材料为20Cr,渗碳处理。磨削加工时硬度约为60 HRC,为热处理后进行精加工。底端装有调整垫片,与凸轮接触。口端与气门机构联接。本工序主要是磨削φ28 mm的内孔(上偏差为+0.041 mm,下偏差为+0.020 mm,7级精度)和粗糙度为0.8 μm的端面,为复合磨削。同时还要保证φ28 mm的尺寸公差和端面的跳动公差。该零件属于薄壁类零件,壁厚为1 mm。在机械加工过程中很容易发生弹性变形,且口端比底端变形量大[2]。磨削结束后,工件回弹,很难保证垂直度的要求。
1.2 工艺分析
在磨削加工之前,口端的外圆和内孔已加工完成。待加工部位是底端的内孔和端面。应选择口端的已加工部位作为定位基准。这样可保证在一次装夹的过程中,实现底端的内孔和端面的同工位加工,从而保证形位误差。
对于这种薄壁零件的磨削,国内外很多学者都做过相关研究:赵东宏等人[3]设计了多点式环形夹具,通过增加夹具和工件的接触点来减小工件的变形;……
登录APP查看全文