大型水轮机组底环下轴套加工定位胎具设计*
2021-12-03康泰,王伟
机械研究与应用 2021年5期
康 泰,王 伟
(国网甘肃刘家峡水电厂,甘肃 永靖 731600)
0 引 言
A厂每年的机组检修时,需加工底环下轴套,钻床镗孔加工是最后一道精加工工序,直接决定了下轴套的尺寸精度是否满足要求。由于底环直径尺寸大,只能在大型立车进行配合钻孔,加工底环下轴套时需要把钻床运输到指定地点,进行钻床基础找平、钻床主轴中心定位后才能开始加工。目前困扰的主要难题是,24个下轴套需要逐个校准找正主轴中心,找正的过程耗时长。笔者通过设计研发定位胎具,达到提高找正效率的目的。
1 找正方法介绍
1.1 方法概述
大型立式水轮发电机组安装需要经过一系列工序装配成整体,发电机组导叶套筒轴心的精度是依靠底环套筒同心度为基准的,因此如何控制找正基准是控制导叶安装质量的关键。机组导叶下轴中心和底环套筒是安装在同一个同心度上的,现通常以钻床主轴旋转利用百分表测量找正中心位置、通过操作钻床摇臂围绕立柱的旋转来调整Y方向位置,通过刀架沿着摇臂轨道的直线移动来调整X方向的位置。从而找正钻床主轴回转中心(镗刀回转中心)与下轴套内壁圆周中心的重合度,如图1所示。
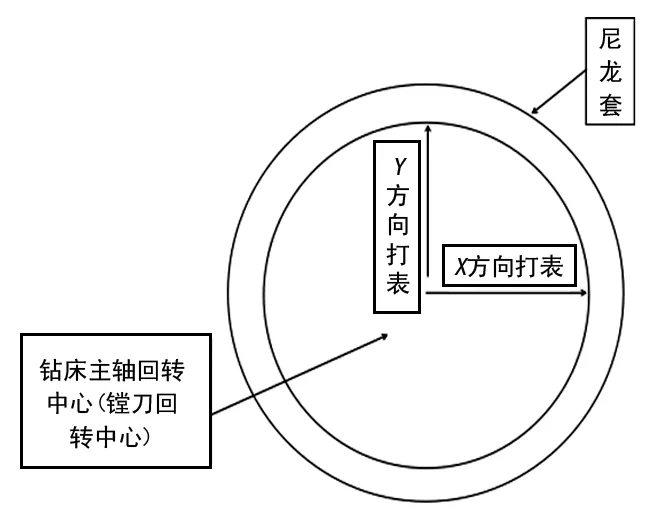
图1 找正方法示意图
将镗刀的回转中心与尼龙套圆周的中心重合。主要通过在X方向和在Y方向打表,读出数据,确定移动余量,手动操作钻床的摇臂,并配合刀架沿着摇臂轨道的直线移动,反复操作,直到百分表对称点的数值差≤0.05 mm,视为钻床主轴调整到尼龙套的内孔轴心位置。……
登录APP查看全文