热轧板带高铬复合铸铁轧辊辊身断裂失效原因分析
2021-12-02孙向阳仇光宏肖连华
中国铸造装备与技术 2021年6期
孙向阳,黄 明,仇光宏,肖连华
(唐山钢铁集团重机装备有限公司,河北唐山 063300)
2017 年1 月至2018 年1 月某热轧板带轧钢厂1580 轧线精轧前段高铬复合铸铁轧辊在使用过程中出现了7 次辊身断裂事故,严重的影响轧钢企业生产过程,为杜绝事故的再次发生,从轧辊制造和使用进行剖析,彻底杜绝事故的再次发生。
1 断辊基本形貌
结合现场实物照片(图1)及示意图(图2),轧辊断裂有一些明显的特征:一是扩展源头为外层和中间层结合部位,其外层呈现碗状断面;二是从源头呈散射型向四周扩展最终造成断裂。
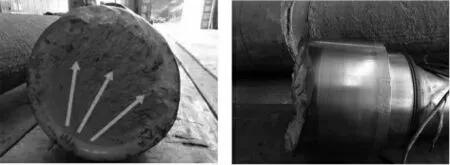
图1 断辊实物照片
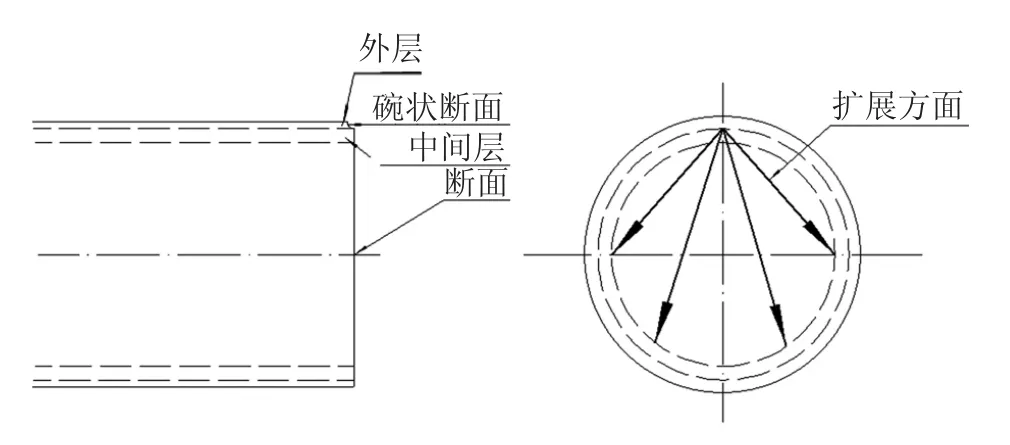
图2 断辊断面示意图及扩展说明
同时,根据统计该类轧辊数据可以得出几个规律:一是轧辊断裂主要发生在F1 和F2 架次轧机;二是轧辊断裂主要发生在近新辊上机轧制1~3 块板坯时发生。
2 事故分析
通过现场实物照片及示意图分析,初步分析裂纹断裂源为外层和中间层结合部位,从碗状断面分析断裂性质为应力断裂;断裂形式为外层和中间层结合部位由于强度低于产生应力发生脆性断裂,在弯辊力的作用下断裂源沿径向向四周扩展最终造成断裂。现就主要的分析过程陈述如下。
2.1 金相分析
通过制备断面试样,选取外层和中间层结合部位金相进行分析,其金相图像如图3 所示。
如图3 左图所示,结合层位置碳化物呈板条状,并具有方向性(沿芯部方向),组织较为粗大;根据金相分析,结合层板条状结构较多且具备方向性,说明结合层过热度较大,组织有足够的发展能量,离心过程中形成了足够的芯部热源,形成较为粗大的组织。……
登录APP查看全文