30Cr1Mo1V汽轮机转子锻造工艺研究
2021-11-14刘晓书杨功斌
中国设备工程 2021年21期
刘晓书,杨功斌
(沈阳科金特种材料有限公司,辽宁 沈阳 110101)
近年来,火电机组的单机容量在不断突飞猛进地增加。目前,超临界汽轮机组单机容量已经超过百万千瓦,而其所运转的转子锻件是机组中极其重要的部件,转子旋转时承受巨大的离心力,同时它也是汽轮机上重要的安全部件之一,它起着工质能量转换及扭矩传递的任务,大吨位质量的转子锻件其制造难度极大,钢锭的选材质量和锻造工序成为制造环节必不可少的主要工序,文中主要阐述了30Cr1Mo1V汽轮机转子锻件钢锭选材质量和锻造锻制工艺过程中相关的注意事宜,进而提升转子锻件的产品质量和产品合格率。图1为某机组用30Cr1Mo1V汽轮机转子锻件的锻件图。
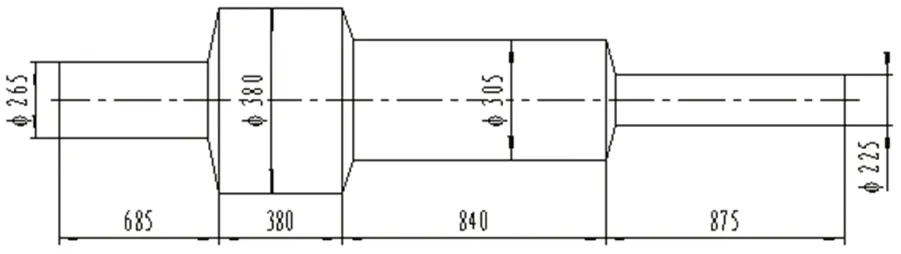
图1 30Cr1Mo1V汽轮机转子锻件
1 制造工序流程
冶炼→熔炼分析→锻造→锻后热处理。
1.1 钢锭
通常转子锻件质量吨位大,由于钢锭底部端存在一个很大的负偏析沉淀堆,钢锭中含有大量的高熔点的非金属夹杂物,如硅酸盐之类,而钢锭冒口端通常又是碳、硫、磷、疏松等聚集区,因此,发电机转子锻件的钢锭利用率通常为45%~55%。冒口端切除率为5%~10%,底部端的切除率为10%~20%。转子锻件的技术要求高,钢锭的有效利用率较一般锻件偏低。非金属夹杂物的存在严重影响材料的热塑性,使得转子锻件坯料高温形变困难,且较多的非金属夹杂物残留在锻件中会导致后续热处理调质后,材料内部萌生微裂纹源,降低转子材料的韧性性能,而磷元素增加钢的冷脆性,使得锻件的焊接性变差,硫元素极易和Fe原子结合形成FeS,引起钢热成型时热脆开裂。……
登录APP查看全文
