长径比大于1的高精度圆柱滚子加工
2021-11-05杨会超靳明月
杨会超,何 萌,靳明月
(洛阳LYC轴承有限公司,河南 洛阳 471039)
1 前言
高精度圆柱滚子产品多数为“Ⅰ”级滚子,甚至为“0”级,要求较高,端面跳动要求不大于 2μm、粗糙度不大于 0.125μm[1-3]。目前通用终磨设备双端面机床 M775Z1、M775B1 加工精度无法满足产品要求,其可实现精度为, 加工端面跳动 SDw:3μm、粗糙度 Ra:0.18μm。精磨端面机床 3816 加工长径比大于 1 的产品出现倾斜反倒,致使无法加工。经分析,此规格滚子(φ6×7.5mm)外径尺寸较小,高度相对较高,加工中端面与砂轮接触面积小,重心高,承受较大的离心力,产品产生倾斜反倒,造成无法加工。文中从投料成型车制滚子加工、外径加工工艺、端面精磨方法、滚动面超精参数选择等方面进行分析,对长径比大于 1 的高精度滚子进行工艺研究。
2 国标及设计要求
GB/T4661—1989 滚动轴承圆柱滚子规定, 各公差等级滚子圆柱外表面的凸度或修形量按制造厂主管部门的规定执行,而此滚子设计部门要求为半凸滚子,凸度 3 ~7μm、中间直线段长4.7±0.5mm。国标各项要求见表 1。
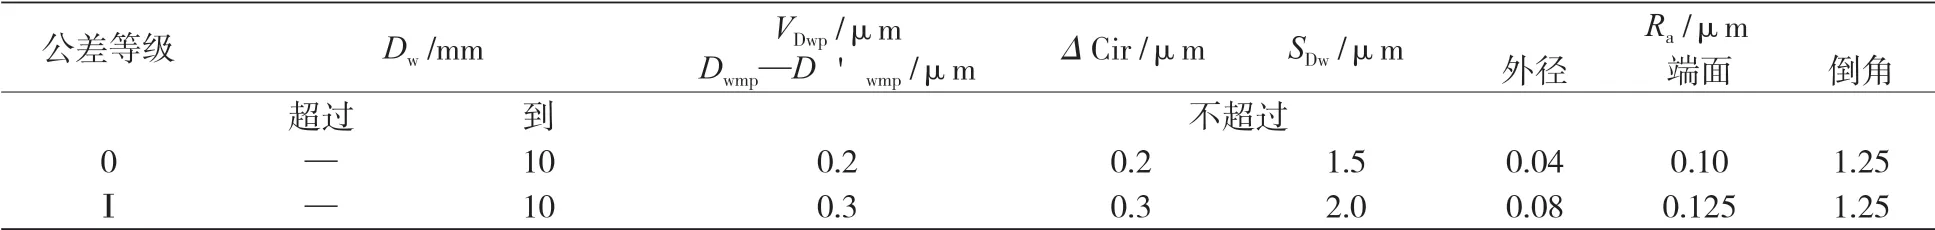
表1 圆柱滚子各项指标要求
3 工艺路线的确定
传统选择的工艺路线:车加工(按正常尺寸加工)→ 窜油 → 软磨端面 → 热处理 → 窜氧化皮 → 粗磨(1)→ 酸洗 → 窜软点 → 探伤 → 附加回火(1)、除氢 → 粗磨(2)→ 附加回火(2)→ 窜油 → 终磨端面 → 细磨滚动面 → 精磨端面 → 终磨滚动面 → 超精滚动面及弧坡 → 清洗、擦净 → 终检选别 → 涂油、包装[4]。
加工后存在的问题:由于此滚子是非等高圆柱滚子,加工后端面技术要求 SDw:3μm,实测 3 ~ 6μm 达不到产品设计要求。
改进后的工艺方案:采取“先增肥、后瘦身”,制定工艺路线、编制加工工艺,确定合适的加工参数。……