白鹤滩水轮机座环焊缝的无损检测工艺技术
2021-09-27初冬清井水益
上海大中型电机 2021年3期
赵 亮,初冬清,王 磊,关 帅,井水益
(哈尔滨电机厂有限责任公司,黑龙江哈尔滨 150040)
0 引言
白鹤滩水轮机组座环按照四瓣进行装焊,座环整体重量505 t,特殊瓣重量约145 t,其他瓣重量约120 t,座环高3.96 m,最大外圆直径尺寸20.5 m。座环结构示意图如图1。
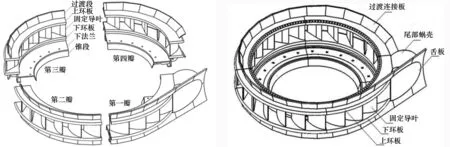
图1 白鹤滩水轮机座环结构示意图
首台座环从2016年4月26日开始投料生产,历时1年半。从总体要求到设计、原材料、焊接工艺、后期加工[1],质检人员严格把控、精益求精。尺寸公差范围比现行国家设计、制造标准缩小了一半,产品无损检测质量控制比图纸标准、工艺要求更加严苛。
为保证座环质量[2],外表尺寸需要达到精准,部件间焊接及工件坡口质量需要多种无损检测方法进行检测。
1 巨型座环质量风险分析
座环由环板、固定导叶、过渡段、下围板、基础法兰、下法兰及锥段等部件焊接组成,它既是机组的基础埋件,又是机组通流部件的组成部分。
座环上、下环板材料采用SXQ500D-Z35,厚度260 mm,针对性开发的500 MPa级大厚度高强Z向抗撕裂钢板[3],具有良好的强韧性及均质性匹配,机械性能好的特点。
固定导叶材料采用ASTM A668 Class E,普通瓣厚度15~236 mm、特殊瓣厚度15~267 mm。其体积大、重量重,为变厚度的弧面形态的锻件用钢。
过渡段材料主要采用SX610CF,属于低裂纹高强度敏感性钢,具备较高强度和低温冲击韧性;其他材料采用Q345B。
上、下环板大厚度的对接焊缝;固定导叶与环板、过渡段与环板不同材质进行组焊且呈一定角度的T型焊缝;过渡段呈一定角度的对接焊缝;下围板与下环板、下法兰、基础法兰进行组焊的三条T型焊缝;……
登录APP查看全文