压气站X70钢管与A694F60材质阀门对接焊缝裂纹成因分析
2021-09-23张冰
张冰
大庆油田有限责任公司采油一厂油田管理部
随着我国天然气产量和需求的不断提升,我国天然气管道、压气站也逐步进入建设高峰期。压气站及管道作为天然气传输系统的重要环节,有着特别重要的作用[1-2]。其中,焊接接头由母材、焊缝和热影响区组成,各部分理化性能都存在一定的差异性和不确定性,同时由于焊接工艺、焊材、强度匹配、不等壁厚等因素的影响,造成焊接结构的不稳定性[3-5]。而钢制管道在出厂前已经进行了相应的质量检验,结构稳定性远高于环焊缝,因此,环焊缝是压气站内管线结构的薄弱环节。
某压气站在运行两年后的定期检验中,发现某环焊缝处有多个表面裂纹。通过对该压气站环焊缝及其裂纹的成因开展分析,为压气站内管道的安全稳定运行提供了技术支撑。
1 管道裂缝及检测
1.1 宏观分析
压气站内管道设计压力12.0 MPa,工作压力为8.6 MPa,环焊缝上游侧为Φ914 mm×30 mm X70直缝埋弧焊钢管,下游侧为36 in×30 in Class900 止回阀,阀体材质为A694F60。裂纹表面经过打磨去除焊缝余高后裂纹仍未消除,说明裂纹深度较深(图1)。另外,从环焊缝内表面可以发现环焊缝存在补焊痕迹(图2)。
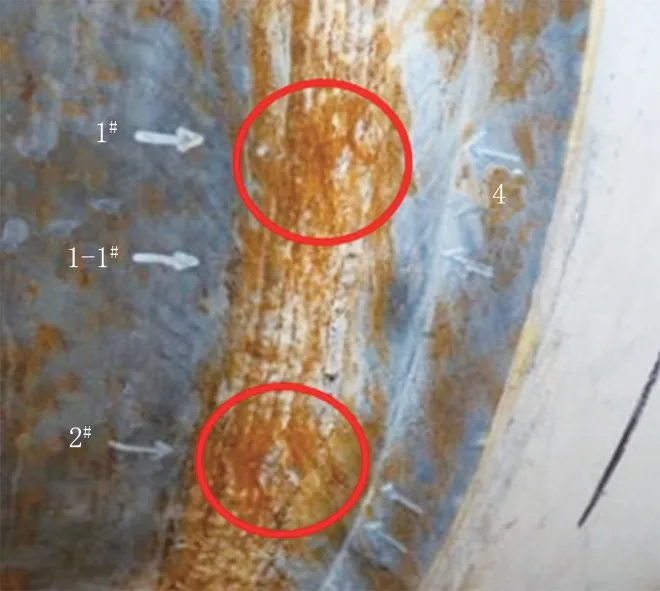
图1 打磨后的部分裂纹宏观形貌Fig.1 Macro morphology of some cracks after grinding
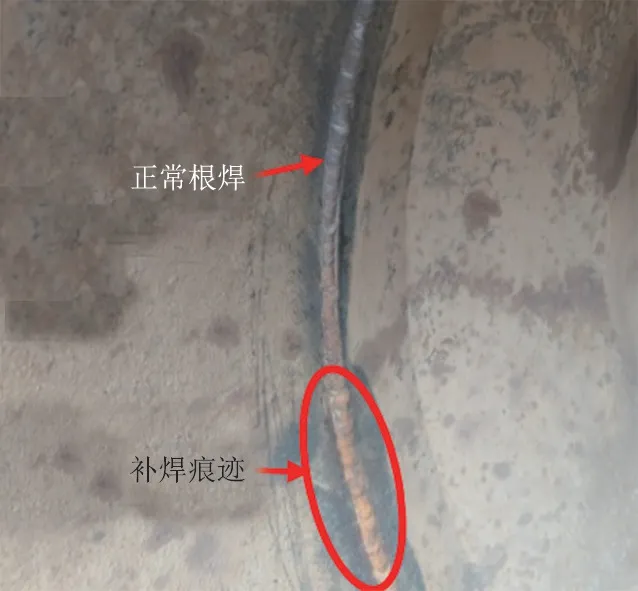
图2 环焊缝内表面补焊Fig.2 Repair welding for inner surface of girth weld
1.2 磁粉检测
采用CJZ-212E 磁粉探伤仪,依据标准ASTM E709-2015《磁粉检验的标准指南》对环焊缝内、外表面进行磁粉检验[6],仅从外表面检测出6 处裂纹,其中1#~3#裂纹位置位于焊缝中心,4#、5#裂纹位于阀门侧焊趾处,6#裂纹位于焊缝中心。裂纹具体尺寸见表1,裂纹位置和外观形貌如3、图4所示。……
