转子式压缩机焊接放电的分析与研究
2021-09-13黄才笋付道明蔡伟达
日用电器 2021年8期
黄才笋 付道明 蔡伟达
(珠海格力电器股份有限公司 珠海 519070)
前言
转子式压缩机异响是压缩机主要的质量问题之一,对空调器运行的可靠性有较大的影响。对压缩机异响的质量案例进行研究分析,发现泵体点焊的焊接放电[1]是压缩机异响的根本原因。本文主要阐述对压缩机焊接放电的机理分析,研究压缩机防止焊接放电的优化方案。
1 故障分析
1.1 故障现象
对转子式压缩机异响的故障品进行解剖分析,发现曲轴等零部件出现熔接点的现象(见图1)。
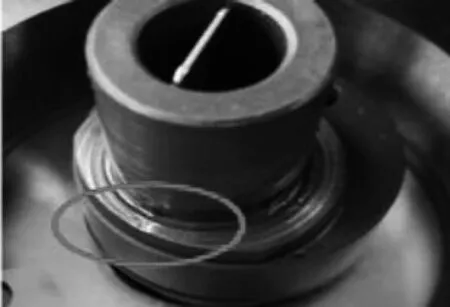
图1 焊接放电熔接点
1.2 原因分析
对曲轴故障点进行显微镜50 倍和200 倍放大(见图 2、图3),发现曲轴故障点存在熔化划痕,推断为焊接放电导致曲轴出现熔接点。
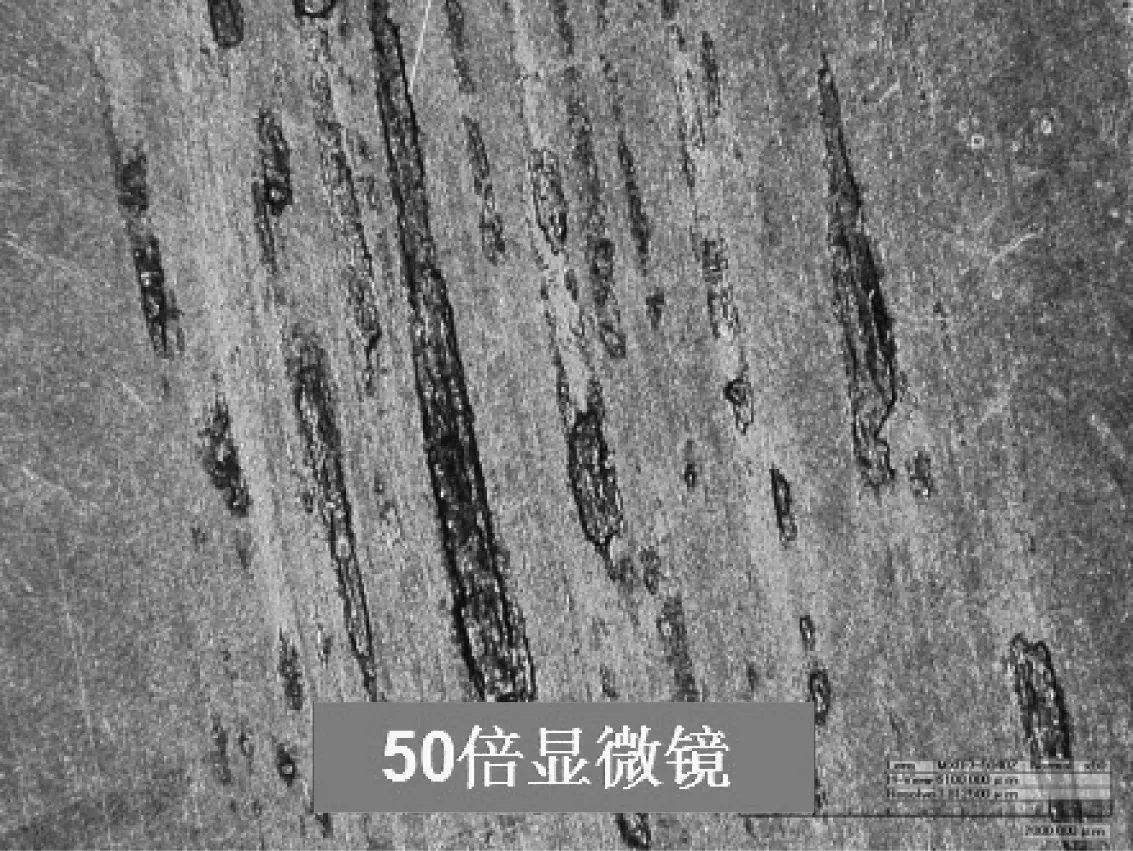
图2 熔接点50 倍放大图

图3 熔接点200 倍放大图
滚动转子式压缩机的泵体装配在壳体时需进行三/六点焊,点焊过程会因为某种原因产生质量缺陷[2-4],其中当三/六点焊接因绝缘不良或电流回路不畅等原因造成零部件之间产生电弧,电弧使得零部件产生融化从而粘连,导致零部件出现熔接点的现象[5-7]。
2 焊接放电原理
转子压缩机在三/六点焊接引弧时,泵体内部部件间存在电位差,在一定条件下部件间隙中空气被电离,产生电火花,部件间形成熔接点(见图 1),压缩机运转时部件磨合有熔点产生噪音。
焊接回路的电流需顺畅才能正常焊接,其顺畅程度由上缸盖与壳体、衬管与壳体座圈连接管及接地夹具的接触电阻决定,一般为(4 ~10)mΩ。压缩机内部零部件间的阻值一般为6 mΩ 以上,正常焊接状态下不会形成焊接放电回路。……
登录APP查看全文
