城轨铝合金车体制造工艺放量分析
2021-09-10李莎龙维峰
交通科技与管理 2021年6期
李莎 龙维峰
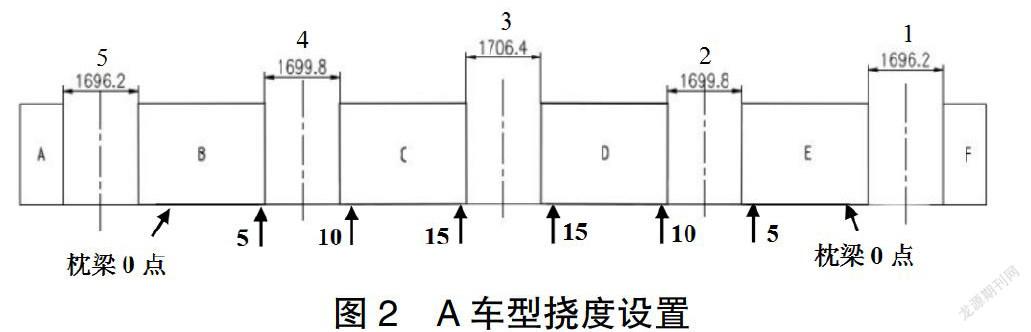
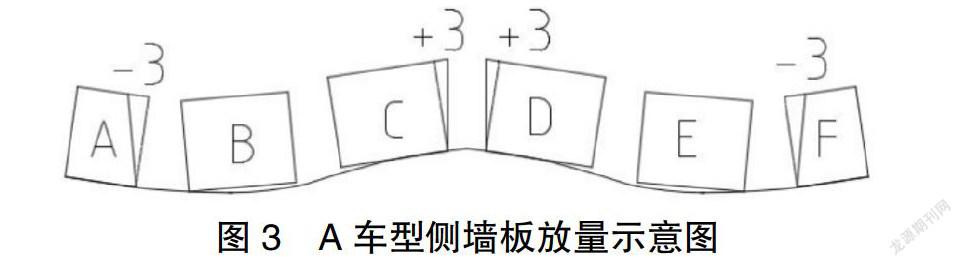
摘 要:门宽尺寸是城轨铝合金车体关键尺寸之一,本文围绕铝合金车体的制造过程,通过对铝合金车体不同位置的侧墙宽度尺寸的进行区别工艺放量,对车体的门宽尺寸加以控制,解决了车体门宽尺寸控制问题,保证了车体尺寸精度,为后续批量产品的生产奠定工艺技术基础。
关键词:铝合金车体;侧墙宽度;工艺放量;尺寸控制
0 引言
城轨车辆是我们公司重要的产品之一,随着其年产量的不断增加,如何控制车体尺寸精度,避免尺寸偏差影响后工序装配而造成车体返工,提高车体生产效率这一工作显得尤为重要,而工艺放量为其奠定了技术基础。
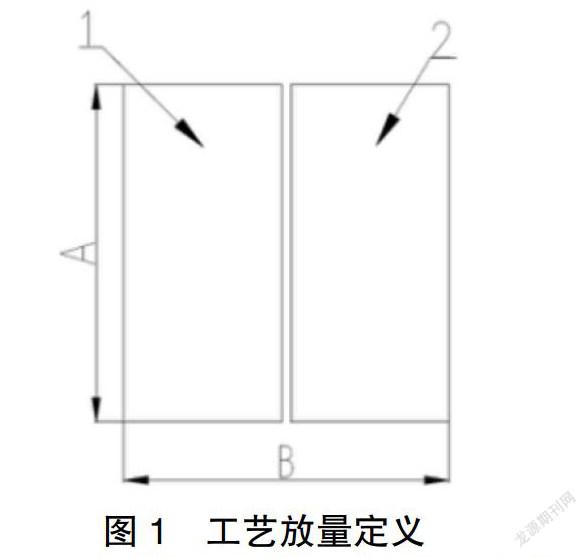
如图1所示,以焊接为例,工艺放量是为保证最终车体组焊完成后满足设计技术和焊接质量要求,对工件1、2进行工艺分析,人为设置尺寸A、B的工艺偏差值。
工艺放量是车体制造工艺的基础,是对部件焊接过程可能产生的变形及尺寸变化的一种控制措施,属于焊接常用的变形控制措施中反变形的一种[1-5]。根据预测的焊接变形的大小和方向,在待焊接工件装配时预设与残余应力大小相当、方向相反的预变形量,焊后的焊接变形抵消了预变形量,使构件回复到设计所要求的几何尺寸,为保证车体尺寸,在進行工艺放量时,要充分考虑焊接方向(纵向)和垂直焊接方向(横向)。
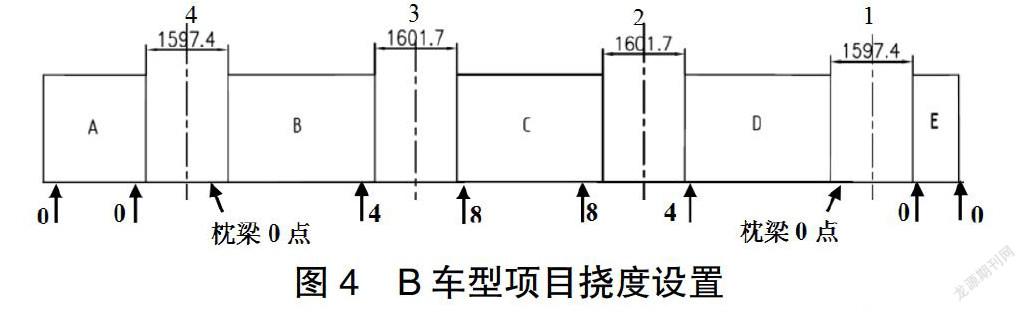
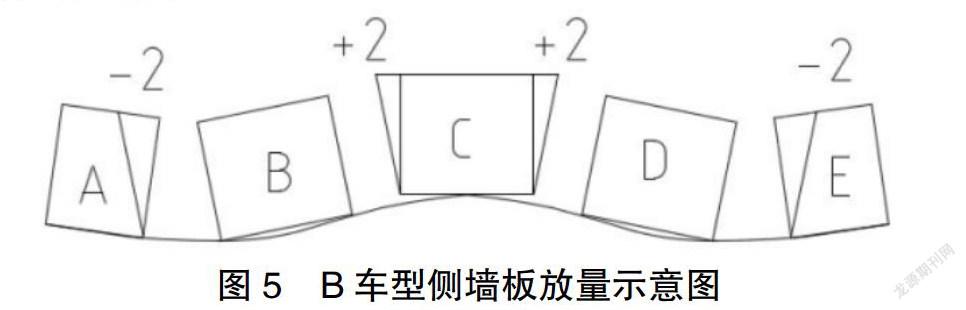
经过近些年大量的铝合金地铁车辆车体制造,形成了铝合金车体制造工艺放量体系,但通过跟踪车体组焊交检尺寸发现门宽尺寸范围波动较大,尺寸优化空间较大,本文重点分析通过侧墙单元的侧墙板工艺放量,提出优化改进措施,以提高最终车体组焊后门宽尺寸合格率,提升车体制造尺寸精度。……
登录APP查看全文