HNC848五轴数控系统螺旋加工解决方案
2021-09-09张宗仁
制造技术与机床 2021年9期
张宗仁
(吉林工业职业技术学院,吉林 吉林 132013)
HNC848五轴数控系统是由华中数控股份有限公司开发的高档数控系统,具有完全的自主知识产权,在各大中、高职院校和部分工厂应用广泛。对于刀轴固定不变的加工常采用3+2定向加工,即通过G68.2指令建立特性坐标系,将复杂的五轴编程问题转换为三轴编程[1-2]。使用过程中发现HNC848型五轴系统在定向加工时不支持螺旋插补指令。如表1所示,当程序执行到N109行时,机床发出如图1所示报警。经询问相关技术人员,表示目前HNC848系统,暂不支持在特性坐标系下的螺旋插补指令。
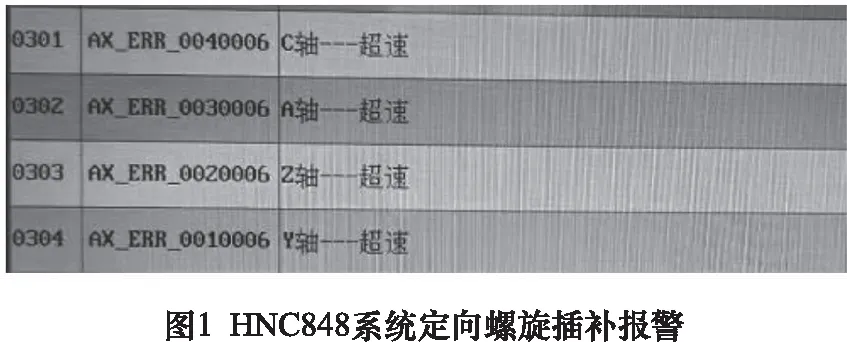
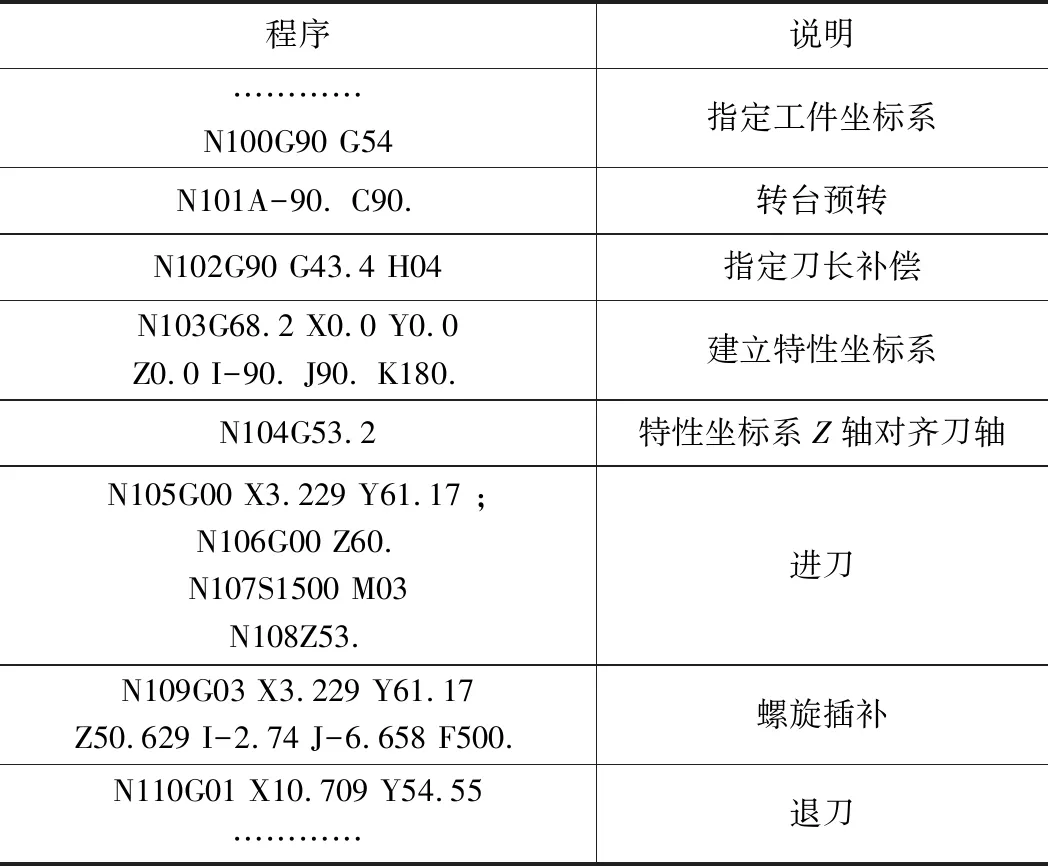
表1 在特性坐标系下的螺旋插补指令
而在HNC三轴数控系统中,G02/G03指令除可以实现圆弧插补外,还可以通过指定第三轴的移动距离实现螺旋线插补[3-4],其在XY平面编程格式如式(1)所示。运用该功能可以实现螺纹铣削加工、孔加工等。
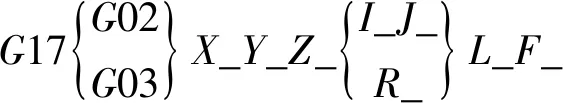
(1)
针对上述问题提出3种螺旋加工解决方案,一是利用CAM软件,以直代曲的方式生成相关代码;二是利用系统用户宏程序功能,重新构建螺旋加工宏程序,通过调用用户宏程序解决螺旋加工问题;三是利用系统宏程序功能,重新构建坐标平移和旋转的用户宏程序。本文通过实例验证了这3种方案的可行性。
1 螺旋加工图例
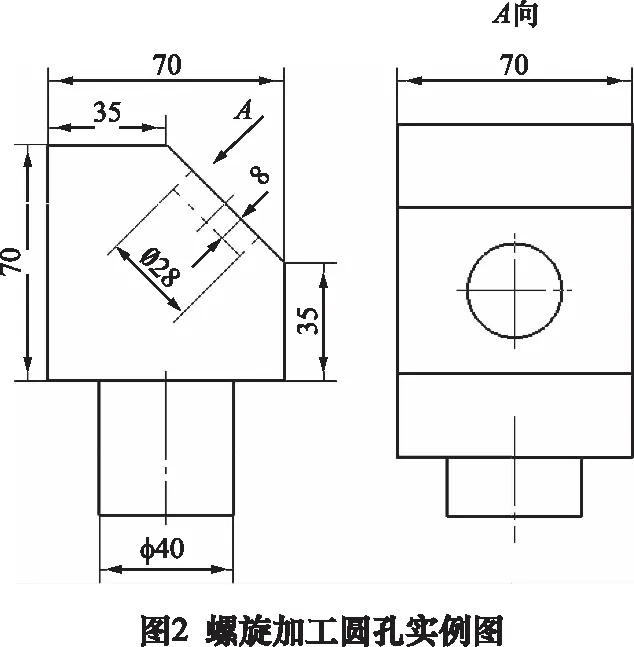
为了更好地说明3种螺旋加工解决方案,以图2所示的图形为例,采用螺旋铣孔的方式加工直径28 mm深度8 mm的圆孔。
2 CAM方案
UG-NX等CAM软件具有强大的建模、编程、后处理能力,在数控加工领域中应用广泛[5-6]。本例操作步骤如下:
登录APP查看全文