工程机械支腿结构焊接菱形变形的控制与研究
2021-08-31周燕妮
中国新技术新产品 2021年11期
周燕妮 李 辉
(1.中国矿业大学徐海学院,江苏 徐州 221000;2.徐工消防安全装备有限公司,江苏 徐州 221000)
0 引言
焊接是现代工业生产和科学技术发展中的关键技术之一,作为一种基本的加工方法,在工业生产制造中具有举足轻重的地位[1]。但焊接局部受热,焊后存在不同程度的残余应力及变形,焊接变形不仅会影响结构的外观,而且影响拼装构件的安装精度,焊接后需要对变形进行矫正,然而矫正过程会耗费很大的人力、物力、财力。该文对不同工艺条件下的焊接变形和应力进行研究,可解决很多结构中的焊接变形问题[2]。该文主要通过优化焊接工艺,控制工程机械箱型支腿结构焊接菱形变形。
1 工件结构及变形数据分析
1.1 试验构件结构形式
工程机械工作时,为提高其稳定性,须在车身周围伸出4 个支腿支撑地面,如图1 所示。其支腿在车架内伸缩,须控制其配合间隙,因此要严格控制支腿的外形尺寸。支腿工作时受力大、板厚,左右侧板厚度均为8mm,上下盖板厚度均为12mm,材质为低合金高强钢Q550,支腿设计为箱型焊接结构。箱体支腿主要由上下盖板和左右侧板连接的4 条长角焊缝以及四边形各面上加强板的连接焊缝组成。
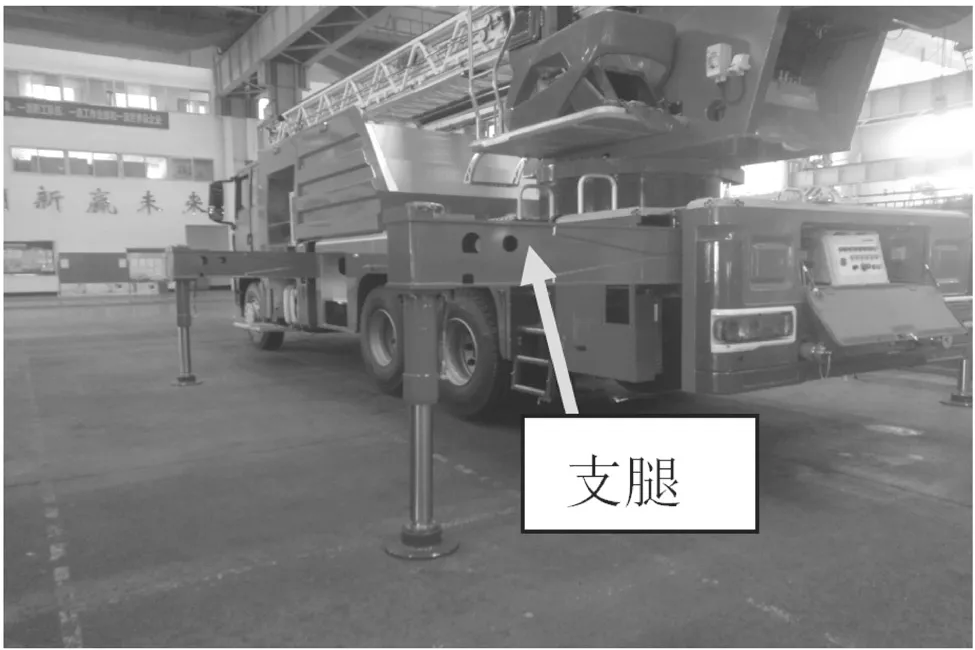
图1 工程机械支腿图
焊后箱体发生菱形变形,由均为直角的长方形,变形为偏离直角的菱形。即长方形横截面发生了倾斜,由直角变形为钝角或锐角,变形量约4mm,如图2 所示。为控制支腿配合间隙,保证支腿装配顺利,须将倾斜的多余尺寸进行机加工切削。……
登录APP查看全文