关于多喷嘴气化炉烧嘴压差波动原因的探讨
2021-08-26陶新兆邵正军
氮肥与合成气 2021年8期
陶新兆,邵正军
(中盐安徽红四方股份有限公司, 合肥 231607)
1 概况
中盐安徽红四方股份有限公司年产30万t乙二醇、10万t甲醇、5万t碳酸二甲酯项目配套的气化装置于2018年8月建成投运。
多喷嘴气化炉的工艺烧嘴为三通道预膜式烧嘴,即煤浆走中间通道,氧气走外通道和内通道。在气化炉正常运行过程中,煤浆在流经工艺烧嘴时,需要克服烧嘴煤浆通道阻力,在氧气碰撞、剪切作用下,还需要克服氧气碰撞、剪切的阻力,总的阻力即为烧嘴压差[1-2]。一般气化炉满负荷运行时,烧嘴压差为0.23~0.25 MPa,在氧气流量调节阀开度不变的情况下,当出现某一只或多只烧嘴压差波动(下降)时,伴随着对应烧嘴的氧气与气化炉燃烧室之间的压差(简称氧气压差)也同步出现波动(下降),氧气流量增加[3]。烧嘴压差稳定运行106 d后的工艺烧嘴见图1。
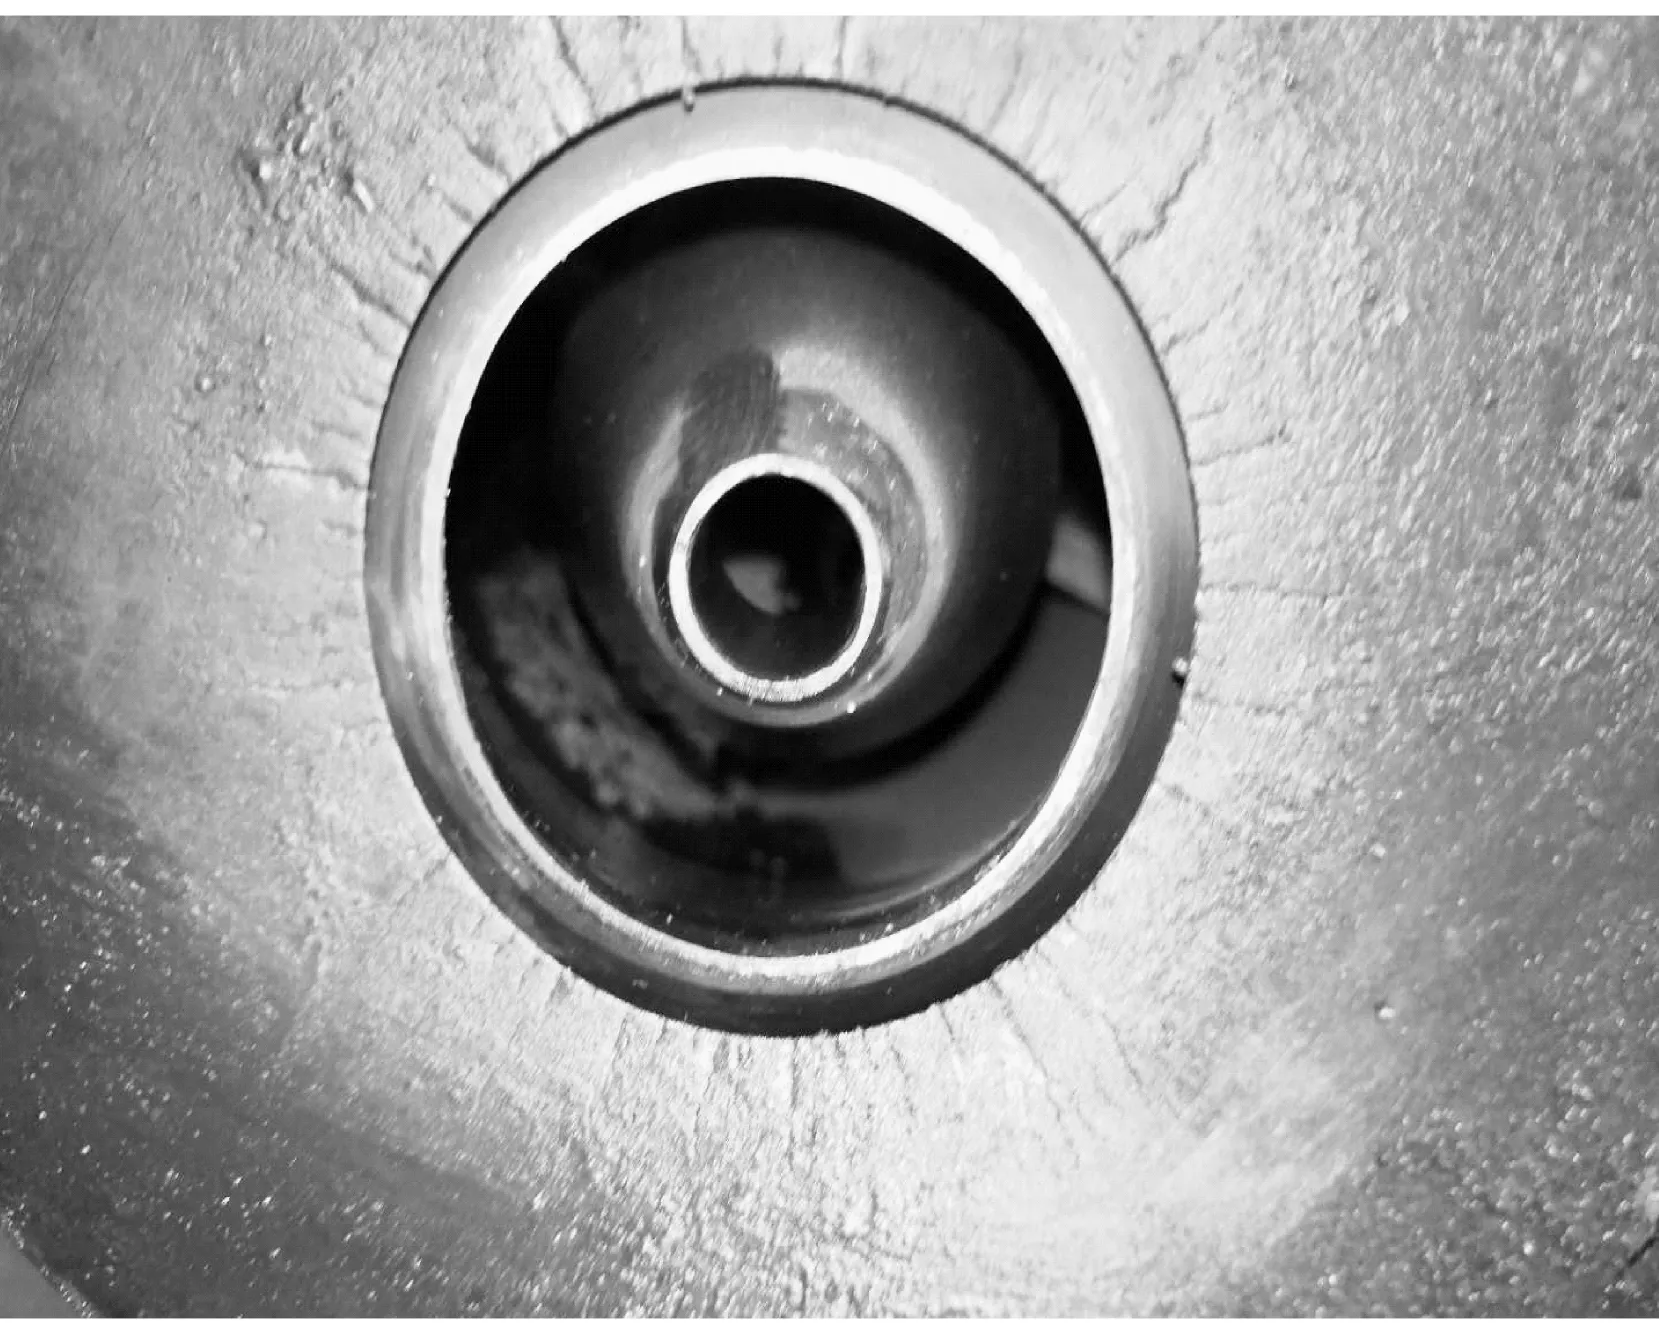
图1 烧嘴压差稳定运行106 d后的工艺烧嘴
烧嘴压差波动(下降)时,在控制氧煤比不变的情况下,除了偶尔伴随着气化炉压差波动、炉壁温度变化外,其他无明显变化。从表象上看,烧嘴压差波动似乎对气化炉的安全稳定运行影响不大,但通过长时间运行观察及停炉后的检查发现,烧嘴压差波动(下降)对气化炉存在危害,主要表现为:(1)气化炉内流场发生改变甚至紊乱,影响耐火砖的使用寿命;(2)回火烧蚀烧嘴头部(见图2),缩短烧嘴使用周期,严重时,直接导致烧嘴头部冷却水室烧穿,引起气化炉联锁跳车[4]。
2 原因分析
2.1 仪表显示故障
一般情况下,只要煤浆源源不断地流入炉内,外加在氧气的碰撞、剪切作用下,烧嘴压差不会低于0.1 MPa。……
登录APP查看全文
