渐开线内花键线切割返修定位找正实例详解
2021-08-26范良成
金属加工(冷加工) 2021年8期
范良成
浙江务成机械制造有限公司 浙江台州 318017
1 序言
中大型零件因其体积大、质量重,在机械加工过程中,精基准通常选用自为基准。对于渐开线内花键这样复杂的形状,如何在线切割机床上以渐开线面为基准进行找正呢?下面用实例进行说明。
图1 为TR50型矿用汽车轮边行星减速器内齿圈结构,零件表面经辉光离子渗氮热处理后,渗氮层深≥0.45mm,表面硬度>600HV(≈55HRC),净重105kg,属中大型薄壁零件。
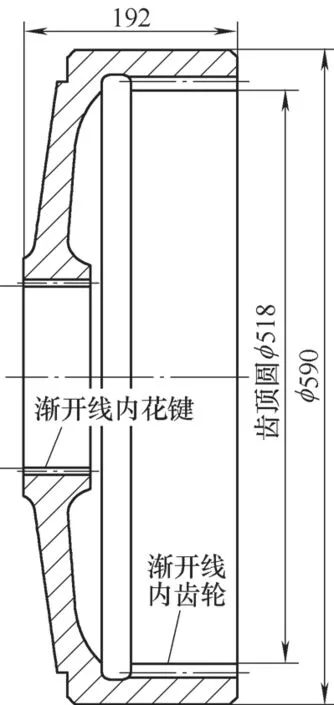
图1 TR50型矿用汽车轮边行星减速器内齿圈结构
在一次质量事故中,操作人员在插削渐开线内花键时,有7件内齿圈未将内花键棒间距M值插削至图样要求(见图2,渐开线内花键参数见表1),比技术要求的最小值Mmin还小了0.2~0.4mm。离子渗氮后被检出,质量部门要求将花键棒间距M值必须返修至图样尺寸,否则以工废品处理。为挽回近20万元的损失,对这批渐开线内花键进行返修。
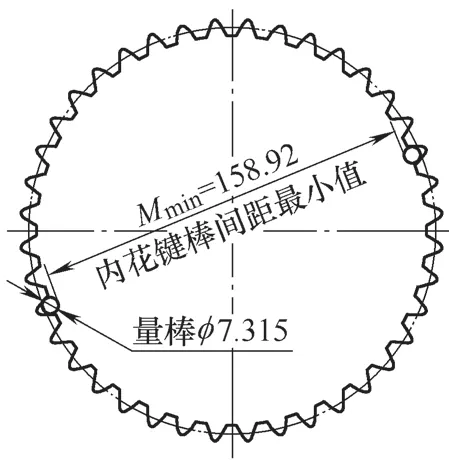
图2 渐开线内花键图样要求
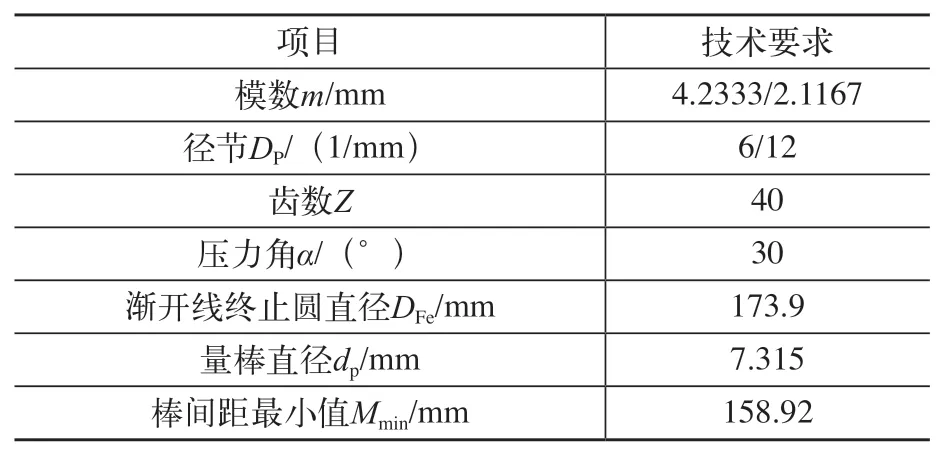
表1 渐开线内花键参数
2 返修方案选择与技术难题
工件(内齿圈)经离子渗氮后表面硬度较高,直接重新插齿已不可能。因其他尺寸已加工至成品尺寸且属薄壁零件,若退氮(退氮温度高于渗氮及渗氮前的去应力回火温度),则心部硬度必然有所降低,且会产生一定的变形,有可能导致彻底报废,所以退氮后再插齿也不可行。内花键渐开线齿面仅剩0.05~0.1mm的金属层未去除。若用线切割加工至图样要求,既能使渐开线齿面保留0.3mm以上的渗氮层,基本满足正常使用条件,又不影响其他质量要求。……
登录APP查看全文