拍照扫描测量技术在检测弱刚性半框工件弧长中的应用
2021-08-26郭国解松喻秀
金属加工(冷加工) 2021年8期
郭国,解松,喻秀
天津轻工职业技术学院机械工程学院 天津 300350
1 序言
某特殊用途的大直径、弱刚性框环由两个半框拼接而成,设计人员对框环的周长要求较高,在加工过程中需要严格控制单个半框的内圆弧长,以保证拼接后所得整框的内圆周长,半框工件实物如图1所示。因半框内圆弧长对框环的精度要求较高,设计人员要求半框的弧长公差为±0.3mm。
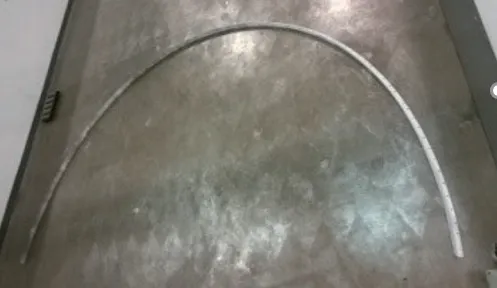
图1 半框工件
该半框的内型面是理论半径为2504mm的圆柱面,工件尺寸较大,且厚度较薄,是一种大直径、弱刚性的工件。该半框由滚弯加工而成,由于滚弯加工过程会使工件产生拉伸变形,所以为了得到弧长合格的产品,需要在滚弯加工后,测量其内弧长,根据测量结果去掉多余长度,然后进行检验,得到最终的产品。因此,产品滚弯后的准确测量,是保证产品精度的关键。
半框截面相关尺寸如图2所示。半框为细长结构,其截面为L形,宽度为46mm,高度为75mm,最大厚度不足8mm,刚性较弱。将半框自由状态平放于平台上,其圆度较差,无法采用常用的三坐标测量机拟合圆,通过半径和圆心角推算的方法测量其弧长。目前,该生产环节采用传统的对比样板的方法进行测量,会存在较大测量误差,无法为生产提供准确有效的数据,导致产品超差严重,影响后续的使用功能。
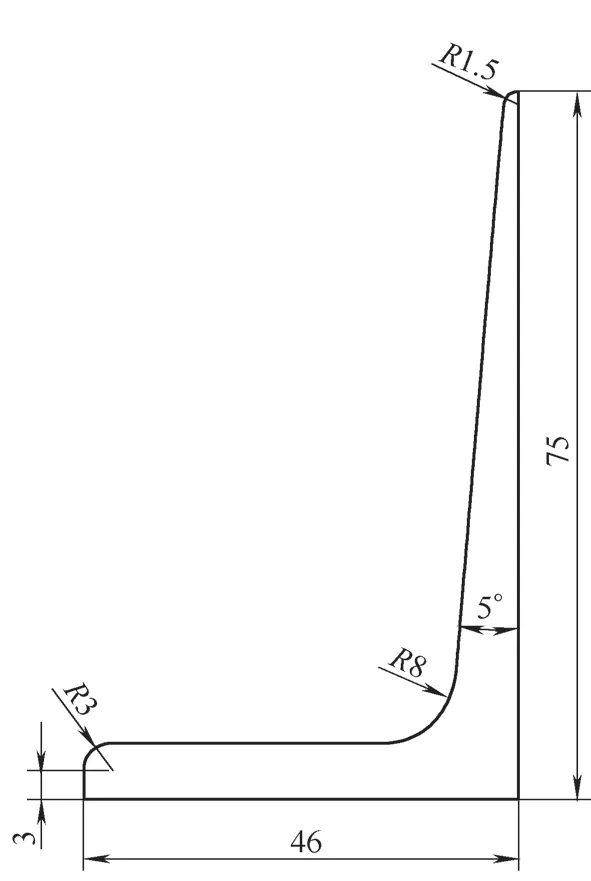
图2 半框截面尺寸
针对上述问题,我们通过探索与试验,应用DPA+拍照式三维扫描测量技术,实现了大直径、弱刚性半框弧长的测量。并经过重复测量试验,评定测量不确定度,验证了测量方法的准确性和有效性。……
登录APP查看全文