基于UG12.0的多个零件正反面数控加工工艺研究
2021-07-24刘兴良
西安航空学院学报 2021年1期
刘兴良, 李 鹏
(西安航空学院 a.机械工程学院;b.国营红庆机械厂,西安 710077)
0 引言
在实际生产过程中,多数操作人员采用数控铣床加工工件时,使用计算机编程没有考虑所需加工零件的共性特征,而是按照一个工件使用一个毛坯和一个坐标系进行工艺设计及编程,设计加工工艺只考虑如何把一个零件加工合格,导致零件在加工过程中需要多次找正安装和对刀操作,浪费大量时间,同时多次安装会影响零件加工的精度。工件材料为7050铝合金的3种同类型零件图如图1所示,3个零件的厚度都是12 mm,都有大平面需要加工[1-6],材料的机械加工性能好,抗拉强度为490 MPa,硬度为HB135,加工时采用高速切削,切削力和切削热小,加工过程刀具和工件受力小,温度低,刀具和工件不易变形,有利于保证加工质量。根据零件图纸的标注尺寸与技术要求,零件精度要求不高,但表面粗糙度要求较高。由于加工表面有曲面、内型腔与轮廓面,适合用数控机床加工。根据零件尺寸和数量,选择450 mm×450 mm×(14±1) mm 7050铝合金的板材加工,在机床加工行程和毛坯尺寸允许范围内,对零件加工位置进行合理规划,实现一次装夹加工多个零件的工艺设计,对提高零件的加工质量和加工效率、节约毛坯材料的用量有重要意义。
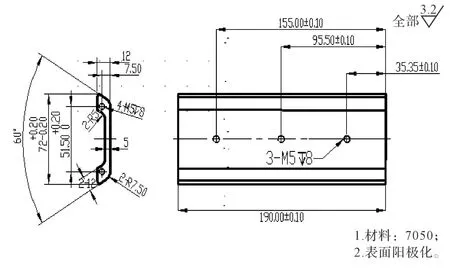
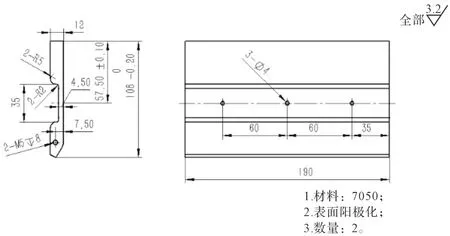
图1 工件材料为7050铝合金的3种同类型零件图
1 零件建模
通过UG12.0软件,选择“草图”平面,创建任务草图,针对尺寸有上下偏差限制要求,采用中值尺寸绘制草图。完成草图后,使用实体特征建模命令,如“拉伸”、“求和”、“求差”、“阵列”、“倒角”、“倒圆”、“基准平面”、“抽壳”、“孔”等命令进行实体建模,生成零件数字模型。……
登录APP查看全文
