白车身柔性总拼工位研究
2021-07-21李鲁彪
环境技术 2021年3期
关键词:设计
李鲁彪
(库卡柔性系统(上海)有限公司,上海 201616)
引言
当今时代我国汽车生产制造产业高速发展,汽车生产的质量也不断提高。为了提高汽车生产质量和增加汽车的整车制造精度。在汽车生产制造工艺中对于生产汽车的智能制造装备的要求也不断提高[1]。
焊接车间在汽车的四大工艺车间中是自动化率最高,最为复杂的一个重要环节。在焊装车间中根据汽车的生产工艺和零件搭接顺序分为各种产线例如:地板线,主线,侧位线以及分拼线等等。其中最重要且关乎整个白车身焊接精度的线体当属主线。而总拼工位是主线乃至焊装车间最重要的一个工位。
总拼工位不仅对于整车制造精度有决定性的作用而且还关乎整车的质量。总拼工位在合理生产管理系统下的调度,不仅可以实现车辆制造智能切换,而且还可以实现无节拍损失生产,对于完成车辆的多样化高精度生产和达到量产目标有决定性的作用。
1 FFS总拼工位基本概念和组成
主线总拼工位(如图1所示)的作用是把汽车的左右侧围,地板总成以及顶盖横梁在此工位由装用夹具进行精准定位,然后再由机器人进行定位点焊(或者其他连接方式:SPR,FLS等),形成初步的白车身分总成,以便后续工位的顶盖焊接和调整线的左右车门和前后机盖的装配等后续工艺。
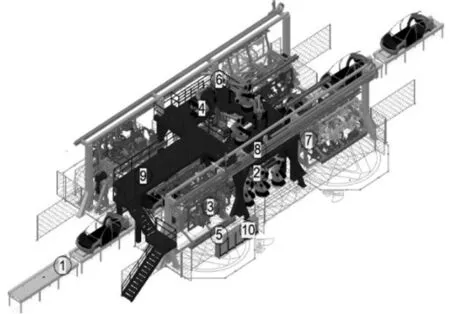
图1 总拼工位
工艺流程如下:
车型轨道布局系统、多车型切换生产情况车型切换系统是由4个夹具切换小车和若干条轨道做成的封闭轨道系统。……
登录APP查看全文