航空轮胎硫化管路系统的升级改造
2021-07-20杜爱华
轮胎工业 2021年9期
佟 伟,杜爱华
(青岛科技大学 高分子科学与工程学院,山东 青岛 266229)
航空轮胎生产制造过程中硫化工序消耗的能量最大。在不改变现有设备与热源介质温度的情况下,合理调整硫化工艺是一种经济、简便易行的方法[1-4]。目前,航空轮胎硫化仍采用传统等压等温硫化工艺[5-8],硫化过程中消耗大量能量。
本工作主要介绍在现有航空轮胎硫化管路系统基础上,通过增设蒸汽预热管路系统、取消模型外压冷却系统等措施,对硫化管路系统进行升级改造,采用新型等压变温硫化工艺硫化航空轮胎。
1 硫化管路系统改造
新型等压变温硫化工艺需要在硫化轮胎的胶囊内首先通入比常规硫化温度高的蒸汽,保压一段时间,再向硫化胶囊通入过热水。保持一定的温度和压力短时间循环后,保持过热水内压并停止过热水循环[1]。为满足新型等压变温硫化工艺的要求,对现有硫化管路系统(见图1)分两部分进行升级改造,改造后硫化管路系统见图2。
1.1 外压管路系统
由于采用新型等压变温硫化工艺硫化轮胎,轮胎在保压硫化过程中没有热量补充,已经属于温度下降过程,期间模型自然冷却已经能够达到航空轮胎硫化工艺要求,无需对模型外部继续进行喷淋冷却。
在外压供给管路系统中取消“外压冷水进”管路(见图1中管路5);在外压排出管路系统中取消“外压冷水排”管路(见图1中管路3)。
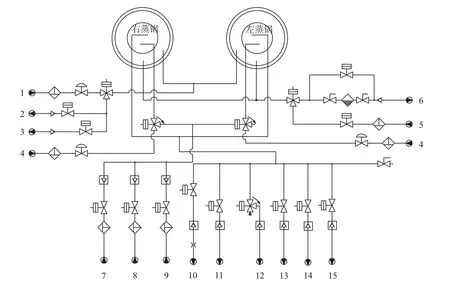
图1 改造前硫化管路系统
1.2 内压管路系统
在现有热源基础上增加蒸汽介质。……
登录APP查看全文
