离心泵叶轮砂型铸造工艺的分析和改进
2021-07-02朱达新
装备机械 2021年2期
□ 朱达新
江苏省江阴中等专业学校 机电系 江苏江阴 214400
1 改进背景
叶轮是泵类设备中的关键零部件,叶轮的铸造质量将直接影响泵类设备的工作性能。成套水泵的叶轮通常都是由专业铸造厂家采用精密铸造方法生产的,对承接单件、小批量叶轮铸造的加工厂而言,在遇到各种需要修配、定制铸造叶轮的任务时,需加工的叶轮规格从小到大非常多,小的外径只有几十毫米,流道高度仅为5~6 mm,大的外径达到400~500 mm,流道高度为100 mm以上。为了适应生产的需要,笔者通过对离心泵叶轮传统铸造生产基本工艺不断改进,探寻采用砂型生产合格叶轮的铸造工艺,由此总结出一套采用砂型生产叶轮的较成功的铸造工艺。
2 改进前铸造工艺
在改进前的叶轮铸造工艺中,为了保证铸件在冷却过程中补缩良好,一直采用将进水口向下的铸造工艺,工艺简图如图1所示。图1中,*号表示型芯为油砂芯,双点划线为铸造工艺线。
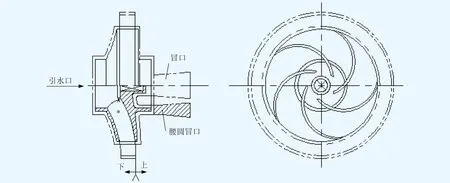
图1 改进前叶轮铸造工艺
由于铁水在凝固过程中存在铸件内部比外部凝固缓慢的节点及局部区域,因此一般在最后冷却凝固区域的上部设置冒口,这样叶轮在冷却过程中能得到很好的补缩,同时造型、合箱方便。但在生产实践中发现,采用这一工艺铸造的叶轮对型芯采用油砂配制,油砂型芯烘干,造型中排气通道畅通等要求均非常高,稍有控制不到位,铸造出的叶轮就会出现气孔缺陷。
由于气孔缺陷,30%的叶轮不合格。分析叶轮出现……
登录APP查看全文
