侧围A 柱处侧整形起皱问题对策探讨
2021-07-01赵子海凌世权于海龙缴平谭文娟吉利汽车集团有限公司ME中心
锻造与冲压 2021年12期
文/赵子海,凌世权,于海龙,缴平,谭文娟·吉利汽车集团有限公司ME 中心
本文介绍了侧围外板A 柱处的冲压工艺方案,对侧整形起皱的原因进行分析,通过实际案例阐述了侧围外板A 柱上部侧整形起皱的解决方案,通过冲压工艺进行改进,采用两次侧整形,首次侧整形深度降低的方案,解决了侧围外板A 柱上部侧整形起皱的问题,对类似造型的侧围外板A柱处的冲压工艺设计提供参考。
常见的侧围A 柱处顶部形状、工艺方案及其缺陷
常见的侧围A 柱顶部处形状
某SUV 车型侧围A 柱顶部形状如图1 所示,A截面台阶高度12mm,B 截面台阶高度20mm,高度差8mm。
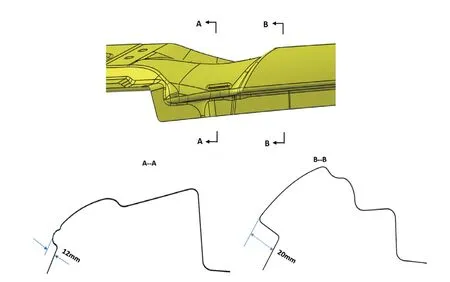
图1 侧围A 柱上部典型形状
侧围A 柱顶部处常见的冲压工艺方案及缺陷
侧围A 柱顶部处常见的工艺方案为拉深(A 柱顶部保证拉延冲压方向无负角,与冲压方向10 度以内夹角)、整形粗修边(把拉延筋外的料粗修掉)、侧整形(A 柱顶部一序侧整形到位)、侧修边4 道工序,如图2 所示。侧整形工序下部废料区采用侧压料便于控制侧整形起皱。

图2 侧围A 柱顶部常见冲压工艺方案
侧围A 柱顶部处常见的工艺方案的缺陷原因:(1)由于产品A、B 截面侧整形高度差8mm,且尖角处拐角角度小,拐角半径仅R3.5mm,产品工艺性很差。(2)侧整形由于与顶盖搭接处一序侧整完成,所以侧整形方向一般为与车身Z 向平行,与A 柱处侧整形轮廓不是90 度,且此方向更易造成A 柱尖角处侧整形多料起皱,侧整形方向如图3 所示。

图3 侧围A 柱顶部侧整形方向
侧整形即使工艺采用下部废料区侧压料并加些工艺造型吸皱仍然起皱严重,CAE 分析过程起皱及实际现场起皱零件如图4、图5 所示。……
登录APP查看全文