解决装配时配磨问题的措施
2021-06-26彭会斌
船舶标准化工程师 2021年3期
关键词:图纸
朱 蕾,赵 博,彭会斌
(1. 上海船舶设备研究所,上海 200031;2. 海装驻上海地区第三代表室,上海 200031)
0 引言
在装配过程中齿轮副齿面啮合状态是否符合技术要求直接关系到整个齿轮箱质量及使用寿命。现实状况下往往会出现在装配时齿面啮合状态不符合技术要求的情况,这就需要根据实际啮合印记来对齿轮副的齿面进行修配,使其最终啮合状态满足技术要求。
1 工厂配磨数据统计
统计工厂5个月的配磨数据如表1所示。
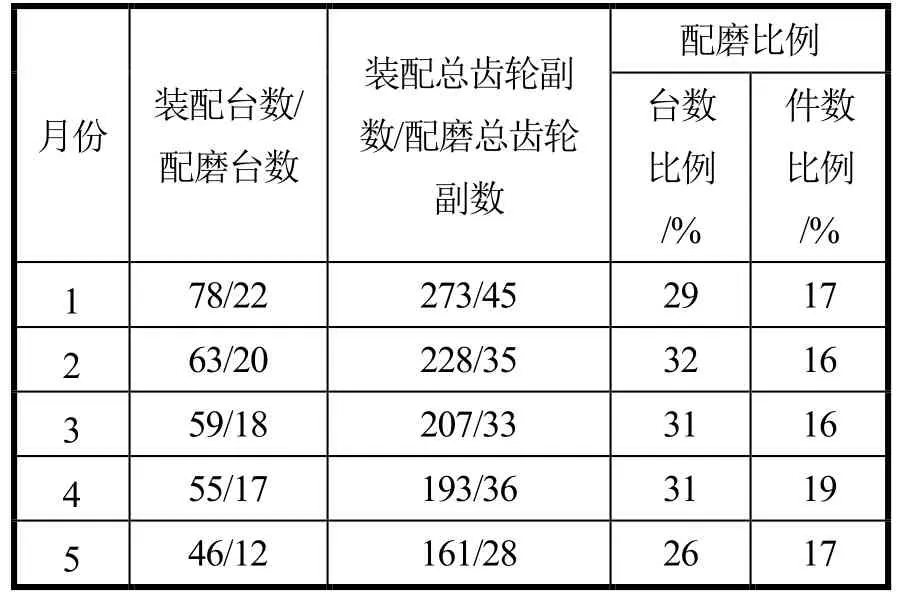
表1 配磨数据统计表
细分配磨齿轮件,有齿长方向长度不合格和齿高方向长度不合格2类,见表2。
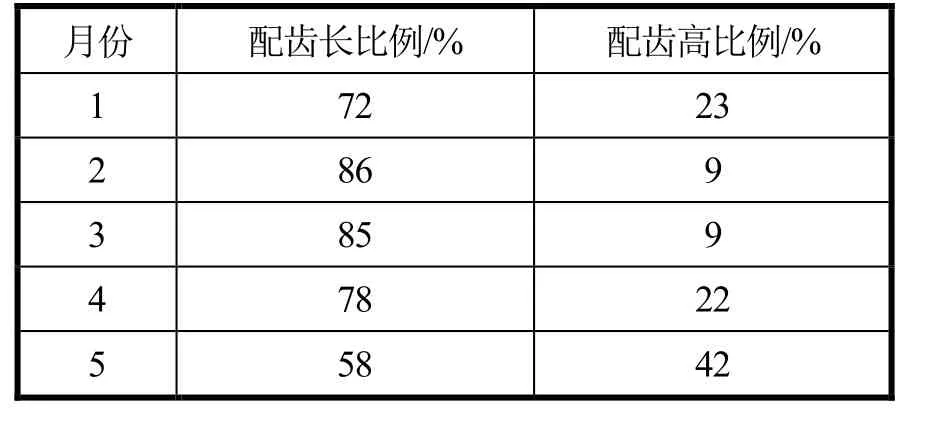
表2 配磨种类统计表
2 配磨原因分析
影响啮合不达标这类质量问题的原因有很多种,从加工方面和装配方面来分析。
加工方面:齿距误差、齿廓偏差与齿向偏差达不到图纸要求;箱体中分面的平面度、孔与孔的同轴度和孔组与孔组之间的平行度超差;齿轮的轴心与箱体孔组的轴心不同线;轴系上如轴套或者环类零件尺寸公差不符合图纸要求等。
装配方面:轴承、齿轮等零部件没有完全装到位、轴承热套后温度还未降到常温等情况导致吃色假象。
3 具体实施方案
针对统计的原因,采取了以下措施:
1)1对齿轮副齿向偏差Fβ
均取负值,公差减少一半,公差方向相同。2)对于下磨齿机前复校磨齿基准,工艺或检验人员要到场。
3)磨齿校正要求方向一致,高点方位一致。
4)所有齿轮要有计量报告。
5)对箱体尺寸进行控制,校箱体水平,所有箱体增加校正基准。……
登录APP查看全文