搅拌摩擦焊不等厚焊接接头组织和性能研究
2021-06-15齐芃芃田春雨黄晶晶周金旭
齐芃芃,田春雨,韩 旭,黄晶晶,周金旭
(辽宁忠旺集团有限公司,辽宁 辽阳 111003)
铝合金材料的搅拌摩擦焊(Friction Stir Welding,FSW)技术,作为一种固相连接方法,其接头性能优于传统熔化焊接头性能,且具有无热裂纹、较小的变形及残余应力等特点[1-2]。6xxx系铝合金是Al-Mg-Si系可热处理强化铝合金,具有良好的塑性和耐腐蚀性,广泛应用于航天航空、核工业、轨道交通等领域[3]。不等厚接头即接头两侧的板材厚度不一致,现阶段早已实现熔化焊对不等厚接头的焊接,船体建造过程中,不等厚板的焊接一般采用自动埋弧焊或二氧化碳气体保护的焊接工艺[4],但关于搅拌摩擦焊不等厚接头焊接方面的研究却非常少。本文以6005A-T6铝合金为试验板材,不等厚接头的厚度分别为3mm+6mm与6mm+10mm两种情况,两种接头均采用不同长度的搅拌针进行焊接,研究搅拌针长度对不等厚接头力学性能、内部组织以及断裂形式的影响。
1 试验材料与方法
焊接材料采用6005A-T6铝合金板材,板材厚度分别为3mm、6mm、10mm;其化学成分(质量分数,%)为,Si 0.5~0.9,Fe 0.35,Cu 0.3,Mn 0.5,Mg 0.4~0.7,Cr 0.3,Zn 0.2,Ti 0.1,Al余量。母材力学性能见表1。
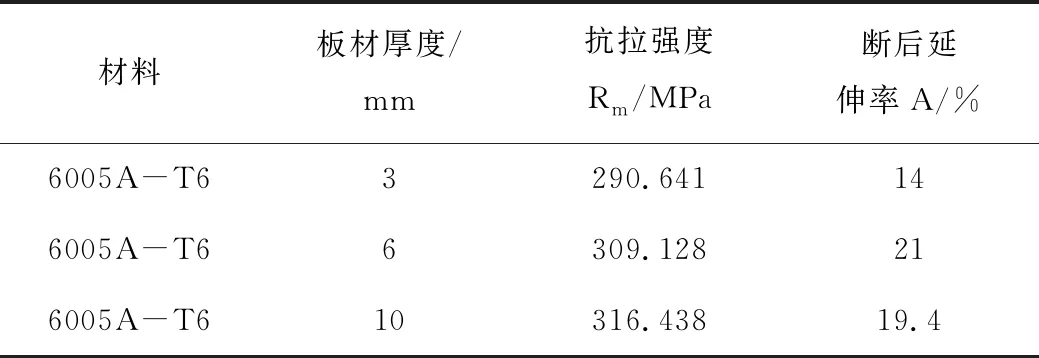
表1 母材力学性能
在焊接过程中接头两侧板材厚度为3mm+6mm与6mm+10mm两种,厚板放置在前进侧,接头摆放以及焊接过程如图1所示。搅拌针为右旋螺纹搅拌针,焊接启动后对,旋转的搅拌针插入板材,使板材热塑化,形成稳定的固相接头,焊接完成后搅拌针拔出。搅拌针与板材厚度关系以及具体焊接参数见表2。
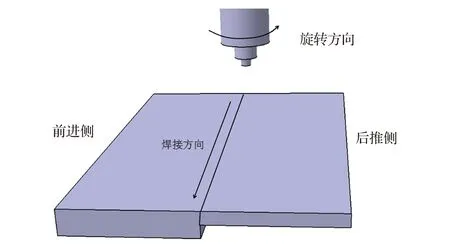
图1 焊接过程图
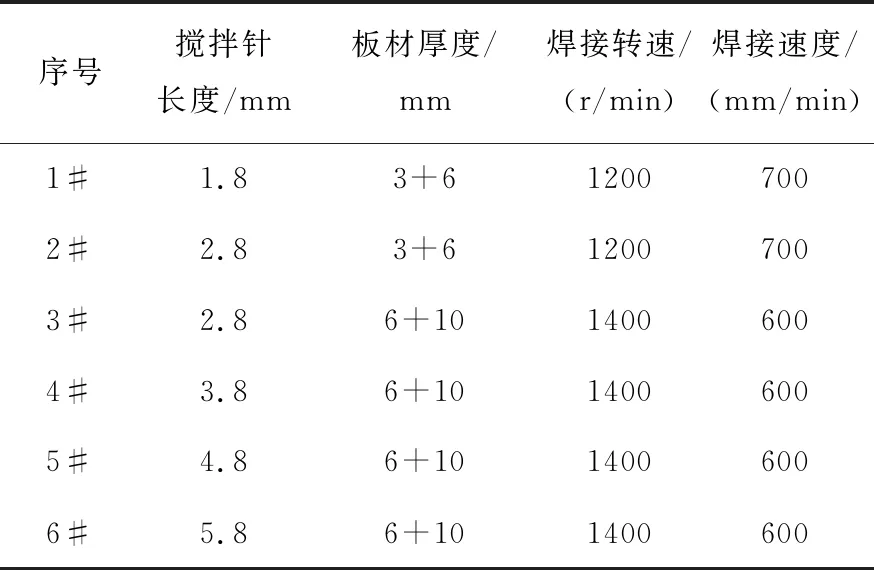
表2 焊接参数
垂直于焊接方向截取金相试样,经砂纸打磨和机械抛光后,用10%NaOH水溶液试剂腐蚀。……
