薄膜收卷机收卷张力分析
2021-06-04刘冠华
制造业自动化 2021年5期
刘冠华 ,肖 威
(1.北京机械工业自动化研究所,北京 100120;2.北京机械工业自动化研究所有限公司,北京 100120)
0 引言
流延薄膜的生产方法主要有管膜法、平膜拉伸法,其中平膜法的生产效率和质量高于管膜法,且能够生产出更高幅宽的薄膜,因此被广泛运用,现阶段更多采用的是以此为基础的多层共挤的流延拉伸薄膜生产技术[1,2]。
通常,合格的膜卷一般要求成品膜卷内紧外松,最外侧平整内侧无皱,两端整齐。但薄膜具有宽幅且薄易发生形变的特性,为达到这一效果,需要对薄膜的表面张力以及膜卷内应力进行更为有效的控制,常见方法是在收卷时保持薄膜表面张力的恒定或者形成一定的张力锥度[3]。目前,限制塑料薄膜生产行业发展和生产效率的主要因素变成了薄膜的卷取速度和收卷质量[4]。
1 薄膜收卷现状分析以及相应规律
对于通常的流延薄膜拉伸生产线而言,其生产工序通常应包括原料——计量——挤出——冷却铸片——拉伸——检测——牵引(电晕处理)——收卷等工序,其中收卷作为最后一环,主要用于对已成型的薄膜进行在线卷绕并最终制成产品幅卷。国内在此方面与国外差距较大,将两家主要薄膜拉伸生产线供应商的主线收卷机参数与国外主要收卷机供应商相关参数做出对比,如表1所示,可见在国产收卷机仍停留在低速窄幅的水平,与国外有着较大差距。
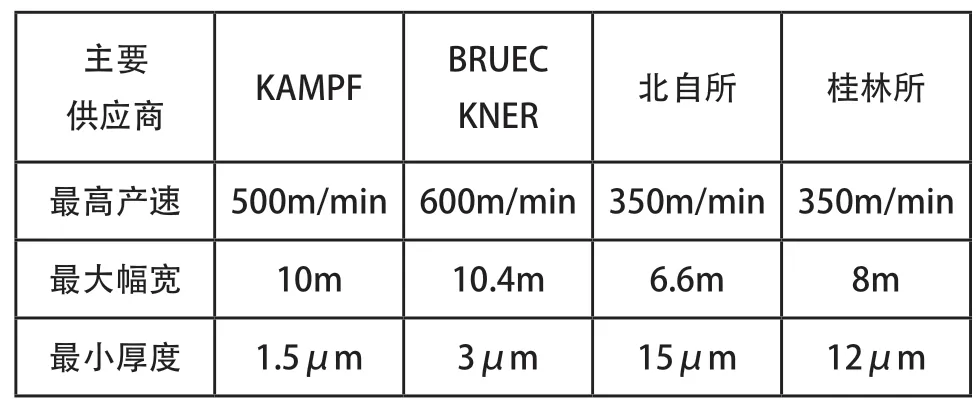
表1 国内外主线收卷机参数对比表
大多数薄膜的收卷都遵守TNT收卷规律[5]。当收取常规薄膜时,薄膜表面张力是控制膜卷内部压力大小的重要因素。……
登录APP查看全文