高炉用水冷钢砖的铸造工艺研究
2021-05-27邓守梁万黎明
金属加工(热加工) 2021年5期
关键词:工艺
邓守梁,万黎明
本溪钢铁(集团)机械制造有限责任公司 辽宁本溪 117000
1 序言
水冷钢砖是高炉重要的部件之一,其质量的优劣直接影响高炉炉壁的耐用性,对高炉一代炉龄的长短至关重要。水冷钢砖结构复杂,技术要求高,尺寸及表面质量要求严格。由于使用时零件内部要通循环水冷却,因此要求铸件必须有足够的耐压性(水压0.5MPa保压1h无“冒汗”现象)。针对该铸件结构的特殊性,结合我厂的实际情况,制定合理的铸造工艺,在生产中严格控制工艺参数,生产出符合技术要求的铸钢件。
2 水冷钢砖材质及结构分析
1)水冷钢砖材质为ZG270-500[1],化学成分见表1。

表1 水冷钢砖化学成分(质量分数) (%)
2)水冷钢砖铸件结构复杂(见图1),且要求进行0.5MPa的水压试验,保压1h无“冒汗”现象。水冷钢砖轮廓尺寸为1022.7mm×600mm×868mm,内部是封闭空腔,外部镶嵌有两根总高度为400mm的φ40mm×6mmA3无缝钢管,钢管外衬护管。无缝钢管及护管在高温钢液的作用下极易变形,铸件尺寸精度难以控制。在铸件内部且贯穿整个铸件有两个高860mm的固定用螺栓孔(铸孔),为钢砖的安装定位孔,因此孔的位置精度及尺寸精度要求严格,否则会影响炉壁的固定和组装。铸件壁厚最大处150mm、最薄处30mm。对铸钢件来说,壁厚极不均匀,形成缩孔、缩松、裂纹等铸造缺陷的倾向大。铸件表面70%为不加工表面,且需在无冷却水管的弧形表面铸入两个锻爪吊环,以便于高炉安装时吊装。
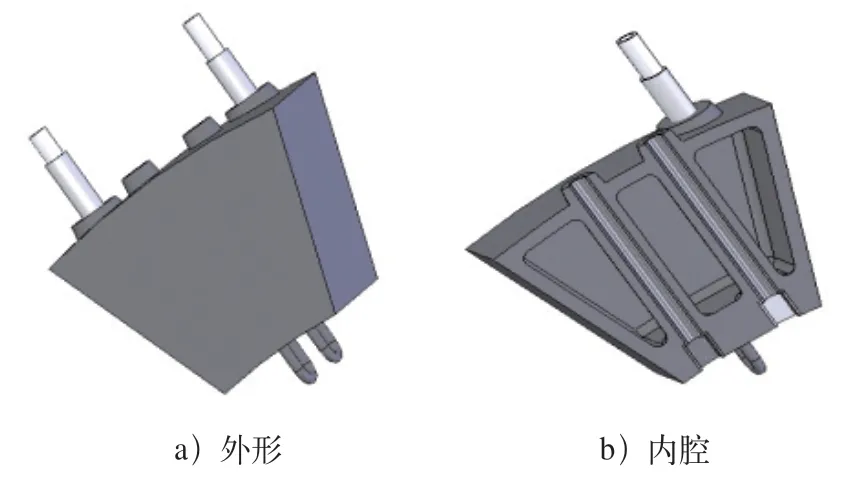
图1 水冷钢砖结构
3 铸造工艺
3.1 铸造工艺方案设计
根据该铸件的结构,采用三箱造型工艺方案,如图2所示。……
登录APP查看全文
