焊缝形式与结构强度关系的试验研究与应用
2021-05-27武树成李柏松魏守盼王国友贾华东
金属加工(热加工) 2021年5期
关键词:焊缝
武树成,李柏松,魏守盼,王国友,贾华东
徐州徐工矿业机械有限公司 江苏徐州 221000
1 序言
目前,徐州徐工矿业机械有限公司在大型焊接结构件的复合焊缝接头(填充角焊缝)设计时多采用等边角焊缝,焊接量极大,严重影响生产效率,这是制约矿用货车生产进度的主要瓶颈因素。因此,为提高生产效率,如何减少焊接填充量成为重点攻克的研究方向。通过试验研究非等边角焊缝对力学性能的影响[1,2],既为设计提供参考依据,又为焊接生产效率提升奠定了基础,具有重要的学术价值及参考意义。
2 试验方案
1)保持焊前试验接头形式相同,改变角焊缝填充为非等边形式,参照美国钢结构焊接标准选择下焊脚为上焊脚的1/3,分别采用等边焊缝填充形式(AB面)和非等边焊缝填充形式(CD面)进行试验,如图1所示。考虑到试件拉伸试验时应力的均衡性,故试件采用双面坡口[3]。
2)考虑到本次试验中母材、焊材匹配以及接头应力集中点,推断断口应在图1中A、B、C、D处,如果断在D处则说明此两种填充形式差别较大,实际生产中不可按非等边形式填充;如果断在A或C处,则说明非等边焊缝对焊接接头强度无影响。
3)选用40mm、20mm两种板厚进行试验,分别为试件1和试件2各1件,每种试件制取23个拉伸试样进行拉伸试验,以降低偶然因素对结果的影响。
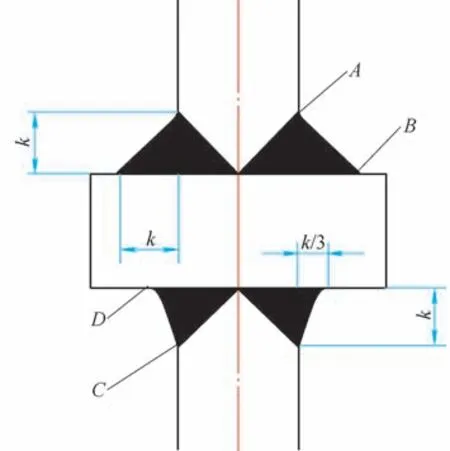
图1 试验方案
4)通过试验考察两种板厚焊接接头的最大破断力、断裂位置和焊接缺陷出现的概率等;对比两种不同焊缝结构形式下的焊丝消耗量和生产效率的差异[4]。……
登录APP查看全文
