电动汽车用7075铝合金搅拌摩擦焊性能研究
2021-05-17刘美娜高博
汽车实用技术 2021年8期
关键词:焊缝
刘美娜,高博
(广州汽车集团股份有限公司汽车工程研究院,广东 广州 511434)
引言
目前,响应国家对于新能源车各项政策,电动汽车电池壳材料多选用密度较小的6系铝合金,但由于6系铝合金本身强度及电池壳结构设计限制,往往达不到能量密度要求,因此可考虑采用7075高强铝实现大幅减重。7075铝合金是一种可热处理强化的Al-Mg-Zn-Cu系高强铝合金材料,熔铸方便,成形性好,经轧制能获得比较理想的板材,通过固溶及时效处理,可获得优良的综合性能,因此在航空、航天以及军工领域得到广泛应用[1]。若7075铝合金代替钢铁材料,可在很大程度上降低工业能耗,进而缓解当前能源和环境问题,提高资源利用率。
1 试验材料与方法
1.1 试验材料
试验材料为7075铝合金、7075-T6铝合金,板厚均为2.0mm,铝合金试片尺寸为350mm*150mm,焊缝熔深要求全焊透。
1.2 试验设备
焊接设备为赛福斯特龙门式搅拌摩擦焊设备,搅拌针长2mm。
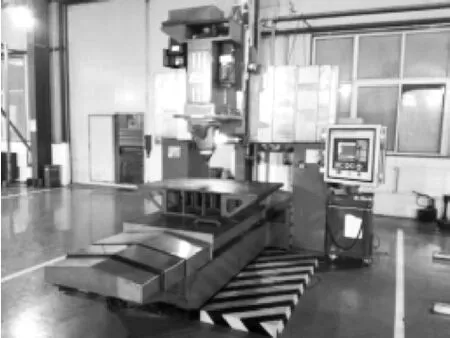
图1 龙门式搅拌摩擦焊设备
1.3 试验方法
首先将两个试片对接放置在搅拌摩擦焊设备平台上,要求对接间隙为0,然后用工装夹具进行固定和夹紧,最后进行施焊,如图2所示。本试验主要焊接参数为:搅拌针转速和进给速度,不断调整搅拌针转速和进给速度,观察焊接过程中及焊后焊缝表面成形情况,在试验过程中,当焊缝表面出现大量飞边及沟槽缺陷时,立即终止焊接试验,重新调整焊接参数。焊后观察不同焊接参数下得到的焊缝表面成型情况,金相观察各焊缝断面,检验焊缝内部是否存在缺陷。……
登录APP查看全文
