异形铜端子锻挤复合工艺探究
2021-05-15陈志强厦门市克成五金制品有限公司
锻造与冲压 2021年9期
文/陈志强·厦门市克成五金制品有限公司
铜端子是普遍应用于电力控制柜上的导电接触件,材质通常为紫铜(或叫红铜)。传统工艺多为挤压铜型材+机加工制造,工艺缺点是小批量时铜型材的成本较高,而且机加工的工艺方式材料利用率较低、加工效率低、加工设备成本高。在此种背景之下,笔者尝试了一种区别于传统冷锻工艺的多工序锻挤复合工艺,在此与大家分享。
产品特征分析
铜端子产品(图1)材质为T2 紫铜,硬度为80 ~100HRA。上半部分为扁平状结构,并且顶部有齿形,齿形侧面单边倒C 角;下半部分为圆柱结构,圆柱侧面单边有异形凹槽,圆柱底面有7 个螺纹孔;上半部分与下半部分过渡处有R 角,单面有加强筋。这些特征都可以考虑用锻压模具来完成,只有扁平部位上2 个侧孔需要单独冲孔或机加工钻孔来实现。
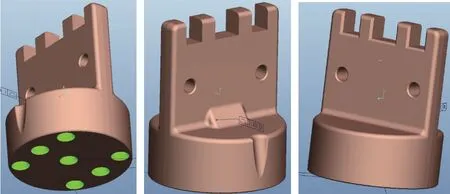
图1 铜端子产品3D 模型
锻挤复合工艺分析
传统的冷锻工艺是用预制铜坯料来镦粗成形圆柱部分,需要多次镦粗成形,但是扁平部位的尺寸精度不高,齿形难以用模具成形出来。在此与大家探讨的锻挤复合成形工艺方案如图2 所示。
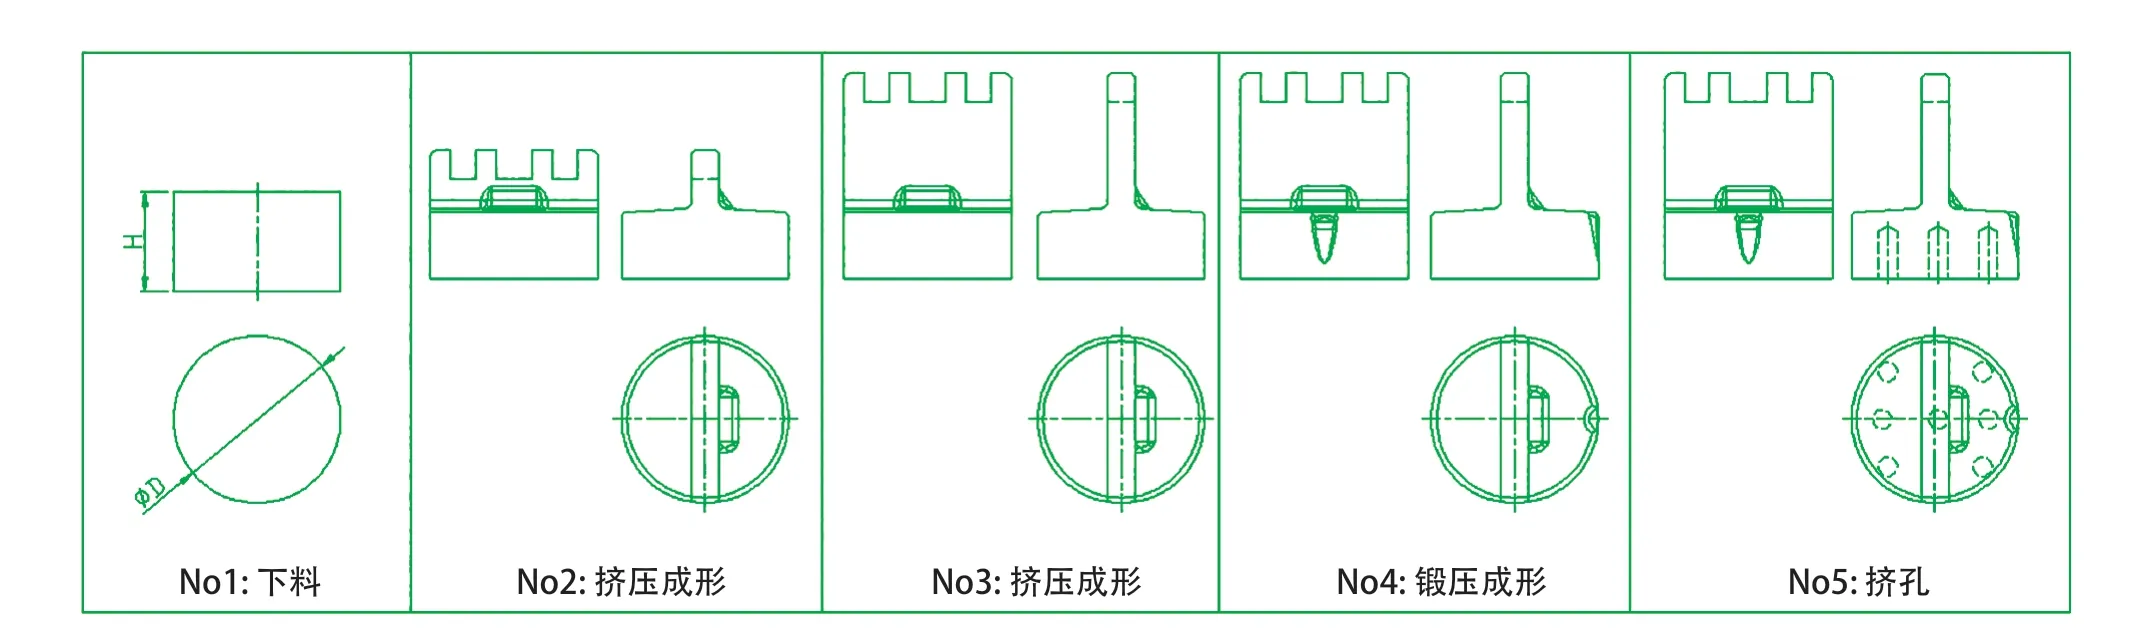
图2 锻挤复合工艺2D 简图
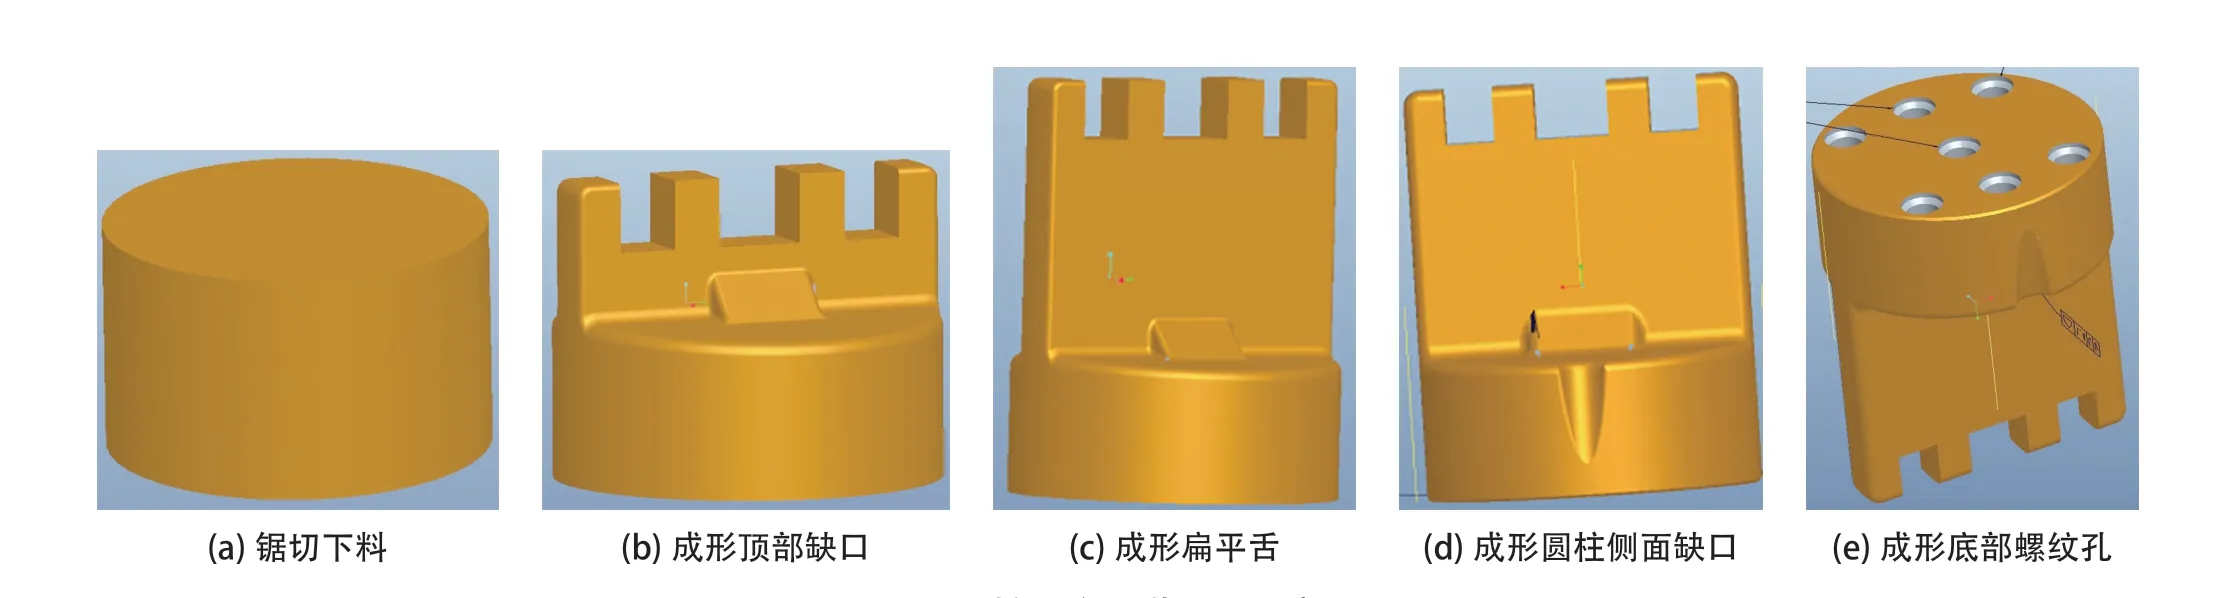
图3 锻挤复合工艺3D 工序图
锻挤复合工艺3D 工序图见图3。从原材料考虑,铜棒材料成本最低,下料最简单,坯料最容易获得,故选用棒材锯切下料得到圆柱体坯料。锻挤复合工艺工序流程如下。
第一序:锯切下料圆柱料坯,如图3(a)所示。
第二序:考虑到用锻挤复合工艺得到扁平舌部特征,但是舌部顶端有三个缺口,如果在挤压末端再成形缺口特征则很难实现,因为材料流动受阻,流动方向要变化。……
登录APP查看全文