基于焊接热输入对16MnDR钢焊接接头的影响研究
2021-05-13胡彬马凯夫彭玲阳
金属加工(热加工) 2021年4期
胡彬,马凯夫,彭玲阳
中车株洲电力机车有限公司 湖南株洲 412001
1 序言
随着货运列车、提速旅客客车、重载货运列车、高速列车及复兴号动车组的快速发展,使得我国的铁路发展越来越走向国际化[1]。转向架是轨道车辆中最重要的承载结构之一,担负着支撑车体、运行、转向等功能,它决定着客车的运行品质和行车安全[2]。构架是轨道车辆转向架最关键的零部件之一,也是转向架其他零部件的安装基础,在轨道车辆的牵引运行中承受、传递各种作用力及载荷,因此,转向架构架的可靠性对轨道车辆的性能和安全性有着重大影响[3]。
焊接工艺控制不严格,会导致接头性能变化,尤其是焊接热影响区性能的降低,因此为了能得到性能优良的焊接接头,需要把焊接参数控制在一定范围。电弧电压、焊接电流以及焊接速度是焊接热输入的集中体现,因此,研究焊接热输入对材料焊缝和热影响区组织性能的影响对提高接头性能具有重要意义[4]。本文主要通过对构架常用材料16MnDR钢在不同焊接热输入下的典型焊接接头的微观组织分析及力学性能测试,研究不同焊接热输入下的焊接变形量,为构架焊接时焊接变形提供一定的理论数据。
2 试验过程
2.1 试验材料
母材为转向架构架常用材料12mm厚16MnDR钢,使用的焊接材料为ISO 14341-A-G 38 4 M21 2Si,保护气体为富氩混合气(Ar80%+CO220%)。
2.2 焊接试验
(1)试验条件 采用热输入值为10~15k J/c m、15~20k J/c m和20~25k J/c m,分别对两块300mm×150mm×12mm板材对接焊缝焊接(见图1),焊接方法为MAG焊。
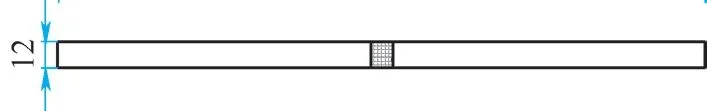
图1 试验条件
(2)焊接试验方案 具体试验方案如下。……
登录APP查看全文
