数控铣削切削参数选择与优化*
2021-05-07张红梅张静科彭文李志鹏赵勇
张红梅 张静科 彭文 李志鹏 赵勇
(1.兰州工业学院,甘肃兰州 730050;2.兰州石化公司,甘肃兰州 730060)
随着科学技术的不断发展,零件加工质量的不断提升,对机械产品的加工精度、表面质量以及加工效率提出了更加苛刻的要求。如何正确选择切削用量,提升切削效率和零件的表面精度,是一直以来研究人员较为关注的问题。
1 数控铣削切削用量
包括铣削速度、进给量和背吃刀量三个要素,如图1所示。
(1)铣削速度vc。
在进行切削加工时,铣刀最大直径处切削刃的瞬时变化速度,单位为m/s或m/min。

式中,D0—铣刀直径,mm;
n0—铣刀转速,r/min。
(2)进给量。
铣削进给有三种形式[1]:
1)每齿进给量fz
铣刀每转过一个齿时,铣刀在进给运动方向上相对于工件的位移量,单位是mm/z。
2)每转进给量fr
刀具每转过一转时,铣刀在进给运动方向上相对于工件的位移量,单位是mm/r。
3)进给速度vf
铣刀每转1min,工件与铣刀沿进给方向的相对位移量,单位是mm/min

(3)背吃刀量ap。
每次刀具切削工件的深度,即与铣刀轴线平行测量的切削层尺寸,单位为mm。

图1 铣削用量要素Fig.1 Milling consumption factors

图2 进给速度确定Fig.2 Determining the feed rate
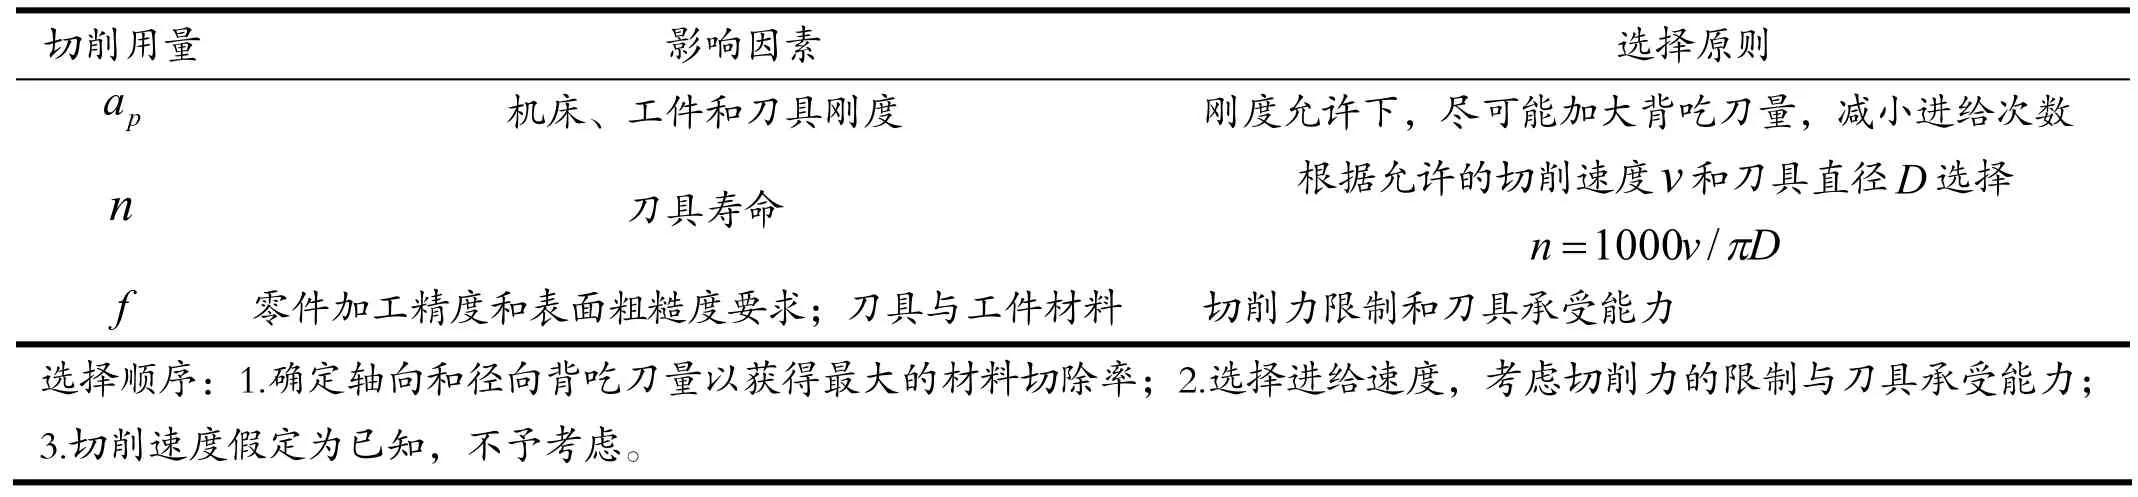
表1 切削用量影响因素及选择原则Tab.1 Influencing factors and selection principles of cutting parameters
(4)侧吃刀量ae。
与铣刀轴线垂直测量的切削层尺寸,单位为mm。
2 切削用量的选择
切削加工中,确定切削用量参数时要根据机床说明书的规定和要求,以及刀具的寿命去选择和计算,当然也要结合实践经验去确定。正确选择切削用量,也就是vc、f、ap最优组合,如表1所示。
3 切削参数优化模型
零件铣削时,影响生产效率的主要因素为切削速度、进给量、背吃刀量(轴向背吃刀量)和切削宽度(径向背吃刀量)。……
