散热器面板拉深模设计
2021-05-06柳鹏旭祝民利
模具工业 2021年4期
关键词:变形
柳鹏旭,祝民利
(新疆工程学院,新疆 乌鲁木齐 830023)
1 散热器结构分析
大型节能家用散热器结构如图1所示,散热器面板和背板装配后要在侧边进行滚焊缝合,散热器内部有加热管和导热油,具有高效、散热量大、节省能源的优点。散热器面板结构如图2所示,材质为Q235A,厚度为1 mm,大批量生产。面板拉深后要求无起皱、开裂、扭曲变形,外表面光滑平整,保证878 mm的配合尺寸和60 mm深度。
2 散热器面板冲压工艺
根据散热器面板结构、尺寸精度及企业冲压设备,工艺方案如下:剪切下料→拉深成形→切除多余凸缘边,共3道工序,如图3所示。
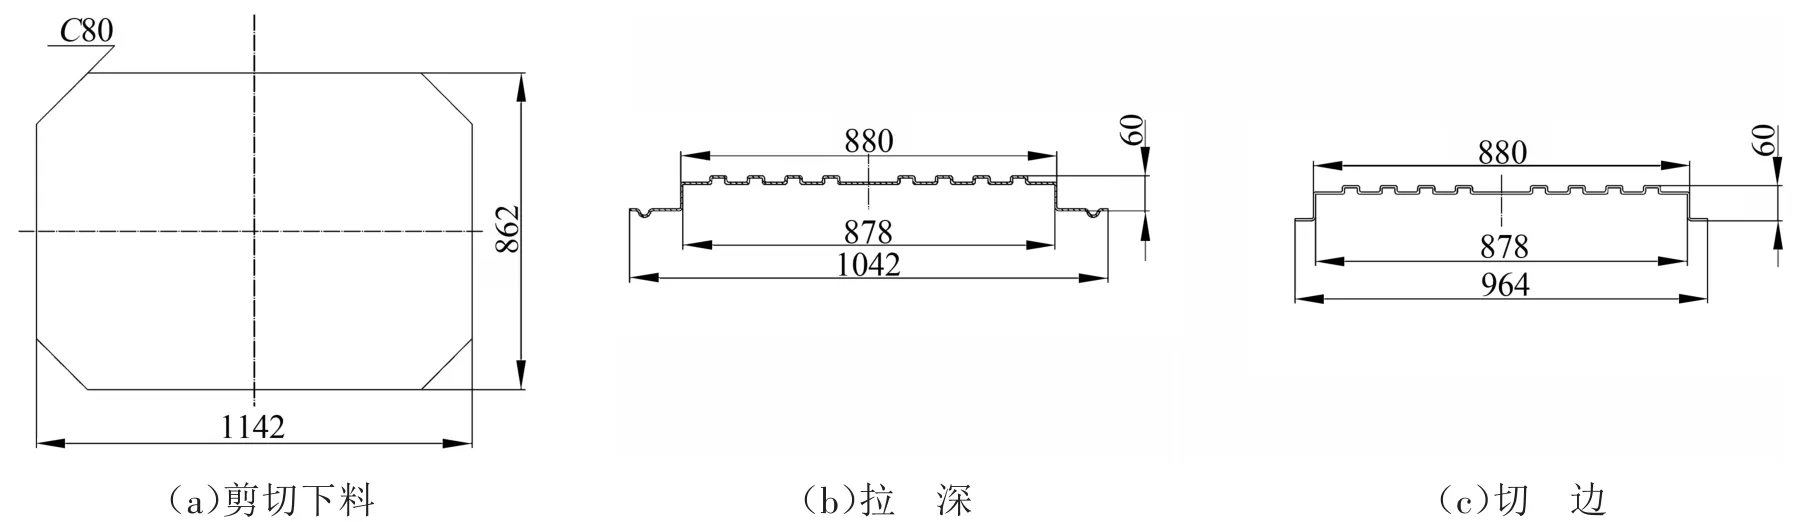
图3 工艺方案
3 模具结构设计
3.1 模具结构特点
由于企业只有带气垫的大型冲床,模具设计为倒装结构,如图4所示,压料板13上设置了拉深筋。为了方便模具装配,采用装配式导柱导套,保证了模架和凸、凹模的装配间隙与精度。为使上料方便,模具采用三导柱结构,压料板13上设计了4个挡料销14定位成形的制件。

图4 模具结构
压边力由冲床工作台下方的气缸垫提供,通过顶杆10均匀传递给压料板13压紧待成形的制件,压边力在成形过程中保持恒定且大小可调。成形制件由于存在向外扩张的弹性变形,容易卡在凹模2中,为了方便取出成形的制件,通过推杆5与压力机限位块推出制件。卸料板12上安装卸料螺钉3和弹簧防止其在重力的作用下掉出凹模,限位块4限制成形制件的压入深度。
凸模、凹模和压料板材料为球墨铸铁,加工完成后对局部工作部位进行淬火,拉深筋采用9CrSi材质淬火处理,导柱和导套采用T8工具钢淬火处理。……
登录APP查看全文
