乙烯裂解炉辐射段炉管鼓包开裂失效分析
2021-04-27刘海波徐烨璘姜浩晖
石油化工腐蚀与防护 2021年2期
关键词:焊缝
刘海波,王 君,沈 源,徐烨璘,姜浩晖
(1.浙江国检检测技术股份有限公司,浙江 嘉兴 314300;2.海盐县三地自来水有限公司,浙江 嘉兴 314300)
乙烯裂解炉是乙烯装置的核心设备[1],长期在高温环境下服役,易发生辐射段炉管的失效。离心铸造的乙烯裂解炉炉管,材质为ZGCr25Ni35Nb[2],具有良好的抗高温蠕变、抗高温氧化和抗高温渗碳性能 。送检失效炉管安装于乙烯裂解管辐射炉膛,炉膛操作温度为1 100 ℃,管内压力为0.07~0.13 MPa,在热辐射下运行,炉管处于自由悬垂状态,两端仅受弹簧支吊架拉撑,两端与连接部件组对焊。为确定炉管失效模式,避免类似问题再次发生,有必要对鼓包泄漏的炉管进行失效分析。
1 失效分析
1.1 宏观分析
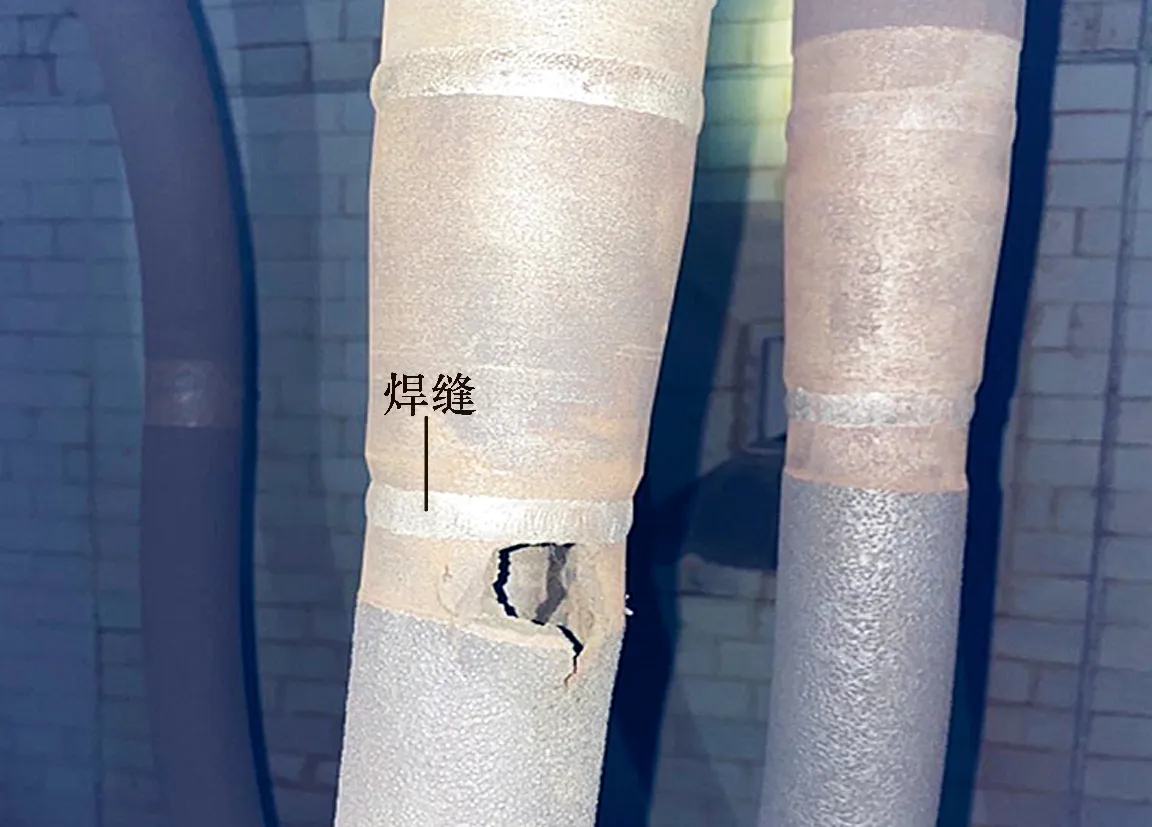
送检炉管失效部位见图1。由图1可见,失效部位为炉管弯曲段管径由大变小的突变处,鼓包开裂部位附近存在一处焊缝。失效炉管截取段内表面宏观形貌见图2。将鼓包开裂处标记为A,远离鼓包处内表面标记为B,远离鼓包处焊缝标记为C,鼓包开裂附近焊缝标记为D。A区与B区表面低倍形貌见图3。由图3可以看出A区表面凹凸不平,存在明显的腐蚀痕迹,且该处壁厚较薄,B区表面完整致密,无明显腐蚀现象。C区与D区焊缝宏观形貌见图4。由图4可见C区焊缝余高约4 mm,管壁厚度约6 mm,D区焊缝余高不足2 mm,管壁厚度最小处约3.2 mm。C区焊缝表面光滑致密,无明显腐蚀痕迹,D区焊缝表面凹凸不平,存在明显的腐蚀沟槽。
(a)

(b)
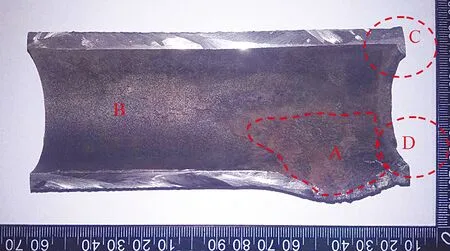
图2 失效炉管截取段宏观形貌
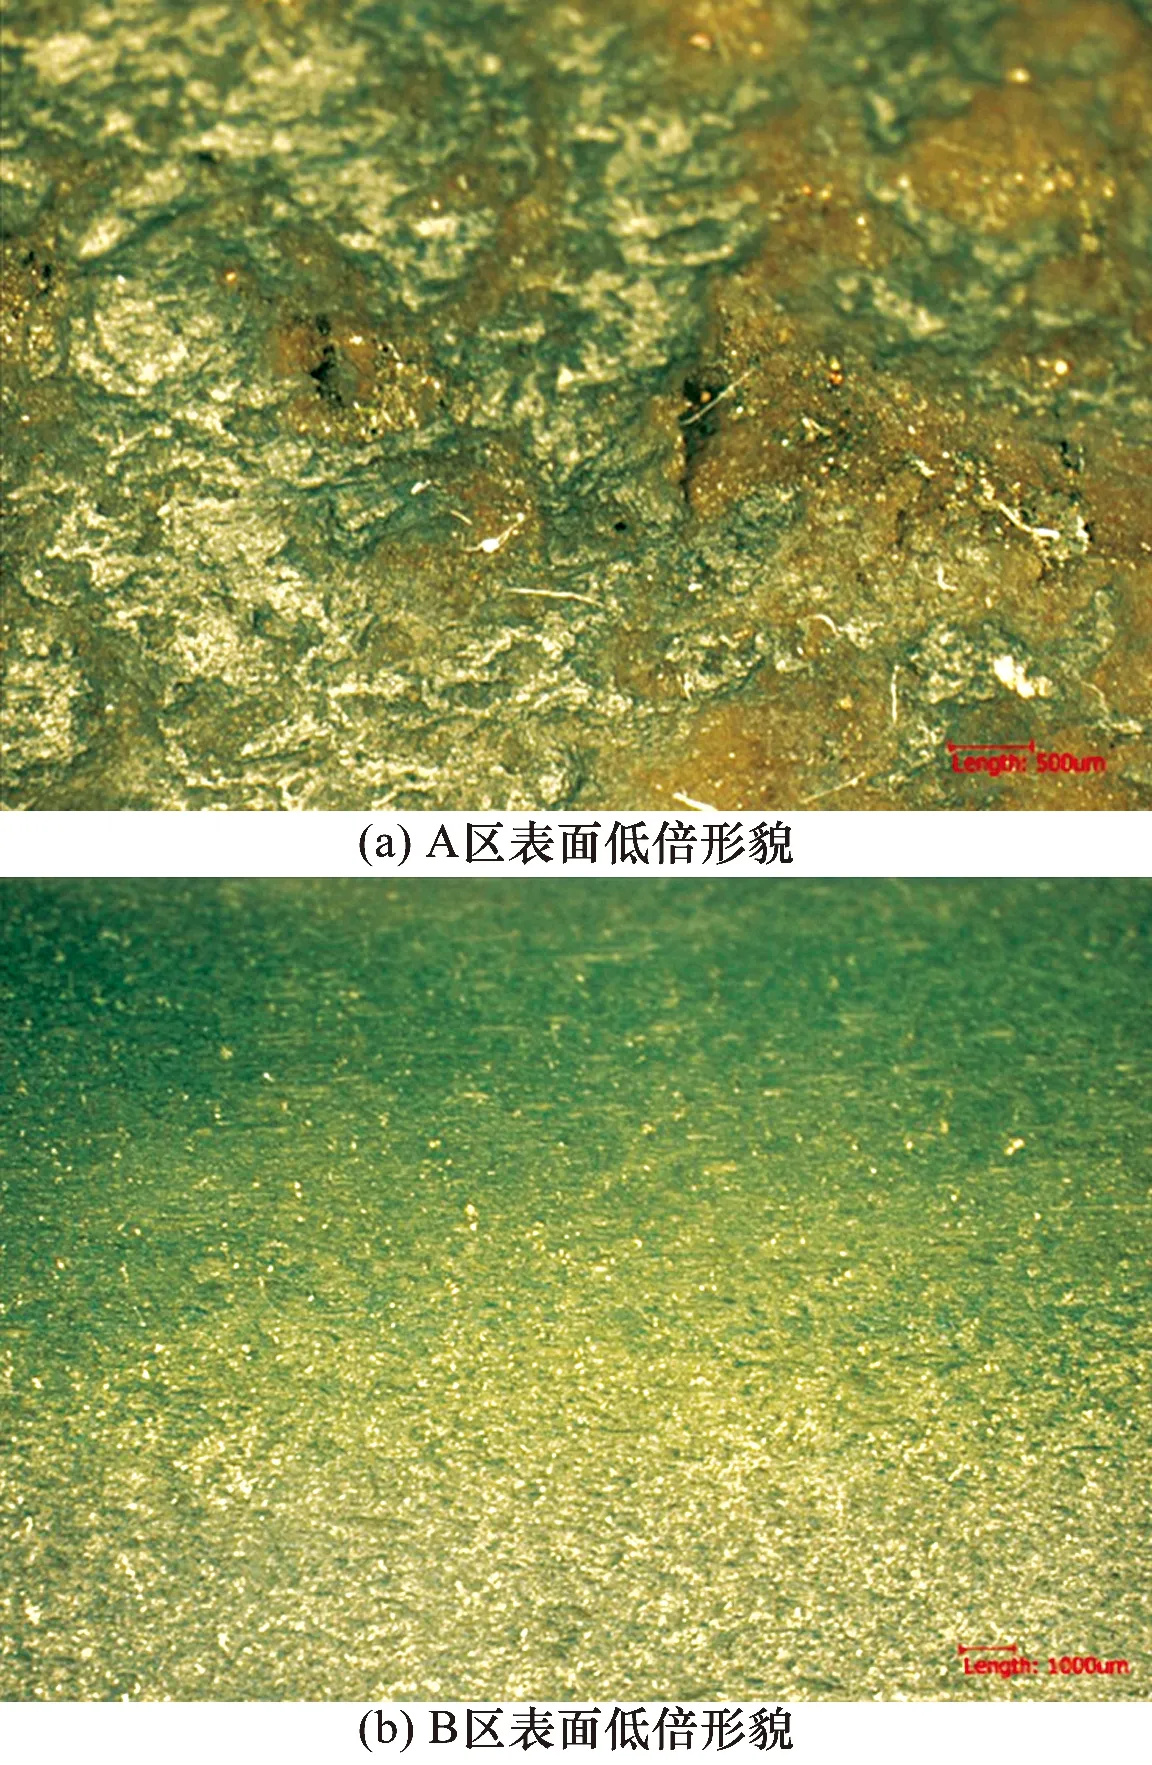
图3 炉管内表面低倍形貌
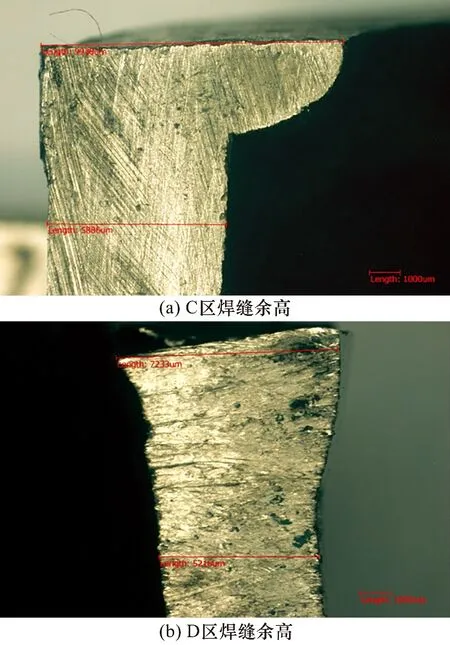
图4 不同区域焊缝宏观形貌对比
登录APP查看全文
