一种基于多工序协同的型线位置度综合误差控制加工方法研究
2021-04-17熊小聪李启元王龙清刘波周云波胥家良包兴进董强
东方汽轮机 2021年1期
关键词:检测
熊小聪 李启元 王龙清 刘波 周云波 胥家良 包兴进 董强
(东方电气集团东方汽轮机有限公司, 四川 德阳, 618000)
0 前言
1 400 mm 长度等级的钛合金叶片(以下简称叶片A) 是公司为提高市场竞争力, 自主研发的百万机组末级超长叶片。 该叶片运用于某1 000 MW 等级超超临界二次再热机组, 是目前国内最长的用于火电机组的全转速钛合金叶片。 叶片为“枞树型叶根、 整体凸台、 整体CCB 围带” 结构(见图1), 叶身细长, 整体刚性弱, 制造过程中叶身型面极易产生较大变形。 因该叶片材料特殊,采用机械校形来满足型面位置度设计要求的方式已不适用, 需通过研究新工艺方法保证产品加工质量。
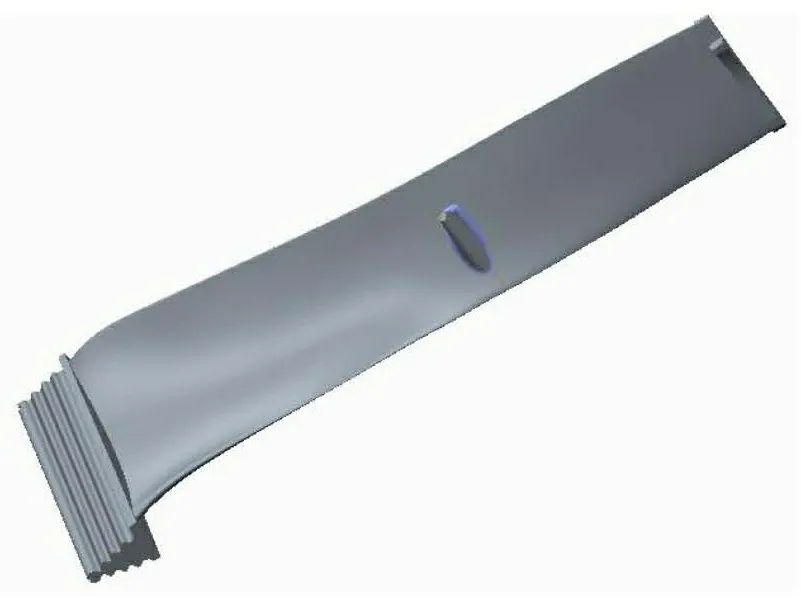
图1 叶片结构示意图
1 优化补偿加工方法研究
1.1 方案可行性分析
枞树形叶片以叶根榫齿作为基准进行装配(见图2), 叶片制造时型面检测基准应同装配基准一致。 叶片机械加工时采用“先汽道后叶根” 加工方案[1](见图3), 当叶根榫齿加工前物料处于充分变形状态时通过调整叶根加工方法实现产品最终状态型面位置度优化调整。
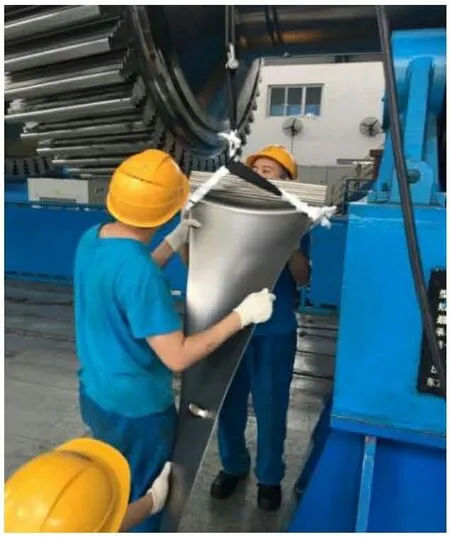
图2 叶片装配

图3 “先汽道后叶根” 叶片加工
叶片未加工叶根榫齿前, 以叶根背平面、 叶根出汽侧面及端面缺口作为检测基准(见图4), 根据3-2-1 原则建立检测坐标系, 获取叶片各截面型面位置数据。 叶根背平面、 叶根出汽侧面的矢量方面决定检测坐标系的方向, 实际检测坐标系将决定各截面位置检测数据, 故通过调整构建实测坐标系平面的空间位置可以使截面检测结果发生改变。……
登录APP查看全文