基于AdvantEdge FEM的阀体铰孔精加工过程仿真分析
2021-04-15江南大学江苏无锡市214000
(江南大学,江苏无锡市,214000)任 健
1 阀体铰孔精加工参数选择
1.1 道具材料以及几何角度
刀具的几何角度决定了切削力及其加工的质量,因此在参数的选择之上,我们所要考虑的内容主要包括前角、后角、主偏角以及刃倾角[1]。在综合考虑切削作业之际刀具受力、排屑及其刀尖强度等,明确上述几何角度的数据,分别为:前角-5°、后角10°、主偏角90°、刃倾角5°。
不过,由于AdvantEdge软件之中所设置的刀具角度并不相同,主要以背部前角、侧前角以及余偏角为主,故而要根据角度关系加以转换,具体转换关系如下:
Tan(BR)=tany·sink+tanλ·cosk
Tan(SR)=tany·cosk-tanλ·sink
由AdvantEdge软件转换关系可得,所得数据分别为:背部前角=-5°、侧前角=-5°、余偏角=-5°。
1.2 阀体切削用量
正如上文所述,由于切削用量并不大,因此在参考了加工手册后,巨日参数设置如下:切削速度v=60-120m/min,进给量f=0.15-0.4mm/r,背吃刀量aP=0.5-1.0mm。在本次研究之中,实施单因素分析法,对上述因素对于道具的影响加以对比分析。拟定仿真方案,共计三组,数据对比如表1所示。
2 阀体铰孔精加工过程仿真
本次研究之中,均采用标准以及自定义功能来建立模型。依据工件的具体尺寸,用以建立模型,具体参数如下:内径11.2mm,外径20mm,高度28mm。刀具模型参数如下:切削刃数目设置为4,刀具材料为PCD,刀具直径为12mm,背部前角=-5°、侧前角=-5°、余偏角=-5°,刀具具体如表2所示:
3 数据处理
3.1 切削参数变化对切削力的影响
3.1.1 进给量的影响
当各项数据,如表1第一组所设,则切削力的变化如图1所示:
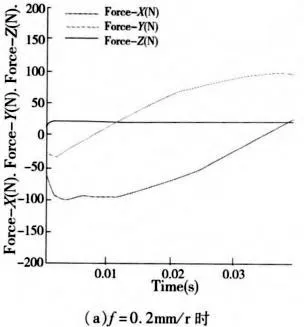
图1
根据图1可知,当切削速度以及背吃刀量控制在一定量时,进给量会逐步增加,Z方向的进给抗力维持在一个较为稳定的范围之内。……